

I. Principio básico: ¿Cómo se convierte el aire comprimido en energía mecánica?
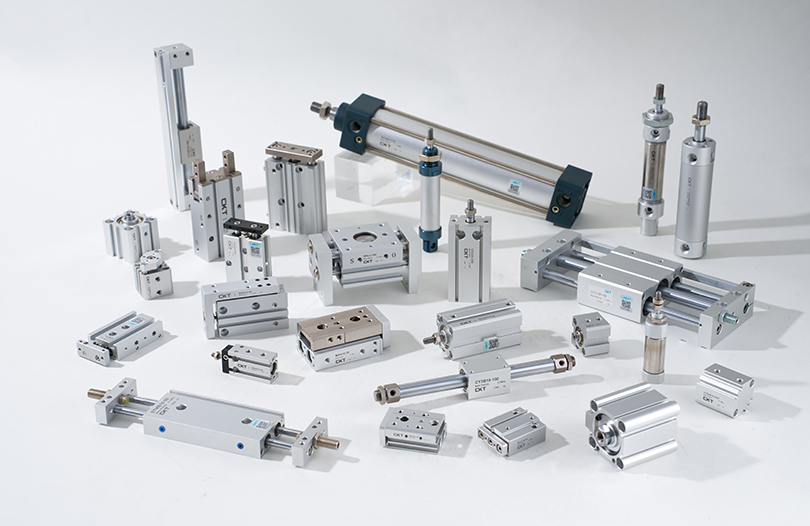
Como actuador central en sistemas neumáticos, cilindro de aire neumático Dependemos de una combinación precisa de mecánica de fluidos y estructura mecánica para convertir energía. Un análisis detallado debe cubrir tres aspectos clave: características del suministro de aire, detalles estructurales y principios de ventajas.
Desde la perspectiva de los conceptos básicos del suministro de aire, el aire comprimido industrial requiere tratamientos de secado, filtración y estabilización de presión. Normalmente, el punto de rocío a presión debe ser inferior a -20 °C y el tamaño de las partículas de las impurezas sólidas debe ser inferior a 5 μm para evitar daños a los componentes internos del cilindro. Cuando el aire comprimido tratado ingresa a la cámara del cilindro a través de una válvula solenoide, primero pasa a través del orificio de entrada de aire en la tapa del extremo y luego se distribuye uniformemente a ambos lados del pistón a través de un manguito amortiguador (equipado en algunos modelos) para garantizar una presión estable que actúa sobre la cara del extremo del pistón.
Tomando como ejemplo un cilindro de doble efecto con un solo vástago de pistón, la pared interior del cilindro se bruñe con precisión, logrando una rugosidad superficial de Ra 0,2-0,4μm. Funciona con sellos combinados (generalmente anillos guía de anillos en U de poliuretano) en el pistón para lograr un sellado bidireccional. Los anillos guía, fabricados en su mayoría de politetrafluoroetileno (PTFE), no sólo reducen la fricción directa entre el pistón y el cilindro, sino que también garantizan la coaxialidad del pistón, evitando la desviación del vástago. Cuando el aire comprimido ingresa a la cámara sin vástago, la presión del gas empuja el pistón hacia la cámara del vástago, mientras que el gas en la cámara del vástago se descarga a través del orificio de escape. Durante el proceso de escape, algunos modelos utilizan un silenciador para reducir el ruido (normalmente reduciendo el ruido de 85 dB a menos de 65 dB). Por el contrario, cuando entra aire en la cámara del vástago, el pistón se mueve en la dirección opuesta, completando un ciclo alternativo.
En términos de eficiencia de conversión de energía, la eficiencia mecánica del cilindro se ve afectada principalmente por la fricción del sello y la compresibilidad del gas. En condiciones ideales, la eficiencia de conversión de energía de presión a energía mecánica puede alcanzar el 95%. Sin embargo, en aplicaciones prácticas, debido a las pérdidas por fricción del sello (que representan aproximadamente del 5 % al 10 %) y a las fugas de gas (que representan aproximadamente del 2 % al 5 %), la eficiencia real generalmente se mantiene entre el 70 % y el 90 %. Sin embargo, en comparación con los sistemas hidráulicos, los cilindros neumáticos no requieren circuitos complejos como tanques de aceite y tuberías, lo que da como resultado una ruta de transmisión de energía más corta y una velocidad de respuesta más rápida. El tiempo de retardo desde el suministro de aire hasta el movimiento del vástago del pistón se puede controlar entre 0,02 y 0,05 segundos, lo que los hace particularmente adecuados para escenarios de operación de alta frecuencia (por ejemplo, clasificación de componentes electrónicos, que puede completar de 30 a 50 ciclos por minuto).
También merecen énfasis sus ventajas de adaptabilidad ambiental: el aire comprimido en sí no es tóxico y es inodoro, e incluso si se producen fugas, no contaminará las piezas de trabajo ni el medio ambiente. Por lo tanto, se utilizan ampliamente en la industria del envasado de alimentos (por ejemplo, máquinas de moldeo de chocolate) y en la industria de preparación farmacéutica (por ejemplo, equipos de llenado de vacunas). En comparación con los actuadores eléctricos, los cilindros neumáticos son más duraderos en ambientes húmedos (por ejemplo, equipos de lavado de autos) y ambientes polvorientos (por ejemplo, equipos de cribado de minerales), lo que elimina las preocupaciones sobre daños por humedad en el motor o que el polvo entre en los devanados y provoque mal funcionamiento. Además, los cilindros neumáticos tienen una mayor resistencia a la sobrecarga. Cuando la carga excede el valor nominal, el vástago del pistón deja de moverse sin quemarse como un motor; El funcionamiento normal se puede restaurar simplemente reduciendo la carga, lo que resulta en menores costos de mantenimiento.
II. Análisis de tipos: ¿Qué tipo de cilindro se adapta a diferentes escenarios?
La clasificación de los tipos de cilindros se basa en una coincidencia profunda del diseño estructural, los parámetros de rendimiento y los requisitos del escenario. Cada tipo tiene su lógica de aplicación y límites de rendimiento únicos:
1. Tipo de movimiento lineal: elección básica para escenarios convencionales
Cilindros de simple efecto: además del tipo común de retorno por resorte, existen tipos de retorno por gravedad (adecuados para escenarios de instalación verticalmente hacia abajo, como la apertura de compuertas de silos) y tipos de retorno por presión de aire (que logran el retorno a través de otro circuito de aire de baja presión, adecuado para espacios estrechos donde no se pueden instalar resortes). Su característica estructural es que solo se necesita una entrada de aire para el control, lo que ahorra el número de válvulas solenoides, y su costo es entre un 15% y un 20% menor que el de los cilindros de doble efecto. Sin embargo, limitados por el método de retorno, su fuerza de retorno suele ser menor que la fuerza de empuje (la fuerza de retorno de los tipos de retorno por resorte es aproximadamente del 30 % al 50 % de la fuerza de empuje) y la carrera no debe ser demasiado larga (generalmente sin exceder los 300 mm; de lo contrario, el resorte es propenso a fallar por fatiga). En aplicaciones prácticas, como el posicionamiento de materiales en líneas de montaje, el empuje de los cilindros de simple efecto se puede controlar ajustando la presión del suministro de aire (normalmente entre 0,3 y 0,5 MPa) para evitar aplastar las piezas de trabajo, y se pueden utilizar interruptores magnéticos para detectar con precisión si el pistón está en su lugar.
Cilindros de doble acción: según los métodos de instalación, se pueden dividir en tipos estándar (brida delantera, brida trasera, montaje de pie, montaje de muñón, etc.) y tipos compactos (diseño de cilindro integrado y tapa de extremo, que reduce la longitud entre un 20 % y un 30 %). Ambos lados del pistón pueden soportar la presión, y la diferencia entre la fuerza de empuje y la fuerza de tracción se debe principalmente al área de la sección transversal del vástago del pistón (el área de carga efectiva de la cámara del vástago es igual al área de carga efectiva de la cámara sin vástago menos el área de la sección transversal del vástago del pistón). Tomando como ejemplo un cilindro con un diámetro interior de 50 mm y un diámetro de vástago de 20 mm, el empuje de la cámara sin vástago es de aproximadamente 980 N y la fuerza de tracción de la cámara con vástago es de aproximadamente 750 N. Por lo tanto, en escenarios de elevación vertical con cargas pesadas, se debe dar prioridad a la dirección de carga de la cámara sin vástago. En las líneas de producción automatizadas, los cilindros de doble acción se utilizan a menudo junto con dispositivos de guía (por ejemplo, guías lineales) para mejorar la precisión del movimiento. Por ejemplo, en equipos de apriete de pernos en líneas de ensamblaje de autopartes, el cilindro impulsa el eje de apriete para que se mueva hacia arriba y hacia abajo, logrando una precisión de posicionamiento repetido de ±0,1 mm.
Cilindros en miniatura/delgados: los cilindros en miniatura (con diámetros de orificio como 6 mm, 8 mm, 10 mm) generalmente tienen cilindros hechos de acero inoxidable y los vástagos del pistón se someten a un revestimiento de cromo duro (espesor del revestimiento de 5 a 10 μm) para resistir impactos leves. En el ensamblaje de módulos de cámara de teléfonos móviles, los cilindros en miniatura deben empujar los componentes de la lente para un posicionamiento a nivel de micras, por lo que se imponen altos requisitos a la estabilidad del movimiento del cilindro. Por lo general, están equipados con válvulas de mariposa (por ejemplo, válvulas de aguja) para controlar la velocidad entre 50 y 100 mm/s. Los cilindros delgados (con diámetros de orificio de 20 mm a 100 mm) tienen tapas en los extremos fabricadas mediante estampado, lo que reduce el peso en un 40 % en comparación con los tipos estándar, lo que los hace adecuados para su instalación en espacios estrechos, como entre los rodillos de las máquinas de impresión y debajo de las torretas de las máquinas herramienta CNC. Algunos cilindros delgados también integran ranuras de montaje de interruptores magnéticos, lo que elimina la necesidad de soportes adicionales y ahorra tiempo de instalación. Adoptan una estructura de doble sello (sello primario y secundario), con una tasa de fuga controlada por debajo de 5 ml/min (en condiciones estándar).
2. Cilindros sin vástago: solución optimizada en espacio para escenarios de carrera larga
La tecnología central de los cilindros sin vástago acoplados mecánicamente reside en el sistema de obturación. En la ranura del cilindro se utiliza una tira de sellado de doble capa (tira de sellado interior de poliuretano y tira exterior a prueba de polvo de caucho de nitrilo). La tira de sellado se fija mediante un bloque de presión de sellado en la tapa del extremo para garantizar que no haya fugas de gas. La conexión entre el deslizador y el pistón está hecha de un material de aleación de alta resistencia (por ejemplo, aleación de aluminio 6061-T6) con tratamiento de anodización (espesor de película de óxido de 10 a 15 μm), lo que aumenta la resistencia al desgaste en más de 3 veces. Durante el funcionamiento, el control deslizante debe moverse junto con un riel guía (p. ej., cojinete lineal incorporado) para evitar daños a la tira de sellado causados por cargas excéntricas. La carga excéntrica máxima permitida suele ser del 10 % al 15 % de la carga nominal. Por ejemplo, en el eslabón transportador del chasis de una línea de montaje de automóviles, un cilindro sin vástago acoplado mecánicamente necesita impulsar un chasis que pesa 50 kg para moverse con una carrera de hasta 5 m. En este caso, se debe seleccionar un riel guía reforzado y la velocidad debe controlarse entre 0,8 y 1,2 m/s para evitar la vibración del equipo causada por una inercia excesiva.
Los anillos magnéticos de los cilindros magnéticos sin vástago están hechos de material magnético de alta resistencia de neodimio-hierro-boro con un producto de energía magnética de 35-40 MGOe. El movimiento sincrónico se logra mediante la atracción magnética entre el anillo magnético interior del pistón y el anillo magnético exterior del cuerpo móvil externo. Para garantizar una fuerza magnética estable, el espacio entre los anillos magnéticos interior y exterior debe controlarse entre 0,5 y 1 mm y el material del cilindro debe ser no magnético (por ejemplo, aleación de aluminio, acero inoxidable 304). Su ventaja radica en la estructura sin varilla, que proporciona un mejor rendimiento de sellado con fugas casi nulas, lo que los hace adecuados para escenarios con altos requisitos de limpieza (por ejemplo, transporte de obleas semiconductoras). Sin embargo, su capacidad de carga está limitada por la fuerza magnética, normalmente con una carga máxima de no más de 30 kg, y no son adecuados para escenarios de arranque y parada de alta frecuencia (de lo contrario, el anillo magnético es propenso a desmagnetizarse).
3. Cilindros rotativos: actuadores especializados para movimiento rotacional
Cilindros rotativos de piñón y cremallera: la cremallera y el pistón están diseñados como una unidad integrada, y el perfil de los dientes de la cremallera es mayoritariamente evolutivo (módulo 1-3). Funciona con engranajes de alta precisión (precisión de transmisión hasta grado 5) para garantizar un error del ángulo de rotación inferior a ±0,5°. Algunos modelos están equipados con tornillos de ajuste de ángulo, lo que permite un ajuste fino del ángulo de rotación dentro de ±5° para cumplir con los requisitos de posicionamiento precisos. En escenarios de control de válvulas (por ejemplo, válvulas de tuberías en plantas de tratamiento de agua), los cilindros giratorios de piñón y cremallera pueden controlar la velocidad de rotación ajustando la presión del suministro de aire (generalmente 0,4-0,6 MPa) y lograr la apertura, el cierre y el mantenimiento de la posición intermedia de la válvula con la ayuda de sensores de posición, con una vida útil de más de 1 millón de ciclos.
Cilindros rotativos tipo paleta: la paleta y el rotor están conectados mediante una llave, y se deben instalar sellos (generalmente sellos combinados de caucho de nitrilo y PTFE) en ambos lados de la paleta para evitar fugas de gas de un lado al otro. La pared interior del estator requiere un mecanizado de precisión para garantizar un espacio de sellado de 0,02 a 0,05 mm entre el estator y la paleta; de lo contrario, la eficiencia disminuirá significativamente. El ángulo de rotación de los cilindros giratorios de paletas suele ser ángulos fijos como 90°, 180° y 270°. Para el control de ángulo arbitrario se requiere un controlador de ángulo. Debido a limitaciones estructurales, su par de salida es pequeño (por ejemplo, un cilindro tipo paleta con un diámetro interior de 40 mm tiene un par máximo de aproximadamente 5 N·m), por lo que se utilizan principalmente para la rotación de artefactos de iluminación (por ejemplo, para sujetar piezas de trabajo pequeñas). Los sellos deben reemplazarse periódicamente (generalmente cada 3 a 6 meses) para garantizar el rendimiento del sellado.
4. Tipos especializados para entornos extremos: diseño adaptativo para condiciones adversas
En entornos de alta temperatura (por ejemplo, equipos de manipulación de palanquillas de acero en la industria metalúrgica, con una temperatura de funcionamiento de 200-300 °C), los cilindros deben utilizar materiales resistentes a altas temperaturas: el cilindro del cilindro está hecho de acero inoxidable 316L (que puede soportar temperaturas inferiores a 300 °C), los sellos están hechos de caucho fluorado (temperatura de funcionamiento a largo plazo de -20 °C a 200 °C, con resistencia a corto plazo de hasta 250°C), y la superficie del vástago del pistón está recubierta con cerámica (dureza de hasta HV1000 o superior, lo que aumenta 5 veces la resistencia al desgaste). Además, es necesario agregar disipadores de calor en las tapas de los extremos para evitar que la transferencia de calor a los sellos cause envejecimiento.
En entornos corrosivos (por ejemplo, equipos de ingeniería marina en contacto con sal de agua de mar), los cilindros requieren un tratamiento anticorrosión integral: el cilindro del cilindro está hecho de acero inoxidable 316L con tratamiento de pasivación, el vástago del pistón está hecho de acero inoxidable 316L o se somete a un cromado (grosor del revestimiento de 20-30 μm) con tratamiento de sellado, las tapas de los extremos, los pistones y otros componentes están hechos de acero inoxidable y los sellos están hechos de caucho fluorado o Caucho de perfluoroéter con fuerte resistencia a la corrosión. Algunos modelos también instalan filtros anticorrosión en los puertos de aire para evitar aún más que entren gases corrosivos al interior del cilindro.
En entornos de sala limpia (por ejemplo, fabricación de chips semiconductores, que requieren limpieza ISO Clase 1), los cilindros deben cumplir requisitos de baja emisión de partículas y baja volatilidad: el cilindro del cilindro y el vástago del pistón están hechos de acero inoxidable 316L con pulido de precisión (rugosidad de la superficie Ra 0,1-0,2 μm) para evitar la adhesión de polvo; los componentes no metálicos, como sellos y anillos guía, están hechos de materiales con baja emisión de partículas, como PTFE o polietileno modificado, y se someten a una limpieza a alta temperatura para eliminar sustancias volátiles; la superficie del cilindro se somete a un tratamiento antiestático para evitar la adsorción estática de polvo. Además, el escape de los cilindros específicos para salas blancas debe tratarse con un filtro de partículas de aire de alta eficiencia (HEPA) para evitar la contaminación del ambiente de la sala blanca con los gases de escape.
III. Guía de selección: coincidencia precisa de requisitos a través de parámetros de cinco dimensiones
La selección del cilindro determina directamente la estabilidad y eficiencia del equipo. Es necesario considerar sistemáticamente las dimensiones del núcleo, como la carga, la presión y la carrera, combinadas con pasos prácticos de operación:
1. Cálculo de carga: aclarar la fuerza de empuje/tracción requerida
Primero, analice el tipo de carga (movimiento horizontal, elevación vertical, etc.). Para cargas horizontales, se debe considerar el coeficiente de fricción (generalmente 0,1-0,3) y para cargas verticales, se debe tener en cuenta la aceleración gravitacional. La lógica de cálculo para el empuje real es: empuje real = presión de trabajo real × área efectiva del pistón × coeficiente de eficiencia.
Entre ellos, la presión de trabajo real debe considerar la pérdida de presión del suministro de aire (por ejemplo, para una longitud de tubería de 10 my un diámetro de 8 mm, la pérdida de presión es de aproximadamente 0,02-0,05 MPa), por lo que la presión de trabajo real suele ser entre un 5% y un 10% menor que la presión del suministro de aire. Para el área efectiva del pistón, en el caso de un cilindro de un solo vástago, el área efectiva de la cámara sin vástago es el área de la sección transversal del interior del cilindro, y el área efectiva de la cámara del vástago es el área de la sección transversal del cilindro menos el área de la sección transversal del vástago del pistón. El coeficiente de eficiencia depende de la precisión del cilindro: 0,7-0,8 para cilindros normales y 0,8-0,9 para cilindros de alta precisión (por ejemplo, cilindros guiados).
Tomando como ejemplo un escenario de empuje inclinado a 30°: el peso de la pieza es de 50 kg, deslizándose sobre un riel guía (coeficiente de fricción 0,15), con una aceleración de 0,8 m/s² durante la fase de aceleración y una presión de suministro de aire de 0,6 MPa (presión de trabajo real 0,55 MPa). Primero, calcule la fuerza de carga total: el componente de la gravedad en la dirección inclinada = 50 kg × 9,8 m/s² × sin30° ≈ 245 N; fuerza de fricción = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6 N; fuerza de inercia = 50 kg × 0,8 m/s² = 40 N; fuerza de carga total = suma de estas tres partes, aproximadamente 348,6 N. Si se utiliza la cámara sin vástago para soportar fuerza y el coeficiente de eficiencia es 0,8, el área efectiva requerida del pistón = fuerza de carga total / (presión de trabajo real × coeficiente de eficiencia), calculada en aproximadamente 7,97×10^-4 m². El diámetro del orificio se puede derivar del área efectiva, calculada en aproximadamente 31,6 mm. En la práctica, se debe seleccionar un diámetro de orificio estándar de 40 mm (series de diámetros de orificio estándar: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, etc.). En este momento, el empuje real = 0,55 MPa × área efectiva de la cámara sin vástago para un diámetro de orificio de 40 mm × coeficiente de eficiencia de 0,8, aproximadamente 552 N. El factor de seguridad (relación entre el empuje real y la fuerza de carga total) es de aproximadamente 1,58, lo que cumple con el requisito del factor de seguridad de 1,5-2.
2. Golpe y amortiguación: evite el impacto del movimiento
La selección de carrera debe considerar la distancia de movimiento real del equipo y un margen de seguridad. Además del margen convencional del 5% al 10%, también se deben considerar los siguientes factores: si el cilindro se usa para empujar piezas de trabajo a una posición específica, se debe reservar un espacio de ajuste para errores de posicionamiento de la pieza de trabajo (generalmente 5-10 mm); si se utiliza para sujetar piezas de trabajo, se debe reservar un espacio de compensación para las desviaciones del tamaño de la pieza de trabajo (generalmente 3-5 mm). Para cilindros de carrera larga (>300 mm), se debe prestar especial atención a la rigidez del vástago del pistón para evitar que se doble bajo carga. Generalmente, la relación entre el diámetro del orificio y la carrera debe controlarse dentro de 1:10 (por ejemplo, un diámetro del orificio de 40 mm con una carrera máxima de 400 mm). Si se excede esta relación, se debe seleccionar un vástago de pistón engrosado (por ejemplo, aumentando el diámetro del vástago de 16 mm a 20 mm) o un dispositivo de guía (por ejemplo, cilindro de doble eje, cilindro guiado).
La selección del sistema de amortiguación depende de la velocidad de movimiento, el peso de la carga y los requisitos de precisión del equipo: cuando la velocidad es ≤0,3 m/s y la carga es ≤50 kg, se puede utilizar una amortiguación de goma (estructura simple, bajo costo), pero el efecto de amortiguación es limitado, lo que lo hace adecuado para escenarios insensibles al impacto (por ejemplo, empuje de material); cuando la velocidad es de 0,3 a 0,8 m/s y la carga es de 50 a 200 kg, se requiere amortiguación ajustable (se requiere amortiguación ajustable), lo que se logra instalando una válvula de mariposa en la cámara de amortiguación para ajustar la velocidad de escape. Esto permite un ajuste flexible de la fuerza de amortiguación en función de las condiciones de trabajo reales, lo que la hace adecuada para la mayoría de los escenarios industriales (por ejemplo, posicionamiento de piezas de trabajo en líneas de montaje). Cuando la velocidad supera los 0,8 m/s y la carga supera los 200 kg, es necesario un amortiguador hidráulico (instalado de forma independiente al final de la carrera del cilindro). Tiene una gran capacidad de amortiguación y puede reducir la aceleración del impacto de 10 m/s² a menos de 2 m/s², lo que lo hace ideal para escenarios de alta velocidad y cargas pesadas (por ejemplo, manipulación de piezas de trabajo grandes).
Además, el mantenimiento del sistema de amortiguación requiere atención: la cámara de amortiguación ajustable debe limpiarse periódicamente (cada 3 a 6 meses) para evitar el bloqueo del orificio de escape por impurezas, lo que provocaría fallos en la amortiguación. Las almohadillas amortiguadoras de goma deben inspeccionarse periódicamente (cada 1 o 2 meses); Si se encuentra envejecimiento o deformación, se deben reemplazar rápidamente para evitar un mayor ruido de impacto y el riesgo de dañar el equipo.
3. Instalación y Detección: Adaptación a la Estructura del Equipo
La elección del método de instalación debe considerar de manera integral la disposición espacial del equipo, la dirección de la fuerza y los requisitos de precisión del movimiento:
Montaje de brida: Dividido en brida delantera (montada en el extremo delantero del cilindro) y brida trasera (montada en el extremo trasero del cilindro). Se deben utilizar pernos de alta resistencia (por ejemplo, grado 8,8 o superior) para conectar la brida al equipo, y se debe garantizar la perpendicularidad entre la cara de la brida y el eje del cilindro (error de perpendicularidad ≤0,1 mm/m). Este método es adecuado para escenarios con cargas fijas y requisitos de alta precisión de movimiento (por ejemplo, sujeción mediante accesorios de máquinas herramienta).
Montaje de muñones: Incluye muñones de ojo de pez (que permiten un cierto ángulo de giro, generalmente ±5°) y muñones con cojinetes esféricos (ángulo de giro de hasta ±10°). Durante la instalación, se debe garantizar el espacio de ajuste entre el orificio del muñón y el eje de conexión del equipo (generalmente 0,05-0,1 mm) para evitar movimientos inestables causados por un espacio excesivo. Es adecuado para escenarios donde la carga tiene una ligera oscilación (por ejemplo, dispositivos de empuje en transportadores inclinados).
Montaje de pies: Incluye soportes de pies delanteros, soportes de pies traseros y soportes de pies de doble orejeta. La conexión entre el soporte de pie y el equipo debe ser segura para evitar que se afloje bajo carga. Debido al hecho de que los puntos de apoyo del soporte del pie están lejos del eje del cilindro, su resistencia a la fuerza lateral es débil (la carga lateral generalmente no excede el 10% de la carga nominal). Es adecuado para escenarios de carga ligera con direcciones de movimiento fijas (por ejemplo, empujar piezas de trabajo pequeñas).
Montaje de pivote: el cilindro se fija al soporte del equipo mediante un pasador de pivote, lo que permite que el cilindro oscile alrededor del pasador de pivote (ángulo de giro generalmente ±15°). El ajuste entre el pasador de pivote y el orificio del muñón del cilindro debe utilizar un ajuste de transición (p. ej., H7/g6), lo que lo hace adecuado para escenarios donde la carga tiene un ángulo de giro grande (p. ej., mecanismos de volteo de material).
Para la detección de posición, además de los interruptores magnéticos comunes, también existen interruptores de límite y sensores fotoeléctricos: Los interruptores magnéticos detectan la posición del pistón detectando el anillo magnético en el pistón, con una velocidad de respuesta rápida (≤1ms). Durante la instalación, se debe prestar atención a la precisión de la alineación con el anillo magnético (desviación ≤1 mm); de lo contrario, puede producirse un error de detección. Los interruptores de límite se activan mediante contacto mecánico, lo que ofrece alta confiabilidad pero una velocidad de respuesta lenta (≥10 ms), lo que los hace adecuados para escenarios con requisitos de velocidad de respuesta bajos (por ejemplo, protección de posición límite de equipos). Los sensores fotoeléctricos logran el posicionamiento detectando la señal de bloqueo del pistón o corredera, sin necesidad de contacto con el cuerpo del cilindro, lo que los hace adecuados para ambientes corrosivos o de alta temperatura. Sin embargo, es necesario asegurarse de que no haya fuertes interferencias lumínicas en el área de detección.
4. Control de velocidad: cumplimiento de los requisitos de las condiciones de trabajo
La velocidad del cilindro se controla principalmente mediante la aceleración de la entrada de aire o la aceleración del escape, y los escenarios de aplicación y la lógica de ajuste de estos dos métodos difieren significativamente:
La estrangulación de la entrada de aire implica la instalación de una válvula de mariposa en la entrada de aire del cilindro para controlar la velocidad de extensión o retracción del vástago del pistón restringiendo el flujo de entrada. Este método tiene la ventaja de un ajuste simple y es adecuado para escenarios con bajos requisitos de estabilidad de velocidad (por ejemplo, empuje de material ordinario). Sin embargo, cuando cambia la carga, la velocidad fluctúa significativamente (rango de fluctuación hasta ±20%). Por ejemplo, cuando el peso de la pieza de trabajo empujada aumenta de 10 kg a 20 kg, la velocidad puede disminuir de 150 mm/s a menos de 100 mm/s si se utiliza la regulación de la entrada de aire, lo que afecta el ciclo de producción.
La aceleración del escape implica instalar una válvula de mariposa en el puerto de escape del cilindro para ajustar indirectamente la velocidad del movimiento controlando la velocidad del escape. Dado que la aceleración del escape mantiene una cierta contrapresión dentro del cilindro, suprime eficazmente las fluctuaciones de velocidad causadas por cambios de carga (el rango de fluctuación se puede controlar dentro de ±5%), lo que la hace más adecuada para escenarios con altos requisitos de estabilidad de velocidad (por ejemplo, alineación de piezas en ensamblajes de precisión). Durante el ajuste real, se debe prestar atención a la posición de instalación de la válvula de mariposa de escape: para cilindros de doble efecto, las válvulas de mariposa se deben instalar en los puertos de escape tanto de la cámara sin vástago como de la cámara con varilla para ajustar de forma independiente las velocidades de extensión y retracción.
Además, la velocidad del cilindro también se ve afectada por el caudal de suministro de aire y el diámetro de la tubería. Cuando la longitud de la tubería excede los 10 m, el diámetro de la tubería debe aumentarse adecuadamente (por ejemplo, de 8 mm a 10 mm) para evitar la reducción de la velocidad debido a un caudal insuficiente. Si se requiere un movimiento de velocidad ultra alta (>1 m/s), se debe seleccionar una válvula solenoide de flujo grande (diámetro del orificio ≥15 mm), combinada con una tubería corta (≤5 m) para reducir la resistencia al flujo de gas.
5. Combinación de accesorios: garantizar un funcionamiento fluido del sistema
La selección racional de accesorios afecta directamente la estabilidad operativa y la vida útil del cilindro, y los accesorios clave como tuberías, válvulas solenoides y conectores deben considerarse uno por uno:
Para las tuberías, el material debe seleccionarse en función de la presión de trabajo y la temperatura ambiente: las tuberías de poliuretano se pueden usar para escenarios de baja presión y temperatura normal (presión ≤1 MPa, temperatura -5 ℃ a 60 ℃) debido a su buena flexibilidad y peso liviano, lo que las hace adecuadas para escenarios de movimiento con flexión frecuente (por ejemplo, cilindros al final de brazos robóticos). Las tuberías de nailon deben usarse en escenarios de temperatura media (temperatura -20 ℃ a 120 ℃) debido a su mejor resistencia al envejecimiento. Las tuberías de politetrafluoroetileno son adecuadas para ambientes corrosivos ya que pueden resistir ácidos y álcalis fuertes. El diámetro de la tubería debe coincidir con la interfaz del cilindro; Las especificaciones de interfaz de cilindro comunes incluyen G1/8, G1/4 y G3/8, correspondientes a diámetros de tubería de 6 mm, 8 mm y 10 mm respectivamente. El uso de un diámetro de tubería de tamaño insuficiente dará como resultado un caudal insuficiente y una velocidad reducida del cilindro.
Las válvulas solenoides son componentes principales para controlar el movimiento del cilindro y deben seleccionarse según el tipo de cilindro y los requisitos de movimiento: los cilindros de simple efecto requieren válvulas solenoides de 2/3 vías (que controlan la entrada y salida de aire), mientras que los cilindros de doble acción requieren válvulas solenoides de 5/2 vías (que controlan la entrada y salida de aire para las cámaras sin vástago y con vástago). La especificación de voltaje de la válvula solenoide debe coincidir con la fuente de alimentación del equipo (las especificaciones comunes incluyen DC24V y AC220V) y el tiempo de respuesta debe ser ≤10ms para cumplir con los requisitos de movimiento de alta frecuencia. Además, en ambientes polvorientos o húmedos, se deben seleccionar válvulas solenoides con un nivel de protección IP65 o superior para evitar daños a los componentes internos.
Los conectores se utilizan para conectar tuberías a cilindros y válvulas solenoides, y se deben seleccionar modelos que coincidan con el diámetro de la tubería y las especificaciones de la interfaz: los accesorios de conexión rápida permiten una fácil instalación y son adecuados para escenarios que requieren un desmontaje frecuente (por ejemplo, fases de puesta en marcha de equipos). Los accesorios de compresión ofrecen un mejor rendimiento de sellado y son adecuados para escenarios que requieren un funcionamiento estable a largo plazo (por ejemplo, equipos de línea de producción). En entornos con grandes vibraciones (por ejemplo, máquinas herramienta), se deben utilizar conectores con tuercas de seguridad para evitar que se aflojen y se produzcan fugas.
IV. Consejos de mantenimiento: ¿Cómo prolongar la vida útil de los cilindros neumáticos?
El mantenimiento científico puede mejorar significativamente la confiabilidad del cilindro y reducir la incidencia de fallas. El núcleo reside en cuatro aspectos clave: purificación del suministro de aire, protección del sello, inspección periódica y diagnóstico de fallas. A continuación se detallan métodos prácticos:
1. Purificación del suministro de aire: reducción del desgaste interno
La humedad, el aceite y las impurezas del aire comprimido son las principales causas del desgaste interno de los cilindros y del envejecimiento de las juntas. Se requiere un sistema de purificación de tres etapas para lograr una filtración eficiente:
Filtración primaria (prefiltración): se instala un filtro de línea principal en la salida del compresor de aire con una precisión de filtración de 5 a 10 μm, que se utiliza principalmente para eliminar impurezas de partículas grandes (por ejemplo, óxido, polvo) del aire y separar parte del agua líquida y el aceite. La válvula de drenaje debe abrirse periódicamente (cada 1 o 2 semanas) para drenar el agua. En ambientes con alta humedad (por ejemplo, temporadas de lluvias en las regiones del sur), se debe aumentar la frecuencia de drenaje (1-2 veces por día) para evitar la acumulación de agua dentro del filtro.
Filtración secundaria (filtración de precisión): se instala un filtro de precisión en el circuito de suministro de aire del cilindro con una precisión de filtración de 1 a 5 μm para eliminar aún más las impurezas finas y la neblina de aceite. El elemento filtrante del filtro de precisión debe reemplazarse periódicamente (cada 3-6 meses). En ambientes polvorientos (por ejemplo, talleres de procesamiento de minerales), el ciclo de reemplazo debe acortarse (cada 1-2 meses). Al reemplazar, primero se debe cerrar el suministro de aire y se debe aliviar la presión dentro del filtro para evitar que entren impurezas en el circuito aguas abajo.
Filtración terciaria (tratamiento de niebla de aceite): para cilindros de lubricación sin aceite (utilizados en algunos equipos de la industria alimentaria y farmacéutica), se debe instalar un separador de niebla de aceite después del filtro de precisión con una precisión de filtración de 0,01 μm para eliminar los rastros de niebla de aceite del aire, asegurando que el contenido de aceite del aire que ingresa al cilindro sea ≤0,01 mg/m³. El elemento filtrante del separador de neblina de aceite debe reemplazarse cada 6 a 12 meses y se debe usar un manómetro diferencial para monitorear el estado de obstrucción del elemento filtrante. Si la presión diferencial excede 0,1 MPa, el elemento filtrante debe reemplazarse inmediatamente.
Además, la presión de la válvula reductora de presión debe ajustarse de manera estable dentro del rango de presión de trabajo nominal del cilindro (generalmente 0,4-0,6 MPa) para evitar daños a los sellos causados por la operación de sobrepresión. Si el equipo está inactivo durante un período prolongado (más de 1 mes), se debe cortar el suministro de aire y aliviar el aire comprimido dentro del cilindro para evitar la corrosión interna.
2. Protección del sello: bloqueo de peligros externos
Los sellos son componentes clave para prevenir fugas de gas y garantizar el funcionamiento normal del cilindro. Se deben tomar medidas de protección específicas según el escenario de aplicación:
Inspección diaria: La superficie del vástago del pistón del cilindro debe inspeccionarse semanalmente para detectar rayones o corrosión. Si se encuentran manchas de óxido o rayones en la superficie del vástago del pistón, se deben pulir suavemente con papel de lija fino (grano 800-1000) inmediatamente y luego se debe aplicar grasa especial (por ejemplo, grasa a base de litio) para evitar daños a los sellos. Al mismo tiempo, verifique si hay fugas en la conexión entre la tapa del extremo del cilindro y el cilindro del cilindro. Si encuentra una fuga, apriete los pernos de conexión (el torque debe cumplir con los requisitos del manual del cilindro para evitar la deformación del cilindro causada por un ajuste excesivo). Si aún se producen fugas después de apretar, reemplace la junta de la tapa del extremo.
Reemplazo de sellos: cuando el cilindro tiene mayores fugas (superando los 10 ml/min), velocidad de movimiento reducida significativamente o atasco del vástago del pistón, los sellos deben reemplazarse rápidamente. Antes de reemplazarlo, se debe desmontar el cilindro y limpiar componentes como el cilindro y el pistón (limpiar con etanol anhidro o queroseno; se deben evitar solventes corrosivos). Al reemplazar, se deben seleccionar sellos consistentes con el modelo original (se debe prestar atención a la combinación de materiales, por ejemplo, sellos de caucho fluorado para escenarios de alta temperatura) y se debe aplicar una pequeña cantidad de grasa a la superficie del sello durante la instalación para reducir la resistencia de la instalación y evitar daños al sello.
Protección contra el polvo: en entornos polvorientos (p. ej., talleres de carpintería, plantas de procesamiento de cemento), se debe instalar una cubierta antipolvo (p. ej., cubierta antipolvo telescópica, cubierta antipolvo plegable) en el extremo extensible del vástago del pistón del cilindro para evitar que entre polvo en el interior del cilindro. La cubierta antipolvo debe inspeccionarse periódicamente (cada 2 a 4 semanas); Si se encuentran daños, se debe reemplazar inmediatamente para evitar que entre polvo en el cilindro a través del vástago del pistón y exacerbe el desgaste interno.
3. Inspección periódica: solución de problemas oportuna
La inspección periódica es un medio importante para prevenir fallas en los cilindros. Se deben establecer sistemas de inspección mensuales, trimestrales y anuales, con elementos y normas de inspección claros:
Inspección mensual: concéntrese en verificar el estado de funcionamiento del cilindro, incluido si el movimiento es suave, si hay ruidos anormales (por ejemplo, un "silbido" de fuga, un "chasquido" de colisión mecánica) y si el vástago del pistón se mueve suavemente (sin atascos ni deflexiones). Al mismo tiempo, verifique la precisión de detección del interruptor magnético empujando manualmente el pistón y observando si el interruptor magnético puede detectar con precisión la posición del pistón. Si ocurre una falla de detección, ajuste la posición de instalación del interruptor magnético o reemplace el interruptor.
Inspección trimestral: desmonte e inspeccione los componentes clave del cilindro, incluidos el pistón, el vástago del pistón y el anillo guía. Compruebe si hay desgaste en la superficie del pistón (el pistón debe reemplazarse si la cantidad de desgaste excede 0,1 mm), el error de rectitud del vástago del pistón (el vástago del pistón debe calibrarse o reemplazarse si el error excede 0,1 mm/m) y el desgaste del anillo guía (el anillo guía debe reemplazarse si la holgura excede 0,2 mm). Además, verifique la rugosidad de la superficie de la pared interior del cilindro; Si se encuentran rayones u óxido obvios, el cilindro debe repararse con herramientas de bruñido o reemplazarse.
Inspección anual: Pruebe el rendimiento general del cilindro, incluida la prueba de fuerza de empuje/tracción (mida la fuerza de salida real con un dinamómetro; si la desviación del valor nominal excede el 10%, investigue la causa, como desgaste del sello o presión de suministro de aire insuficiente), prueba de fugas (mida la fuga del cilindro a la presión nominal; reemplace los sellos si la fuga excede el valor estándar) y prueba de vida útil (simule las condiciones de trabajo reales y opere continuamente durante más de 100,000 ciclos para observar si el cilindro tiene fallas). Al mismo tiempo, apriete completamente los pernos de conexión y los conectores del cilindro para evitar que se aflojen debido a vibraciones prolongadas.
4. Diagnóstico de fallas: localización y resolución rápidas
Cuando falla un cilindro, la solución de problemas debe seguir el principio de "primero externo, segundo interno; primero simple, segundo complejo". A continuación se detallan fallas comunes y sus soluciones:
Fallo 1: el cilindro se mueve lentamente o no se mueve en absoluto
Posibles causas: ① Presión de suministro de aire insuficiente (ajuste incorrecto de la válvula reductora de presión o falla del compresor de aire); ② Tubería bloqueada o de tamaño insuficiente (tubería bloqueada por impurezas o diámetro de la tubería que no cumple con los requisitos); ③ Fallo de la válvula solenoide (bobina quemada o atasco del núcleo de la válvula); ④ Sellos envejecidos (fugas causadas por sellos de pistón desgastados).
Soluciones: ① Verifique la presión del suministro de aire, ajuste la válvula reductora de presión a la presión nominal y repare o reemplace el compresor de aire si falla; ② Desmontar la tubería y soplar la parte bloqueada con aire comprimido; reemplazar la tubería por una de mayor diámetro si el diámetro de la tubería es insuficiente; ③ Verifique el voltaje de la bobina de la válvula solenoide, reemplace la bobina si está quemada y desmonte y limpie el núcleo de la válvula si está atascado; ④ Desmonte el cilindro y reemplace los sellos envejecidos.
Fallo 2: fuga grave del cilindro
Posibles causas: ① Junta de tapa de extremo dañada (pernos flojos o junta envejecida); ② Sellos del vástago del pistón desgastados (superficie del vástago rayada o sellos envejecidos); ③ Sellos del cilindro y del pistón dañados (pistón desgastado o sellos envejecidos); ④ Conectores flojos (conexiones flojas causadas por la vibración).
Soluciones: ① Apriete los pernos de la tapa del extremo y reemplace la junta si está envejecida; ② Repare la superficie rayada del vástago del pistón y reemplace los sellos del vástago del pistón; ③ Reemplace el pistón y los sellos del pistón; ④ Apriete los conectores y reemplácelos si están dañados.
Fallo 3: Ruido anormal durante el funcionamiento del cilindro
Posibles causas: ① Deflexión del vástago del pistón (instalación incorrecta o anillo guía desgastado); ② Sistema de amortiguación defectuoso (ajuste incorrecto de los tornillos del amortiguador o sellos del amortiguador desgastados); ③ Impurezas dentro del cilindro (impurezas que ingresan al cilindro debido a una purificación inadecuada del suministro de aire); ④ Impacto de conmutación de la válvula solenoide (velocidad de respuesta rápida de la válvula solenoide o sin dispositivo amortiguador).
Soluciones: ① Corrija la posición de instalación del cilindro y reemplace el anillo guía desgastado; ② Reajuste los tornillos del amortiguador y reemplace los sellos del amortiguador si están desgastados; ③ Limpiar el cilindro y mejorar la purificación del suministro de aire; ④ Instale una válvula de mariposa en la salida de la válvula solenoide para reducir el caudal de gas, o seleccione una válvula solenoide con función de amortiguación.
Fallo 4: Fallo de detección del interruptor magnético
Posibles causas: ① Posición incorrecta de instalación del interruptor magnético (no alineado con el anillo magnético del pistón); ② Desmagnetización del anillo magnético (la fuerza magnética del anillo magnético se reduce debido al arranque y parada de alta frecuencia o al entorno de alta temperatura); ③ Fallo del interruptor magnético (bobina quemada o daño al componente de detección); ④ Factores de interferencia (campo magnético fuerte o interferencia de equipos de alta frecuencia cercanos).
Soluciones: ① Ajuste la posición de instalación del interruptor magnético para asegurar la alineación con el anillo magnético; ② Reemplace el anillo magnético desmagnetizado; ③ Reemplace el interruptor magnético; ④ Manténgase alejado de campos magnéticos fuertes o equipos de alta frecuencia, o seleccione un interruptor magnético antiinterferencias.
V. Análisis en profundidad de escenarios de aplicación comunes: soluciones prácticas basadas en las condiciones laborales
La aplicación de cilindros neumáticos en diversas industrias requiere un diseño optimizado basado en condiciones de trabajo específicas. La selección, instalación, puesta en servicio y configuración de parámetros de los cilindros varían significativamente según los escenarios. A continuación se muestra una tabla resumen de los parámetros de aplicación principales para cuatro industrias típicas, seguida de soluciones prácticas detalladas:
| Campo de la industria | Requisito básico | Tipo de cilindro recomendado | Requisitos de parámetros clave | Instalación y mantenimiento |
| Fabricación Electrónica | Alta precisión y baja vibración | Cilindros para sala limpia guiados en miniatura | Diámetro interior de 12 a 25 mm, precisión de repetición ±0,02 mm, limpieza ISO Clase 5 | Instalar: Calibración de paralelismo láser (≤0,01 mm/m), tubería de PTFE Mantener: Limpieza de superficie mensual, Revisión de sello trimestral |
| Fabricación de automóviles | Carga alta y larga vida útil | Rotativo de piñón y cremallera de servicio pesado | Diámetro interior 80-125 mm, par ≥50 N·m, resistencia ≥800 MPa | Instalar: Conexión de pasador (espacio libre ≤0,03 mm), guías reforzadas Mantener: Lubricación de varilla por turno, Limpieza semanal del buffer |
| Envasado de alimentos | Limpieza fácil y libre de contaminación | Acero inoxidable, revestimiento antiadherente. | Cuerpo SUS316L, Ra ≤0.8μm, Sellos FDA | Instalar: lejos de la ruta del producto, tubería de calidad alimentaria (reemplazo trimestral) Mantener: prueba microbiana mensual, control de cumplimiento semestral |
| Logística y Almacenamiento | Alta velocidad y alta confiabilidad | Cilindros delgados de alta velocidad | Diámetro interior 32-63 mm, velocidad 30-50 ciclos/min, resistencia a la fatiga ≥1 millón de ciclos | Instalar: Juntas flotantes (±3°), válvulas de escape rápido Mantener: revisión mensual del desgaste de la línea, optimización trimestral del tiempo |
1. Industria de fabricación electrónica: control preciso para escenarios de ensamblaje de precisión
En escenarios de precisión, como la soldadura de placas base de teléfonos móviles y el empaquetado de chips, los cilindros deben lograr un posicionamiento a nivel de micras y un movimiento estable, con los requisitos básicos de "alta precisión y baja vibración":
Adaptación de la selección: dé prioridad a los cilindros guiados en miniatura (por ejemplo, con un diámetro de orificio de 12 mm a 25 mm) con una estructura de eje de guía doble, logrando una precisión de posicionamiento repetido de ±0,02 mm para evitar desviaciones de posicionamiento causadas por cargas excéntricas en cilindros de un solo eje. Para el manejo de virutas, se deben seleccionar cilindros específicos para salas blancas (ISO Clase 5 o superior) con recubrimientos de baja emisión de partículas para evitar la contaminación por polvo de los pasadores de virutas.
Instalación y puesta en servicio: durante la instalación, utilice una herramienta de alineación láser para calibrar el paralelismo entre el eje del cilindro y el banco de trabajo (error ≤0,01 mm/m) para evitar que las fuerzas laterales dañen los componentes de precisión. Se deben utilizar tuberías de PTFE (diámetro interior de 4 mm a 6 mm) para reducir el impacto de las pulsaciones del flujo de aire en la estabilidad del movimiento; Mientras tanto, se debe instalar un regulador de presión de precisión (precisión ±0,005 MPa) en la entrada de aire del cilindro para estabilizar la presión de trabajo en 0,3-0,4 MPa, evitando desviaciones de soldadura causadas por fluctuaciones de presión.
Optimización de parámetros: utilice la aceleración del escape para controlar la velocidad, ajustando la velocidad a 30-50 mm/s mediante una microválvula de aceleración y combinándola con almohadillas amortiguadoras flexibles (dureza 50-60 Shore A) para evitar el desplazamiento de viruta causado por el impacto al final de la carrera. En las estaciones de soldadura, se puede instalar un sensor de presión en el extremo del vástago del pistón del cilindro para monitorear la presión de contacto en tiempo real (generalmente controlada entre 5 y 10 N), y el sistema se apagará inmediatamente si la presión es anormal para proteger el chip contra daños por presión.
2. Industria de fabricación de automóviles: garantía de estabilidad para escenarios de manipulación de cargas pesadas
En escenarios como la soldadura de carrocerías de automóviles y el ensamblaje de chasis, los cilindros deben soportar cargas pesadas (50-200 kg) y operar con frecuencia, con los requisitos básicos de "carga alta y larga vida útil":
Adaptación de selección: seleccione cilindros de servicio pesado (diámetro interior de 80 mm a 125 mm) con vástagos de acero 45# con revestimiento de cromo (grosor del revestimiento de 20 a 30 μm) y una resistencia a la compresión de ≥800 MPa para evitar que el vástago se doble bajo cargas pesadas a largo plazo. Para voltear la carrocería (por ejemplo, voltear y manipular 90°), los cilindros giratorios de piñón y cremallera (par de torsión ≥50 N·m) deben combinarse con frenos electromagnéticos para evitar que la carrocería se deslice cuando se corta la energía.
Instalación y puesta en marcha: Los soportes de instalación deben soldarse con placas de acero Q235 con un espesor de ≥10 mm para garantizar la resistencia a la carga; la conexión entre el cilindro y el soporte debe utilizar pernos de pasador (espacio de ajuste ≤0,03 mm) para evitar desviaciones de movimiento causadas por pernos flojos. En las líneas transportadoras de chasis, los cilindros sin vástago deben estar equipados con rieles guía reforzados (capacidad de carga ≥300 kg) y se deben instalar bloques de límite en ambos extremos de los rieles guía para evitar que el control deslizante impacte la tapa del extremo debido al sobrecarrera.
Optimización del mantenimiento: Verifique el estado de lubricación de la superficie del vástago del pistón cada turno (8 horas), aplicando grasa para alta temperatura (resistencia a temperaturas de -30 ℃ a 150 ℃) para reducir el desgaste; Desmonte la tapa del extremo del cilindro semanalmente para limpiar las impurezas en la cámara del amortiguador y reemplace los sellos del amortiguador envejecidos (generalmente poliuretano) para evitar daños por impacto causados por fallas del amortiguador.
3. Industria del envasado de alimentos: diseño de cumplimiento para escenarios higiénicos
En escenarios como el llenado y sellado de envases de alimentos, los cilindros deben cumplir con los estándares de higiene (por ejemplo, certificación FDA), con los requisitos básicos de "limpieza fácil y libre de contaminación":
Adaptación de la selección: seleccione cilindros de acero inoxidable (material del cilindro SUS316L) con una superficie pulida (rugosidad Ra ≤0,8μm) para evitar la adhesión de residuos de alimentos; Los sellos deben estar hechos de caucho fluorado de calidad alimentaria (que cumpla con FDA 21 CFR Parte 177) para evitar la liberación de sustancias nocivas. Para el llenado de salsa, se deben seleccionar cilindros con revestimiento antiadherente (por ejemplo, revestimiento de teflón) para reducir los residuos de salsa.
Instalación y puesta en marcha: Los cilindros deben instalarse lejos de las rutas de transporte de alimentos para evitar la contaminación de los alimentos por fugas de aire comprimido; Las tuberías deben utilizar tubos de silicona de calidad alimentaria (diámetro interior de 8 mm a 10 mm), reemplazados trimestralmente para evitar la liberación de partículas debido al envejecimiento. En las estaciones de llenado se deberán utilizar accesorios de conexión rápida para la conexión entre el cilindro y la válvula de llenado para facilitar el desmontaje y limpieza; Después de cada limpieza, se debe utilizar aire comprimido para secar el interior del cilindro y evitar la oxidación causada por la humedad residual.
Pruebas de cumplimiento: realice pruebas microbianas en la superficie del cilindro mensualmente (recuento bacteriano total ≤10 UFC/cm²); si la prueba falla, remoje y limpie con un desinfectante de calidad alimentaria (p. ej., solución de hipoclorito de sodio) y luego enjuague con agua pura. Confíe a una organización externa la realización de pruebas de cumplimiento de materiales semestralmente para garantizar el cumplimiento de los estándares de materiales en contacto con alimentos.
4. Industria de logística y almacenamiento: operación eficiente para escenarios de clasificación y manipulación
En escenarios como la clasificación rápida y el apilado de estantes, los cilindros deben lograr un movimiento de alta frecuencia (30-50 ciclos por minuto), con los requisitos básicos de "alta velocidad y alta confiabilidad":
Adaptación de selección: seleccione cilindros de alta velocidad (diámetro del orificio 32 mm-63 mm) con pistones hechos de aleación de aluminio liviano (densidad 2,7 g/cm³) para reducir la fuerza de inercia; Los sellos deben estar hechos de poliuretano de baja fricción (coeficiente de fricción ≤0,1) para garantizar un funcionamiento suave bajo movimientos de alta frecuencia. Para los transportadores de clasificación, se deben seleccionar cilindros delgados (altura ≤40 mm) para ahorrar espacio de instalación, y se deben combinar válvulas de escape rápido para reducir el tiempo de escape en un 50% y mejorar la velocidad de movimiento.
Instalación y puesta en marcha: La conexión entre el cilindro y el mecanismo de clasificación debe utilizar juntas flotantes para compensar los errores de instalación (permitiendo una desviación angular de ±3°) y evitar atascos causados por fuerzas laterales; Las tuberías deben utilizar tubos de poliuretano de alta presión (presión de trabajo ≤1,2 MPa) con una resistencia a la fatiga de ≥1 millón de ciclos para evitar la rotura debido a la flexión de alta frecuencia. En las estaciones de apilado, se deben instalar sensores de posición (tiempo de respuesta ≤1 ms) en el cilindro para retroalimentar la posición del pistón en tiempo real e interactuar con el sistema de control del apilador para garantizar un apilado preciso.
Optimización de la eficiencia: Optimice la secuencia de movimiento del cilindro mediante la programación del PLC. Por ejemplo, en escenarios de clasificación, abra la entrada de aire del cilindro con 0,1 segundos de anticipación para reducir el retraso del movimiento; Al mismo tiempo, instale válvulas de mariposa del silenciador en el puerto de escape del cilindro para garantizar la velocidad mientras controla el ruido por debajo de 70 dB, cumpliendo con los estándares de ruido del taller.
VI. Habilidades para la resolución de problemas de emergencia: métodos prácticos para una rápida recuperación de la producción
Las fallas repentinas de los cilindros durante la producción pueden provocar tiempos de inactividad en la línea de producción. Dominar las habilidades de resolución de problemas de emergencia puede acortar significativamente el tiempo de diagnóstico y reparación de fallas. A continuación se muestra una tabla que resume las fallas comunes y las soluciones correspondientes, seguidas de operaciones detalladas:
| Tipo de falla | Causas comunes | Medidas de manejo de emergencia | Recomendaciones de tratamiento de seguimiento | Precauciones |
| Fuga en el puerto aéreo | Accesorios sueltos, tuberías dañadas | Apriete los accesorios (15-20 N·m) y envuélvalos con cinta de teflón; Cortar tuberías dañadas y volver a conectarlas. | Reemplace las tuberías envejecidas, verifique periódicamente el ajuste de estanqueidad | Cinta de teflón envuelta en la misma dirección que la rotación de la rosca, profundidad de inserción de la tubería ≥10 mm |
| Fuga en la tapa del extremo | Pernos flojos, sellos dañados | Apriete los pernos en diagonal, agregue láminas delgadas de cobre; aplique sellador de alta temperatura (se cura en 30 minutos) | Reemplace los sellos, verifique el desgaste de la ranura del sello del cilindro | El sellador debe ser resistente a altas temperaturas y no debe suministrarse aire antes del curado. |
| Atasco del vástago del pistón | Anillos guía desgastados, ejes guía doblados | Aplique grasa a base de litio y presione repetidamente; Enderece ligeramente los ejes guía (≤0,1 mm por vez) | Reemplace los anillos guía, reemplace los ejes guía si están muy doblados | Aplique una fuerza uniforme durante el enderezamiento, evite dañar los componentes por fuerza excesiva |
| Pistón pegado | Impurezas en el cilindro, sellos deformados | Limpie el cilindro con etanol anhidro, invierta temporalmente los sellos para su uso. | Limpie completamente el cilindro y reemplace los sellos deformados. | Evite disolventes corrosivos, seque bien después de la limpieza. |
| Interrupción del suministro de aire | Falla del compresor de aire, tuberías bloqueadas | Cambie a un compresor de aire de respaldo, use aire embotellado como suministro temporal; tuberías de purga inversa | Reparar compresores de aire, reemplazar tuberías bloqueadas | Presión de aire embotellada ajustada a 0,5 MPa, purga lejos del personal |
| Fallo de la válvula solenoide | Núcleo de válvula atascado, bobinas quemadas | Limpie el núcleo de la válvula, reemplácela con una válvula solenoide de respaldo; control mediante válvula de aire manual | Reparar bobinas de válvulas solenoides, limpiar periódicamente los núcleos de las válvulas. | Supervisión de personal dedicado durante el control manual, evite el mal funcionamiento |
| Mal funcionamiento del interruptor magnético | Desmagnetización del anillo magnético, falla del interruptor | Coloque láminas magnéticas fuertes, instale topes mecánicos; Control de retardo del PLC | Reemplace anillos e interruptores magnéticos, calibre las posiciones de detección | Tiempo de retardo adaptado a la velocidad de movimiento real, evitar sobrecarrera |
1. Fallas por fugas repentinas: sellado temporal y reemplazo rápido
Cuando los cilindros experimentan fugas en el puerto de aire (p. ej., accesorios sueltos) o fugas en la tapa del extremo (p. ej., sellos dañados), si las piezas no se pueden reemplazar inmediatamente debido a limitaciones de producción, se pueden tomar medidas temporales para reanudar la producción:
Emergencia por fuga en el puerto de aire: Si los accesorios están flojos, apriételos con una llave (par de apriete como se especifica en el manual, generalmente 15-20 N·m). Si la fuga persiste después de apretar, envuelva cinta de teflón (3-5 vueltas, en la misma dirección que gira el hilo) y vuelva a apretar. Si las tuberías están dañadas, utilice accesorios de conexión rápida para cortar la sección dañada y vuelva a conectar la tubería (asegure una profundidad de inserción ≥10 mm) para restaurar temporalmente el suministro de aire; reemplazar toda la tubería durante las pausas de producción.
Emergencia por fuga en la tapa del extremo: si los pernos de la tapa del extremo están flojos, use una llave dinamométrica para apretarlos en una secuencia diagonal (desviación de torsión ≤5%). Si la fuga persiste, coloque una lámina delgada de cobre (de 0,1 a 0,2 mm de espesor) entre la tapa del extremo y el cilindro del cilindro para mejorar el sellado. Si los sellos están dañados y no hay repuestos disponibles, aplique sellador de alta temperatura (por ejemplo, sellador de silicona) en la ranura del sello y reanude su uso temporalmente después de que el sellador se seque (aproximadamente 30 minutos); reemplace los sellos inmediatamente durante las pausas de producción.
2. Fallas de interferencia de movimiento: lubricación temporal y limpieza de impurezas
Cuando los cilindros experimentan atascos en el vástago del pistón (p. ej., anillos guía desgastados) o atascamiento del pistón (p. ej., impurezas en el cilindro), el tratamiento temporal puede restaurar el movimiento y evitar tiempos de inactividad prolongados en la línea de producción:
Emergencia por atasco del vástago del pistón: Primero, cierre el suministro de aire y empuje el vástago del pistón manualmente. Si siente una resistencia significativa, aplique una pequeña cantidad de grasa lubricante (por ejemplo, grasa a base de litio) a la superficie del vástago del pistón y empuje el vástago repetidamente (10 a 20 veces) para lubricar los anillos guía. Si el atasco persiste, verifique si el eje guía está doblado; si está ligeramente doblado, utilice una herramienta enderezadora para enderezarlo lentamente (≤0,1 mm por ajuste) para restaurar temporalmente el movimiento y reemplazar el eje guía más tarde.
Emergencia por atascamiento del pistón: cierre el suministro de aire, desmonte la tapa del extremo del cilindro e inspeccione la pared interior del cilindro con una linterna. Si se encuentran impurezas (por ejemplo, virutas de metal), limpie la pared interior con un paño suave humedecido en etanol anhidro (evite rayar el cilindro). Al mismo tiempo, verifique si los sellos del pistón están dañados; si los sellos están deformados, se pueden revertir temporalmente (solo para uso de emergencia; el uso a largo plazo requiere reemplazo), luego volver a ensamblar el cilindro para reanudar la producción temporalmente.
3. Fallas por falta de movimiento: diagnóstico rápido y soluciones alternativas
Cuando los cilindros no se mueven por completo (por ejemplo, falla de la válvula solenoide o interrupción del suministro de aire), ubique rápidamente el punto de falla. Si no es posible una reparación inmediata, se pueden utilizar soluciones alternativas para mantener la producción:
Emergencia por interrupción del suministro de aire: Verifique si el compresor de aire está apagado. Si el compresor de aire falla, cambie a un compresor de aire de respaldo (si está disponible) o use aire comprimido embotellado (presión ajustada a 0,5 MPa) como suministro temporal. Si las tuberías están bloqueadas, purgue la tubería en dirección inversa (desde el extremo del cilindro hasta el extremo de la válvula solenoide) con aire comprimido para eliminar la obstrucción y restablecer el flujo de aire.
Emergencia por falla de la válvula solenoide: Desarme la válvula solenoide y verifique si el núcleo de la válvula está atascado. Si está atascado, limpie el núcleo de la válvula con etanol anhidro (evite disolventes corrosivos); Si la válvula aún falla después de la reinstalación, reemplácela temporalmente con una válvula solenoide de respaldo (asegure un voltaje y un diámetro de orificio constantes). Si no hay una válvula solenoide de respaldo disponible, para cilindros de doble acción, opere manualmente una válvula de aire (por ejemplo, una válvula de bola) para controlar la entrada y salida de aire, manteniendo temporalmente el movimiento básico hasta que se resuelva la falla.
4. Emergencia por mal funcionamiento del interruptor magnético: detección temporal y posicionamiento alternativo
Cuando los interruptores magnéticos no detectan la posición del pistón (por ejemplo, desmagnetización del anillo magnético o falla del interruptor), se pueden utilizar métodos de detección temporales para garantizar la seguridad de la producción:
Emergencia de desmagnetización del anillo magnético: coloque una lámina magnética fuerte (por ejemplo, lámina magnética de neodimio-hierro-boro) en la posición correspondiente al pistón para mejorar la intensidad del campo magnético y restaurar temporalmente la función de detección del interruptor magnético. Si la lámina magnética no es efectiva, instale un tope mecánico al final de la carrera del cilindro y active un interruptor de límite a través del tope para reemplazar el interruptor magnético para la detección de posición, evitando el impacto de sobrecarrera del pistón.
Emergencia por falla del interruptor: Reemplácelo con un interruptor magnético de respaldo (asegúrese de que el modelo sea consistente). Si no hay un interruptor de respaldo disponible, configure el control de retraso a través del programa PLC (establezca retrasos según el tiempo de movimiento del cilindro, por ejemplo, 1 segundo para extensión, 0,8 segundos para retracción) para reemplazar temporalmente la detección de posición. Al mismo tiempo, organice personal para monitorear el sitio para evitar daños al equipo causados por movimientos anormales.
VII. Conceptos erróneos comunes en la instalación y puesta en servicio de cilindros neumáticos: peligros y métodos para evitarlos
Una operación inadecuada durante la instalación y puesta en servicio del cilindro puede provocar una vida útil más corta, fallas operativas frecuentes e incluso riesgos para la seguridad del equipo. A continuación se presentan seis conceptos erróneos comunes, analizados con casos prácticos para resaltar los peligros y se brindan soluciones prácticas para evitarlos:
1. Ignorar la coaxialidad durante la instalación, alineación forzada que causa daños por carga excéntrica
Concepto erróneo común: durante la instalación del cilindro, la coaxialidad entre el vástago del pistón y la carga no está calibrada; el cilindro está fijado directamente con pernos, o debido a una precisión insuficiente del soporte del equipo, el eje del cilindro se desvía de la dirección del movimiento de la carga (más de 0,5 mm/m). Por ejemplo, en una fábrica de electrónica, la desviación de la soldadura del soporte provocó un error de coaxialidad de 1,2 mm/m durante la instalación de un cilindro de manipulación de virutas. Después de 1 semana de funcionamiento, el vástago del pistón estaba significativamente doblado y los sellos estaban desgastados y presentaban fugas.
Análisis de peligros: La desviación de la coaxialidad hace que el cilindro soporte fuerzas laterales, lo que aumenta la fricción entre el vástago del pistón y el anillo guía. Los sellos se comprimen de manera desigual, lo que provoca un aumento de fugas de 3 a 5 veces en comparación con las condiciones normales. En casos severos, el vástago del pistón puede doblarse y el cilindro puede rayarse, lo que reduce la vida útil a 1/3 del nivel normal.
Métodos de evitación:
Antes de la instalación, utilice un detector de coaxialidad láser para calibrar el eje del cilindro y la dirección del movimiento de la carga, asegurando una desviación ≤0,1 mm/m. Si la precisión del soporte del equipo es insuficiente, agregue cuñas de ajuste (de 0,1 a 0,5 mm de espesor) entre el cilindro y el soporte, y ajústelas gradualmente hasta que sean coaxiales.
Para cilindros de carrera larga (>500 mm), instale un cojinete guía en el extremo del vástago del pistón para distribuir las fuerzas laterales. Si la carga tiene una ligera oscilación, seleccione un método de montaje de muñón con cojinetes esféricos, que permita una compensación angular de ±5°.
2. Selección aleatoria de tuberías, diámetros no coincidentes que afectan el rendimiento del movimiento
Concepto erróneo común: Se supone que las tuberías solo sirven para el suministro de aire, por lo que se seleccionan al azar tuberías con diámetros insuficientes o materiales inadecuados. Por ejemplo, una fábrica de autopartes reemplazó la tubería de 10 mm de un cilindro de 80 mm de diámetro interior por una de 6 mm, lo que provocó que la velocidad de extensión del cilindro cayera de 200 mm/s a 80 mm/s, lo que no cumplió con el ciclo de producción. Otra fábrica utilizó tuberías de poliuretano ordinarias en un ambiente de alta temperatura (150 ℃), y las tuberías se ablandaron y se rompieron después de 3 horas, lo que provocó la interrupción del suministro de aire.
Análisis de peligros: Los diámetros de tubería insuficientes provocan un flujo de aire insuficiente, lo que reduce la velocidad de movimiento del cilindro (por cada reducción de 1 mm en el diámetro, la velocidad disminuye aproximadamente entre un 20 % y un 30 %). Al mismo tiempo, aumenta la resistencia al flujo de aire, ampliando la diferencia de presión entre los dos extremos del cilindro y provocando atascos en el movimiento. Los materiales inadecuados aceleran el envejecimiento y la rotura de las tuberías, e incluso pueden liberar sustancias nocivas que contaminan el medio ambiente (por ejemplo, las tuberías de caucho comunes liberan plastificantes en los talleres de alimentos).
Métodos de evitación:
Determine el diámetro de la tubería según el diámetro del orificio del cilindro y los requisitos de velocidad de movimiento, consultando la fórmula: Diámetro de la tubería (mm) ≈ Diámetro del orificio del cilindro (mm) × 0,12 (por ejemplo, un diámetro de orificio de 80 mm corresponde a un diámetro de tubería de 10 mm). Si se requiere alta velocidad (>300 mm/s), el diámetro se puede aumentar adecuadamente (por ejemplo, un cilindro con un diámetro interior de 80 mm utiliza una tubería de 12 mm).
Seleccione los materiales de las tuberías de acuerdo con la temperatura ambiente: tuberías de poliuretano para temperaturas normales (-10 ℃ a 60 ℃), tuberías de nailon para temperaturas medias (-20 ℃ a 120 ℃), tuberías de politetrafluoroetileno para altas temperaturas (-30 ℃ a 200 ℃) y tuberías corrugadas de acero inoxidable para ambientes corrosivos.
3. Ajuste de presión a ciegas, funcionamiento con sobrepresión o presión insuficiente
Concepto erróneo común: durante la puesta en servicio, la presión del suministro de aire se ajusta por encima de la presión nominal del cilindro (por ejemplo, ajustándose de 0,6 MPa a 0,8 MPa) en busca de la velocidad de movimiento; o la presión se reduce por debajo de 0,2 MPa para "ahorrar energía", lo que resulta en la imposibilidad de empujar la carga. Por ejemplo, una línea de clasificación logística ajustó la presión del cilindro a 0,9 MPa y, después de 1 mes, se encontró una deformación plástica en la pared interior del cilindro y las juntas fallaron por completo. Otra fábrica redujo la presión a 0,15 MPa, lo que provocó que el cilindro no pudiera empujar una carga de 20 kg y que el clasificador se apagara con frecuencia.
Análisis de peligros: La operación de sobrepresión hace que la presión interna del cilindro exceda el límite de diseño del cojinete, lo que provoca expansión y deformación del cilindro, daños en la ranura del sello de la tapa del extremo y un fuerte aumento de las fugas. Al mismo tiempo, el vástago del pistón soporta un empuje excesivo; Si la carga está atascada, el vástago del pistón es propenso a romperse. Una presión insuficiente hace que la fuerza de salida del cilindro no cumpla con los requisitos de carga, lo que provoca un estancamiento del movimiento o incluso un "arrastre" (velocidad desigual), lo que afecta la precisión de la producción.
Métodos de evitación:
Antes de la puesta en servicio, consulte el manual del cilindro para confirmar el rango de presión de trabajo nominal (generalmente 0,4-0,6 MPa) y ajuste la presión al 80 %-90 % del valor nominal mediante un regulador de presión de precisión (por ejemplo, configurando 0,5 MPa para un valor nominal de 0,6 MPa). Esto asegura una fuerza de salida suficiente y al mismo tiempo evita daños por sobrepresión.
Si se requiere un ajuste de presión, se debe combinar con el cálculo de la carga: determine la presión mínima efectiva (la presión más baja que puede empujar la carga y garantizar un movimiento estable) mediante pruebas reales y agregue un margen del 10 % al 15 % en función de esto para establecer la presión final. Por ejemplo, si se prueba que la presión mínima efectiva para empujar una carga horizontal de 20 kg es de 0,3 MPa, la presión final se establece en 0,33-0,35 MPa.
4. Ajuste inadecuado del amortiguador, impacto al final de la carrera o amortiguador excesivo
Concepto erróneo común: Durante el ajuste del amortiguador, el tornillo del amortiguador está completamente cerrado (sin amortiguación) o apretado al máximo (amortiguación excesiva). Por ejemplo, una fábrica de productos electrónicos apagó el amortiguador al poner en servicio un cilindro de ensamblaje de virutas, lo que provocó una fuerza de impacto de final de carrera de 50 N en el vástago del pistón y las virutas se agrietaron con frecuencia. Otra fábrica apretó el amortiguador al máximo, prolongando el tiempo de extensión del cilindro de 0,5 segundos a 2 segundos, lo que afectó la eficiencia del ensamblaje.
Análisis de peligros: La falta de amortiguación hace que el cilindro golpee la tapa del extremo a alta velocidad al final de la carrera, con una fuerza de impacto de 5 a 8 veces mayor de lo normal. Esto no solo daña los componentes internos (p. ej., sellos de amortiguación, tapas de extremo), sino que también transmite vibraciones al cuerpo del equipo, lo que afecta la precisión de los componentes de precisión circundantes (p. ej., sensores, servomotores). Una amortiguación excesiva bloquea la descarga de aire desde la cámara de amortiguación, reduciendo significativamente la velocidad de movimiento del cilindro e incluso provocando un "estancamiento", lo que impide que se complete el movimiento previsto.
Métodos de evitación:
Durante el ajuste inicial, apriete al máximo el tornillo del tope y luego aflójelo entre 1,5 y 2 vueltas; en este punto, la fuerza amortiguadora es moderada. Luego empuje el vástago del pistón manualmente para sentir el impacto del final de carrera. Si el impacto es evidente, apriete el tornillo del amortiguador gradualmente (1/4 de vuelta cada vez) hasta que el impacto desaparezca y el movimiento sea suave.
Para cilindros de alta velocidad (velocidad >500 mm/s) o cilindros de carga pesada (carga >100 kg), se debe utilizar un amortiguador hidráulico externo. Al ajustar la perilla de amortiguación del amortiguador, la velocidad del cilindro al final de la carrera se puede reducir de 500 mm/s a menos de 50 mm/s, y la fuerza del impacto se puede controlar dentro de 10 N.
5. Desviación de la posición de instalación del interruptor magnético, falla de detección
Concepto erróneo común: al instalar interruptores magnéticos, la posición se juzga solo a simple vista sin ajustarla de acuerdo con la carrera real del pistón, o el espacio con la pared del cilindro excede los 5 mm. Por ejemplo, una fábrica de embalaje instaló el interruptor magnético en el medio de la carrera del cilindro, pero el pistón real no pudo alcanzar esa posición debido a la resistencia de la carga, lo que provocó que el interruptor nunca recibiera una señal. Otra fábrica tenía un espacio de 8 mm durante la instalación y el interruptor experimentaba con frecuencia una "detección falsa" (activando una señal cuando no había pistón).
Análisis de peligros: La desviación de la posición del interruptor magnético impide la detección precisa del movimiento del cilindro y el sistema de control del equipo no puede determinar si el cilindro está en su lugar. Esto puede provocar un "mal funcionamiento" (por ejemplo, mover la pieza de trabajo sin sujetarla) o un "apagado" (el cilindro está en su lugar pero el interruptor no lo detecta), lo que reduce la eficiencia de producción en más del 30 %. Los espacios excesivos reducen la intensidad del campo magnético recibido por el interruptor, lo que reduce la sensibilidad de detección y da como resultado una tasa de detección falsa de hasta el 20 %, lo que afecta gravemente la estabilidad del equipo.
Métodos de evitación:
Antes de la instalación, empuje el pistón manualmente a la posición que necesita ser detectada (por ejemplo, extremo de extensión, extremo de retracción), marque la posición correspondiente en la pared exterior del cilindro, luego instale el interruptor magnético firmemente contra la posición marcada, asegurando un espacio de ≤1 mm entre el interruptor y la pared del cilindro.
Después de la instalación, realice una prueba dinámica: haga funcionar el cilindro continuamente durante 100 ciclos y observe si el interruptor se activa con precisión cada vez. Si falta una detección, ajuste la posición del interruptor (moviéndose 0,5 mm cada vez) hasta que la detección sea estable. Si aún falta detección, verifique si el anillo magnético del pistón está desmagnetizado y reemplácelo si es necesario.
6. Saltarse la prueba de retención de presión después de la puesta en servicio, ignorando posibles fugas
Concepto erróneo común: Después de la puesta en servicio del cilindro, el cilindro se pone en uso siempre que el movimiento sea normal y no se realice ninguna prueba de retención de presión, lo que da como resultado posibles fugas no detectadas. Por ejemplo, una fábrica farmacéutica no realizó una prueba de retención de presión después de poner en servicio un cilindro de llenado; Después de 3 días, se encontró una ligera fuga en la tapa del extremo y se mezcló aire comprimido con el medicamento líquido, lo que provocó que se desechara todo el lote de productos. Otra fábrica tenía fugas ocultas en un cilindro sin vástago, lo que consumía un 20 % más de aire comprimido en 1 mes y aumentaba los costes energéticos.
Análisis de peligros: las fugas potenciales (fugas <5 ml/min) son difíciles de detectar en un período corto, pero el funcionamiento a largo plazo desperdicia el suministro de aire (cada cilindro con fugas consume aproximadamente 500 m³ de aire comprimido al año). Al mismo tiempo, contamina el medio ambiente (por ejemplo, las fugas de aire en las industrias alimentaria y farmacéutica contaminan los productos). Si la fuga ocurre cerca de componentes eléctricos, también puede causar cortocircuitos eléctricos y accidentes de seguridad.
Métodos de evitación:
Después de la puesta en servicio, realice una prueba de retención de presión: cierre la válvula de entrada de aire del cilindro, mantenga la presión interna al 80% de la presión nominal, aplique agua con jabón a todas las partes selladas del cilindro (tapas de los extremos, puertos de aire, conectores) y observe durante 10 minutos. Si no aparecen burbujas, no hay fugas; Si aparecen burbujas, marque la posición de la fuga y repárela.
Para cilindros en posiciones clave (por ejemplo, llenado aséptico, ensamblaje de precisión), se debe realizar una prueba de retención de presión mensualmente; para cilindros en posiciones ordinarias, la prueba deberá realizarse trimestralmente. Establezca registros de pruebas para identificar y manejar rápidamente posibles problemas de fugas.