

Una celda de ensamblaje de alta velocidad que funciona bien una semana y comienza a perder tiempo de ciclo la siguiente rara vez experimenta una falla en el cilindro. Más a menudo, el problema está oculto en un filtro regulador de tamaño insuficiente, un conector con fugas o una válvula solenoide que nunca fue clasificada para el ciclo de trabajo. El rendimiento de los equipos de automatización neumática depende de que todos los componentes del recorrido del aire trabajen juntos, desde la salida del compresor hasta el efector final. Si la especificación de cualquier elemento es incorrecta, el costo no es inmediato; se manifiesta durante meses como ciclos más lentos, mayor consumo de aire y tiempos de inactividad impredecibles. Seleccionar los componentes neumáticos con un enfoque sistemático, en lugar de reemplazar las piezas una por una, es la forma más rápida de hacer que una línea sea más confiable.
Esta guía se basa en conocimientos de 23 años de fabricación de componentes neumáticos en Neumática CKT , donde más de 20.000 piezas semiacabadas y el 90 por ciento del procesamiento interno brindan exposición directa al comportamiento real de válvulas, cilindros, generadores de vacío y unidades de preparación de aire. Respondemos tres preguntas: qué hace que un sistema neumático sea confiable, qué componentes son más importantes para cada aplicación y cómo los equipos de adquisiciones pueden evitar los errores que conducen a un mantenimiento prematuro.
Equipos de automatización neumática: la visión de sistemas
El aire comprimido recorre un largo camino antes de funcionar. Sale del compresor, se enfría en un posenfriador, se filtra, pasa a través de un regulador de presión, recibe lubricación, llega a una válvula de control direccional, viaja a través de una tubería y solo entonces ingresa a un actuador. El rendimiento envolvente de toda la línea está determinado por el eslabón más débil de esa cadena. Un cilindro de 50 mm de diámetro puede empujar con suficiente fuerza, pero si el regulador de presión no tiene el tamaño correcto, la caída de presión bajo carga hará que la carrera sea lenta. Una válvula solenoide eficiente es irrelevante si el filtro está obstruido, porque la válvula no recibirá suficiente volumen de aire.
| Módulo | Componentes típicos | Impacto en el rendimiento |
|---|---|---|
| Preparación del aire | Filtro, regulador, lubricador. | Previene la contaminación, mantiene una presión estable, controla la lubricación |
| control direccional | Válvulas solenoides, válvulas de aire, válvulas manuales. | Determina la velocidad de respuesta y la confiabilidad del ciclo. |
| Actuación | Cilindros, pinzas, actuadores rotativos. | Convierte la presión en movimiento mecánico y fuerza. |
| Manipulación al vacío | Generadores de vacío, ventosas, filtros de vacío. | Permite la selección y colocación de piezas no destructivas. |
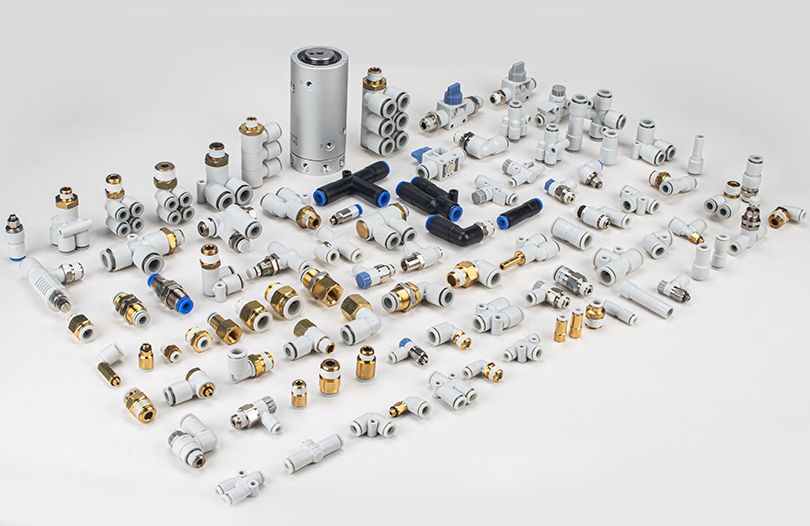
| Accesorios | Accesorios, silenciadores, tubos, amortiguadores. | Influye en la tasa de fugas, el ruido y el desgaste de los componentes. |
La vista de sistemas ayuda de una manera práctica: cuando aparece una falla, la causa suele estar a un módulo del síntoma. Si la fuerza de agarre en una línea de vacío se debilita, el problema podría estar en el generador de vacío, en un filtro de vacío obstruido o en una ventosa desgastada. Reemplazar solo la copa sin verificar la presión aguas arriba es la fuente más común de fallas repetidas en las líneas automatizadas.
Preparación del aire: F.R.L. Unidades como primera línea de defensa
Según ISO 8573-1, el estándar internacional para la calidad del aire comprimido, el aire comprimido se clasifica según la concentración de partículas sólidas, el contenido de agua y el contenido de aceite. La mayoría de los sistemas de aire comprimido industriales arbitrarios suministran aire con tamaños de partículas que pueden dañar los sellos con el tiempo. El aire sin secar que ingresa a un cilindro o válvula solenoide crea condensación dentro de las cavidades metálicas, lo que provoca oxidación y atasca los carretes en ambientes helados o en entornos estándar de fábrica. Los lubricadores agregan niebla de aceite para reducir la fricción, pero el lubricante y el caudal correctos son importantes.
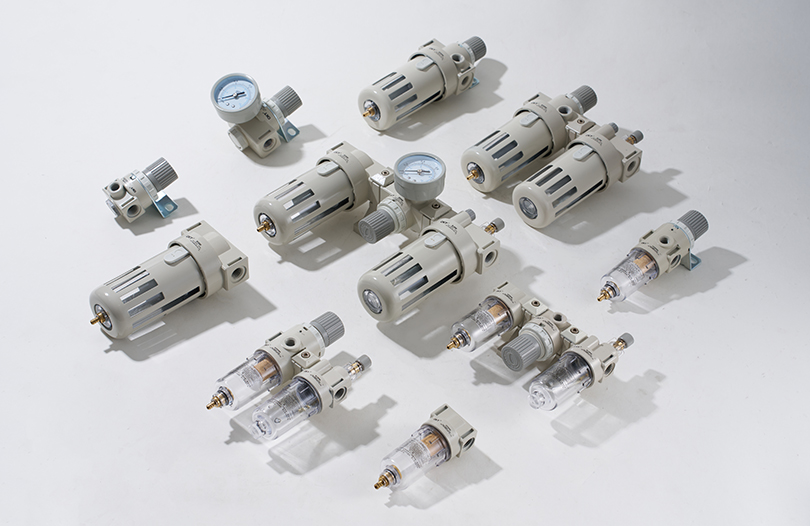
Un F.R.L. bien seleccionado. La unidad actúa como primera línea de defensa. El filtro protege los componentes posteriores del polvo, el óxido y la condensación. El regulador mantiene el nivel de presión para el cual fue diseñado el actuador. El lubricador garantiza que las piezas móviles dentro de válvulas y cilindros reciban una niebla de aceite controlada. Cada una de estas funciones contribuye a un resultado simple: un rendimiento constante durante millones de ciclos.
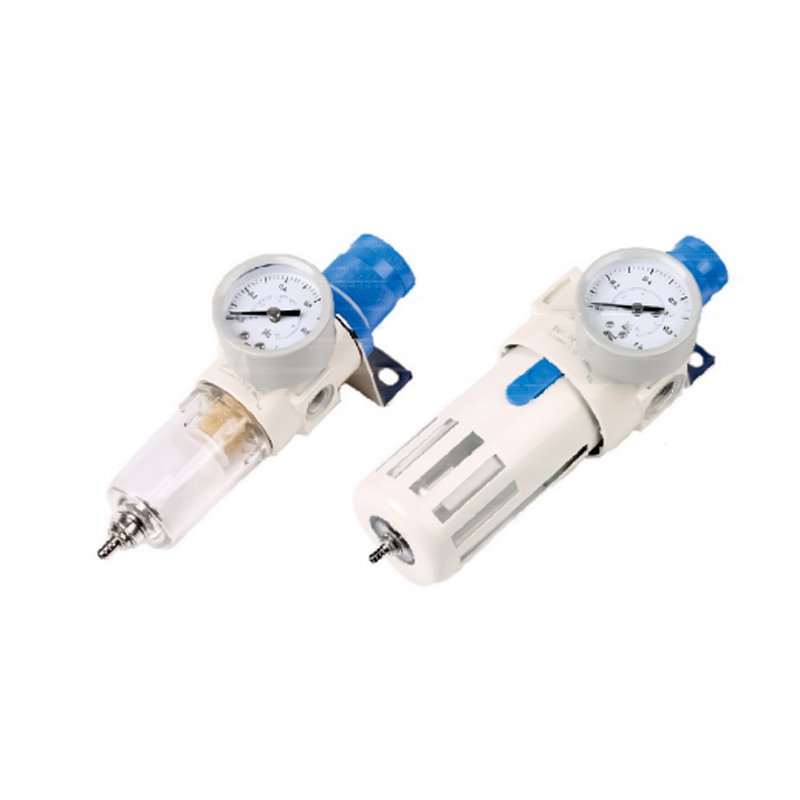 Filtro regulador de presión serie AFR/BFR para un funcionamiento confiable de F.R.L. Selección Este regulador de filtro compacto presenta una pequeña pérdida de presión y una alta separación de agua, con un mecanismo de bloqueo automático para mantener la presión establecida. Su amplio rango de ajuste permite satisfacer los requisitos de flujo y presión aguas abajo. Ver producto →
Puntos de selección para F.R.L. Las unidades a menudo se malinterpretan. El caudal es el primer parámetro a comprobar. Un filtro regulador demasiado pequeño provoca una caída excesiva de presión cuando el sistema está a plena demanda. Una guía estándar es dimensionar el F.R.L. al menos un 20 por ciento por encima de la suma de los requisitos de flujo de todos los actuadores aguas abajo que funcionan simultáneamente. El rango de regulación de presión también debe coincidir con la presión de trabajo de la máquina. Para una línea que funciona a 0,5 MPa, el regulador debe tener un rango de ajuste más amplio que el valor requerido para que el punto de ajuste no se encuentre en el extremo de su alcance.
- Tamaño de poro del filtro: 40 μm es común para uso general; 5 μm se utiliza para máquinas de precisión o de ciclo alto.
- Sensibilidad del regulador: los mejores modelos mantienen una presión estable bajo cambios dinámicos de flujo.
- Lubricador: la tasa de goteo debe ser ajustable según el tamaño del cilindro y la frecuencia del ciclo.
Un error común es colocar el F.R.L. demasiado lejos del colector de distribución. Las distancias largas entre el regulador y la válvula direccional aumentan el retraso de presión y provocan velocidades inconsistentes en los cilindros. Cuanto más cerca esté el F.R.L. Cuanto más cerca esté la zona de trabajo, más precisamente se controlará la presión.
Control direccional: válvulas solenoides y criterios de selección
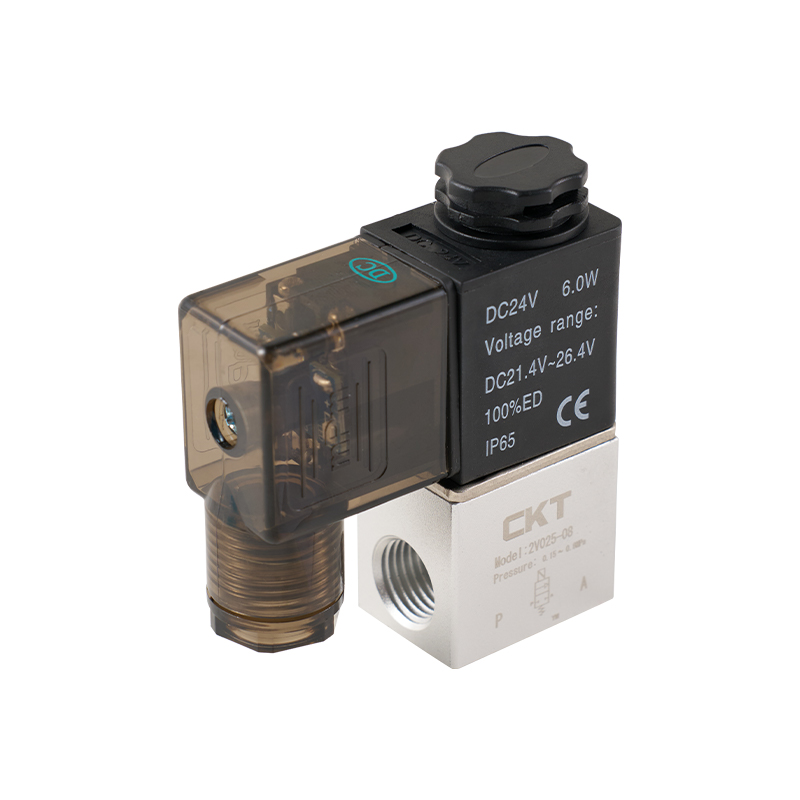
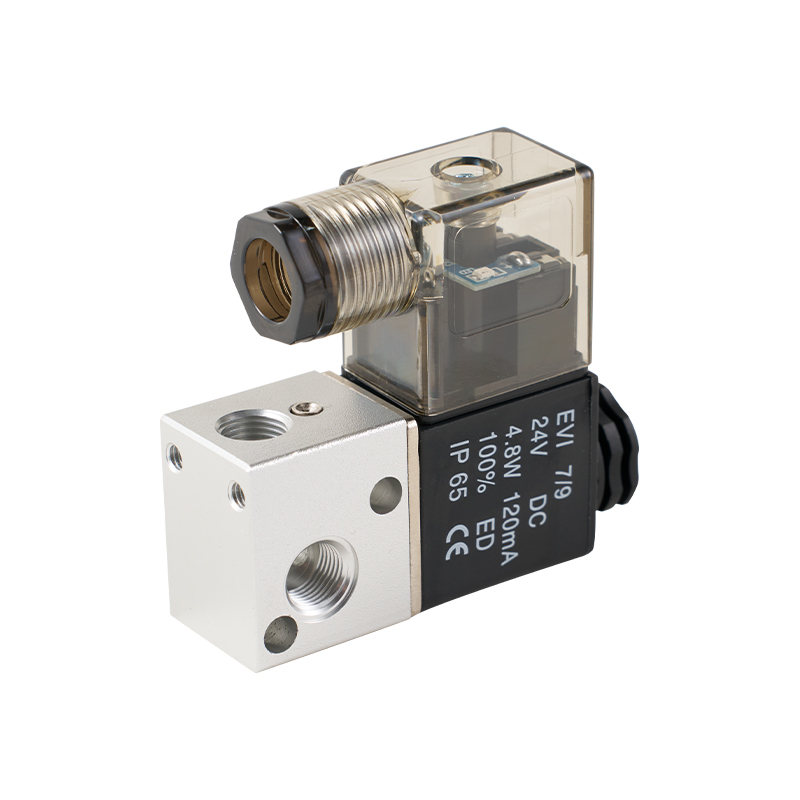
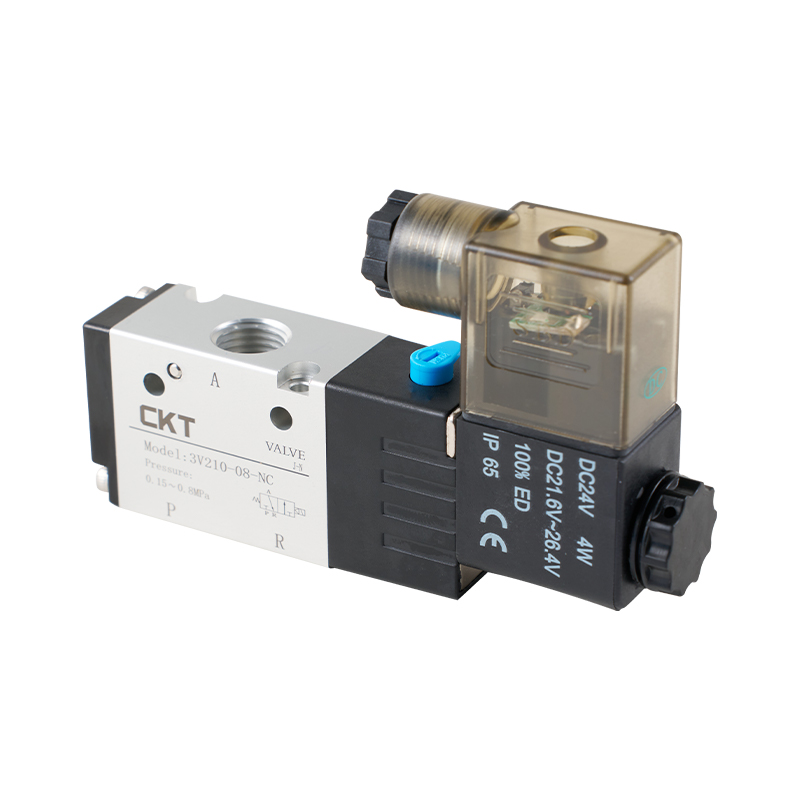
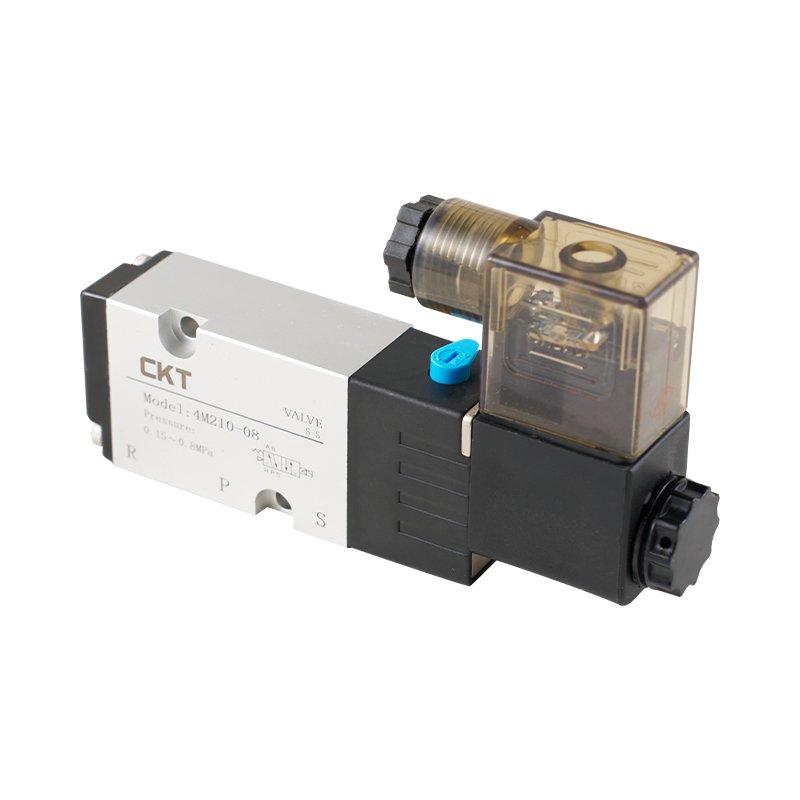
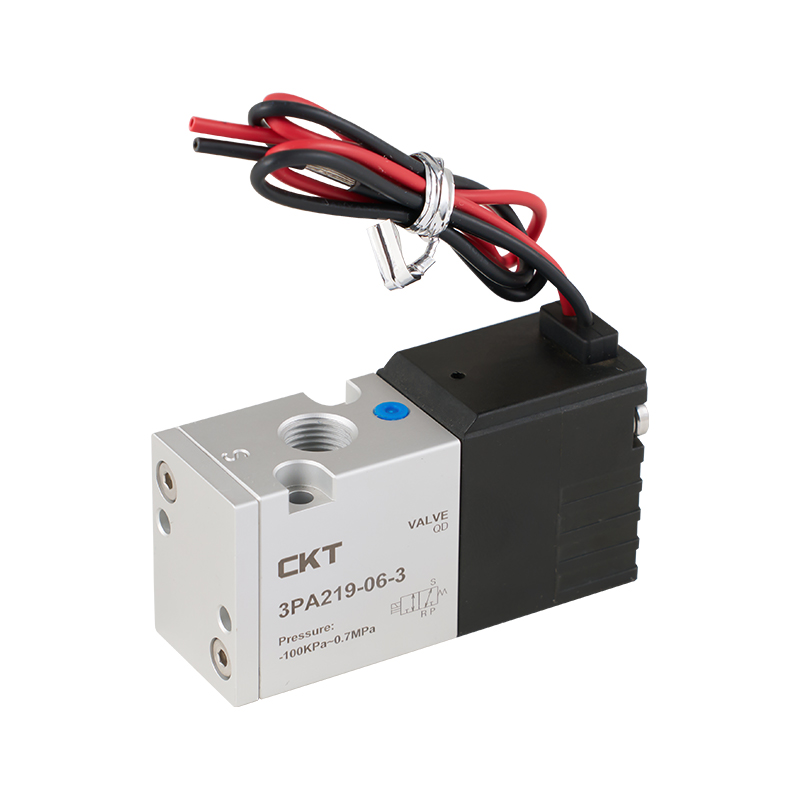
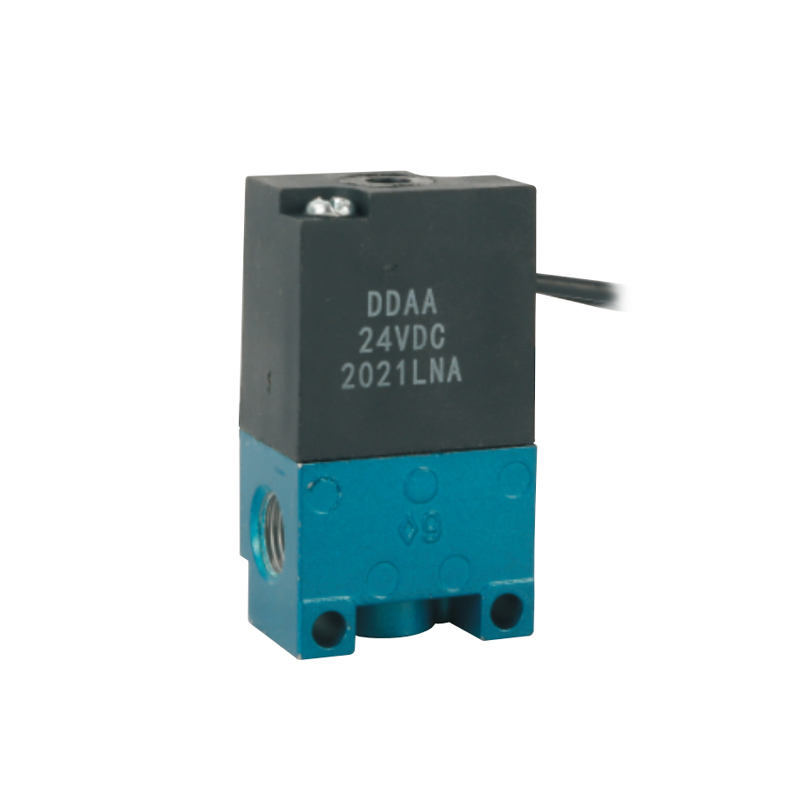
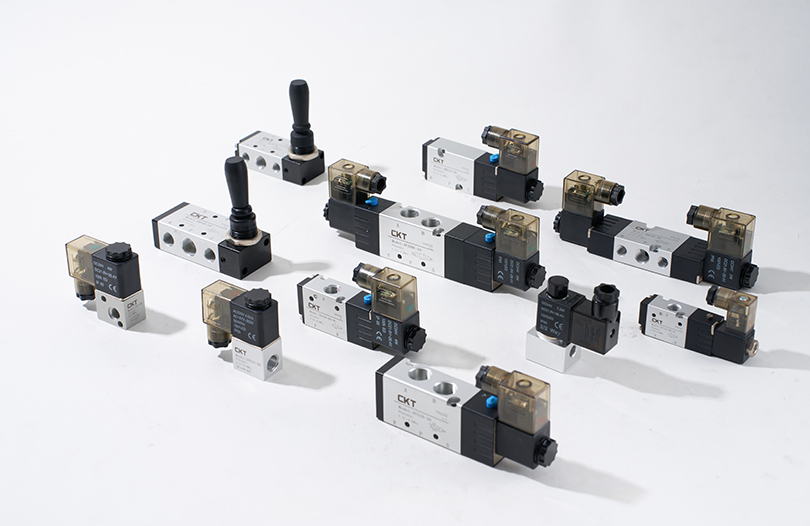
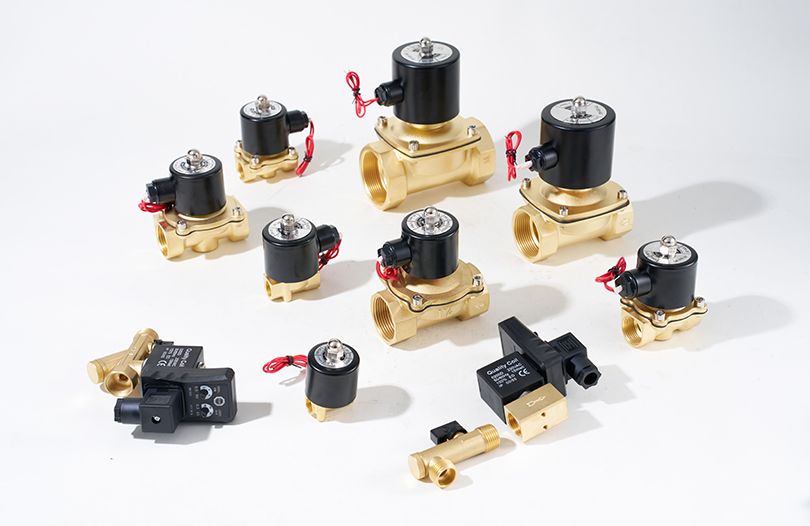
Las válvulas de control direccional dictan qué tan rápido responde un cilindro y cuánto tiempo mantiene su posición. Las dos construcciones básicas son de acción directa y operadas por piloto. Las válvulas de acción directa mueven el carrete o el émbolo con un solenoide y generalmente tienen un tiempo de respuesta más bajo para aplicaciones de flujo pequeño. Las válvulas operadas por piloto utilizan una señal piloto para mover el carrete principal, lo que permite mayores caudales sin un consumo excesivo de energía del serpentín.
La especificación más importante es el factor Cv (coeficiente de flujo). Un Cv más alto significa que la válvula puede pasar más aire con una caída de presión determinada. Si un cilindro requiere un cierto flujo para alcanzar la velocidad objetivo, elegir una válvula con un Cv demasiado bajo limita la velocidad máxima de carrera. Por ejemplo, un cilindro de 32 mm de diámetro con una carrera de 100 mm a 0,6 MPa puede completar un ciclo rápidamente con una válvula con un Cv de 0,35, pero si el Cv cae a 0,2, el tiempo de carrera puede aumentar entre un 30 y un 40 por ciento en las mismas condiciones de funcionamiento.
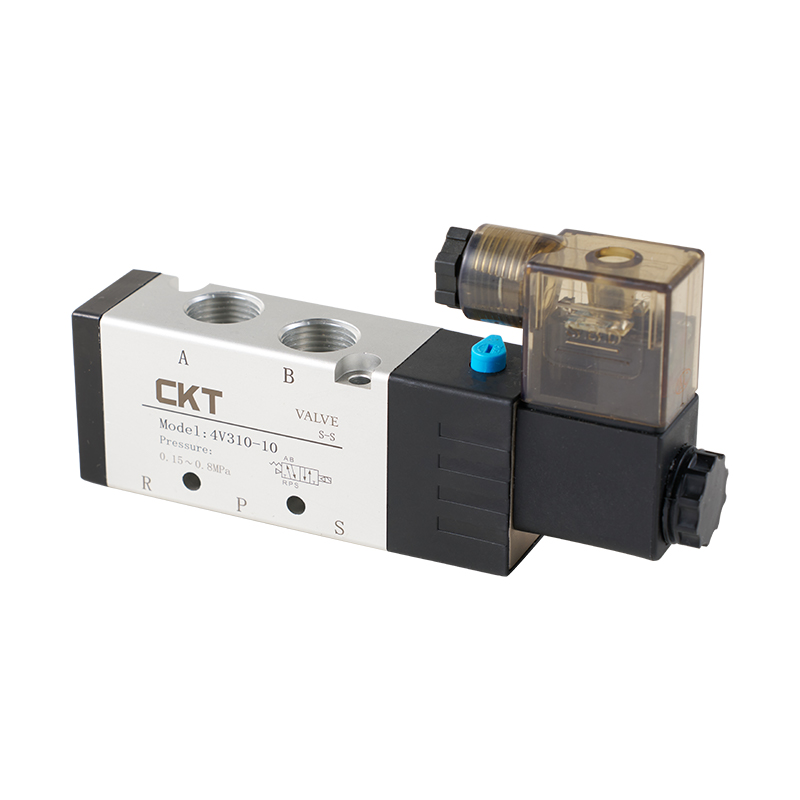
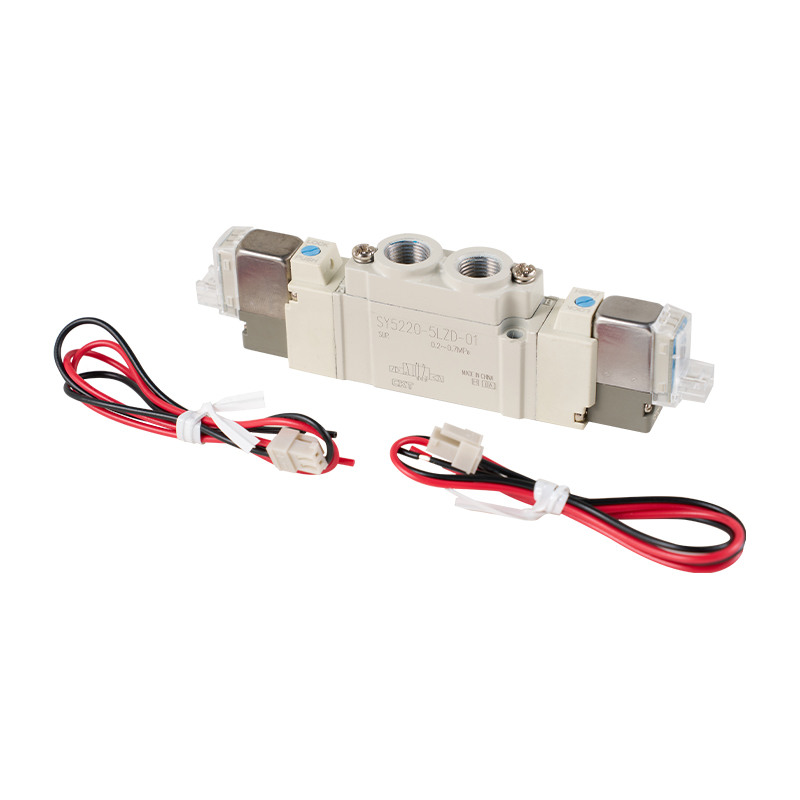
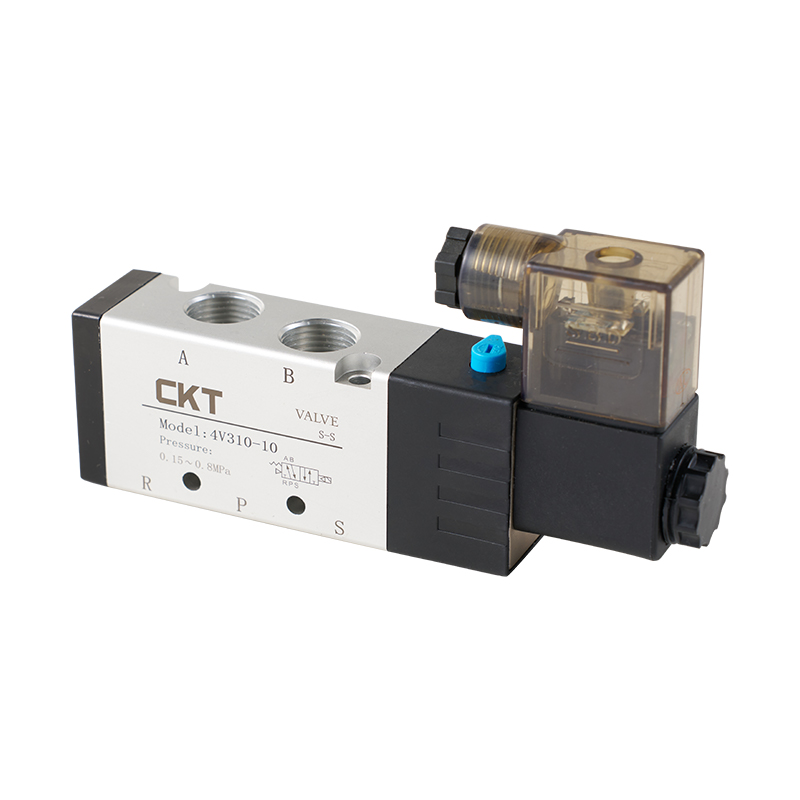 Válvula solenoide de 5 vías operada por piloto serie 4V con alto flujo y respuesta rápida La serie 4V ofrece un sello de columna deslizante para bajas fugas y respuesta dinámica, con funciones centrales opcionales de tres posiciones. Sus índices de Cv y su rápido accionamiento lo hacen adecuado para un control preciso del cilindro. Ver producto →
El tiempo de respuesta es otro factor decisivo en las máquinas de alto ciclo. Las válvulas solenoides en aplicaciones neumáticas suelen responder en un plazo de 5 a 20 milisegundos, según el voltaje, la potencia de la bobina y la ruta del flujo interno. En dispositivos que funcionan continuamente a tres ciclos por segundo, la diferencia entre un tiempo de respuesta de 10 ms y 25 ms cambia el margen de ciclo de trabajo disponible. Si el diseño del mecanismo se calculó para un tiempo de respuesta más corto pero la válvula es más lenta, es posible que la máquina no alcance el rendimiento esperado. Es por eso que CKT recomienda validar la respuesta y el flujo de la válvula junto con el tamaño del cilindro antes de comprarlo.
| Parámetro | Rango recomendado | Por qué es importante |
|---|---|---|
| factor cv | 0,1 a 1,5 dependiendo del tamaño del actuador | Define el caudal máximo y, por tanto, la velocidad máxima. |
| Tiempo de respuesta | 5 a 20 ms | Influye directamente en el tiempo del ciclo de manipulación del equipo. |
| Voltaje y potencia | CC 24 V común; CA 110/220 V disponible | Afecta el consumo de energía y la acumulación de calor en el serpentín. |
| Clase de protección | IP40 o superior para salas blancas, IP65 para zonas húmedas | Previene fallos impredecibles en entornos hostiles |
La calidad de la instalación también afecta el rendimiento de la válvula. Una conexión eléctrica suelta o una falla en el alivio de tensión provocan un funcionamiento intermitente de la bobina que es notoriamente difícil de diagnosticar. De manera similar, la falta de un silenciador en el puerto de escape aumenta el ruido y puede hacer que el polvo regrese a la cámara interna del resorte de la válvula, acelerando el desgaste del carrete.
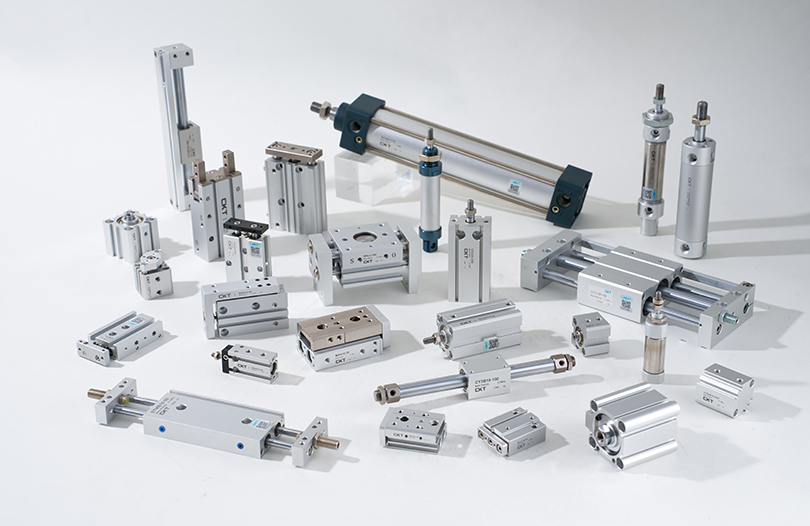
Actuación: Cilindros neumáticos para un movimiento confiable
Los cilindros de aire son el brazo de trabajo de la automatización neumática. La selección comienza con el tamaño del orificio, que define la fuerza producida. La fuerza se calcula como la presión de trabajo multiplicada por el área del pistón. A 0,5 MPa, un cilindro de 32 mm de diámetro genera una fuerza de aproximadamente 402 N en la dirección de empuje. Un cilindro de 50 mm de diámetro produce aproximadamente 981 N a la misma presión. Si la carga es de 600 N, un orificio de 32 mm no puede hacer el trabajo, aunque la fuerza teórica parezca cercana; la fricción, la reducción de potencia para alta velocidad y las pérdidas de flujo de la válvula reducen la fuerza efectiva entre un 10 y un 30 por ciento.
 Cilindro estándar con barra de acoplamiento serie SC con diseño compacto y amortiguación ajustable Este cilindro de tirante proporciona una salida de fuerza confiable en todos los tamaños de orificio, con amortiguación estable y sellos de alta temperatura. Su rango de velocidad y longitud compacta se adaptan de manera eficiente a diversos requisitos de carrera. Ver producto →
La longitud de la carrera debe coincidir con la distancia del movimiento, pero la carrera nunca debe exceder el requisito innecesariamente. Cuanto más larga es la carrera, más aire comprimido se consume por ciclo y más expuesta está la varilla a cargas laterales y riesgo de pandeo, especialmente en diseños de tirantes. Los fabricantes de cilindros neumáticos generalmente proporcionan una velocidad de pistón máxima permitida para cada tamaño de orificio. Por ejemplo, los cilindros estándar pueden funcionar de forma fiable a velocidades de hasta 500 mm/s, mientras que los cilindros de cuerpo delgado o los cilindros especiales con varilla guía pueden tener límites diferentes. Exceder la velocidad nominal provoca un desgaste prematuro de los sellos y puede crear un impacto de amortiguación excesivo al final de la carrera.
Tipos de cilindros y ajuste de aplicaciones
La distinción básica es entre cilindros de tirante estándar, que son robustos y fáciles de montar con múltiples opciones de posición; cilindros delgados, que caben en espacios compactos; y cilindros sin vástago, que ahorran espacio en aplicaciones móviles de carrera larga. Los cilindros multieje como CXS sirven como actuadores combinados de doble cilindro para unidades de recogida y colocación de carrera más corta. Las pinzas neumáticas, incluidas las unidades paralelas y de leva, son cilindros especializados con dos mandíbulas opuestas para sujetar piezas.
- Los cilindros estándar como la serie SC ofrecen la más amplia variedad de opciones de montaje y son el caballo de batalla en la construcción de maquinaria.
- Se recomiendan cilindros delgados cuando el espacio vertical es limitado pero la carga lateral es mínima.
- Los cilindros sin vástago se seleccionan cuando la longitud de carrera excede dos veces el espacio disponible para un cilindro convencional.
- Las pinzas se utilizan en el ensamblaje de componentes electrónicos y de automoción para una sujeción fiable de las piezas.
La amortiguación es un punto de elección importante. Un cilindro que golpea al final del impacto absorbe principalmente la estructura mecánica, provocando fatiga en los componentes. Los cilindros estándar con válvulas de amortiguación ajustables permiten al ingeniero suavizar el impacto del final de la carrera. En una máquina que funciona a 60 ciclos por minuto, la fuerza de amortiguación puede significar la diferencia entre un intervalo de mantenimiento medido en años o en meses.
Automatización de vacío: generación y aplicación de vacío para manipulación de piezas
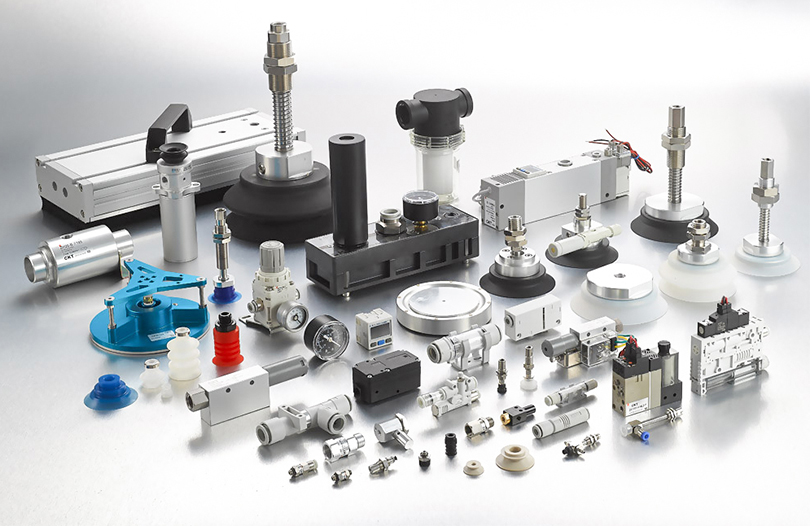
Los componentes de vacío desempeñan un papel único en la lista de equipos de automatización neumática. En lugar de empujar piezas, levantan, sostienen y liberan piezas utilizando presión diferencial. Los generadores de vacío estándar son unidades autónomas que utilizan un suministro de aire para crear vacío mediante el efecto Venturi. Son compactos, económicos y fiables para piezas pequeñas. Los generadores de vacío de etapas múltiples producen un mayor vacío y usan menos aire que las unidades de una sola etapa, lo que los hace valiosos para el transporte de circuito cerrado o la manipulación de materiales porosos.
La selección de un generador de vacío comienza con el nivel de vacío y el flujo de succión requeridos. Un nivel de vacío de -20 a -40 kPa es suficiente para sujetar piezas planas y rígidas como láminas de metal o paneles de vidrio. Los materiales porosos como el cartón pueden contener sólo un vacío parcial, lo que requiere un mayor flujo de succión en el generador para compensar las fugas. Una superficie rígida y lisa puede alcanzar -80 kPa o más, pero el flujo de succión solo necesita ser moderado. La combinación incorrecta de nivel de vacío y flujo de succión provoca constantes fallos de parada del relé durante el funcionamiento.
Las ventosas también juegan un papel fundamental. Las copas tipo fuelle se adaptan a superficies curvas, como las bolsas de embalaje flexibles. Las copas planas son mejores para superficies rígidas y lisas. Los vasos de esponja especiales están diseñados para superficies texturizadas o irregulares donde un vaso normal tendría fugas. Las copas sin contacto están especificadas para materiales sensibles para evitar marcas de contacto. Para los operadores de máquinas envasadoras, elegir una copa que no coincida con el perfil de la superficie da como resultado una fuerza de sujeción débil y caídas frecuentes de piezas. La serie CBLP de CKT, por ejemplo, está diseñada específicamente con vasos corrugados de múltiples pliegues para bolsas de embalaje flexibles.
Los filtros de vacío y las válvulas de retención son componentes de soporte importantes. El filtro mantiene el polvo fuera del generador de vacío, extendiendo su vida útil. Un regulador de vacío ajusta el nivel de vacío para proteger las piezas delgadas o frágiles de una succión excesiva. Una válvula de seguridad de vacío puede liberar instantáneamente el vacío cuando se apaga el sistema o cuando se transfiere una pieza, lo que mejora la velocidad del ciclo y evita daños.
Adaptación de componentes neumáticos a tareas de automatización comunes
Los equipos de ingeniería a menudo se preguntan si un cilindro estándar es suficiente o si necesitan un cilindro sin vástago o un actuador servocontrolado. La respuesta depende del ciclo de la máquina y de las limitaciones físicas del marco. En una línea de envasado, una compacta F.R.L. y una válvula solenoide con un minicilindro simple podría funcionar mejor que un cilindro de gran diámetro porque la carrera requerida es corta y el espacio es reducido. En un sistema de clasificación o inspección, se puede usar una válvula mecánica activada por un actuador para iniciar una secuencia, pero generalmente se prefiere una válvula solenoide conectada a un PLC por razones de flexibilidad.
| Solicitud | Componentes principales | Enfoque de selección |
|---|---|---|
| Recogida y colocación de piezas. | Pinzas, generador de vacío, ventosas | Carga útil, contacto con la superficie, velocidad de respuesta. |
| Transporte de materiales | Transportador de vacío, eyectores multietapa. | Consumo de aire, flujo de vacío, porosidad del material. |
| Cierre y prensado de cajas | Cilindros estándar, F.R.L., válvulas de 4 vías | Fuerza, carrera, resistencia a carga lateral. |
| Clasificación de alta velocidad | Válvulas compactas, cilindros de alta frecuencia. | Tiempo de respuesta, cycle rate, cushioning |
| Sujetar y sujetar | Válvulas mecánicas, cilindros de agarre, filtro de aire. | Fuerza de sujeción, repetibilidad, seguridad. |
Parámetros técnicos clave que impulsan las decisiones de adquisiciones
Las decisiones de adquisición de equipos de automatización neumática nunca deben basarse únicamente en el precio. Varios parámetros técnicos tienen un impacto directo en el costo del ciclo de vida y comprenderlos ayuda a evitar malas decisiones que se manifiestan como una carga de mantenimiento una vez que expira la garantía.
Rango de presión y punto de funcionamiento
Los componentes neumáticos estándar están diseñados para funcionar dentro de un rango de presión de 0,1 a 0,8 MPa, y la mayoría de las máquinas están configuradas entre 0,5 y 0,7 MPa. Si un regulador se establece en 0,5 MPa, los componentes deben mostrar un comportamiento constante en ese punto. Una válvula con capacidad de 0,05 a 1,0 MPa para presión piloto suele ser una opción práctica para líneas industriales, ya que tolera fluctuaciones de presión durante los cambios de turno. En los sistemas de vacío, el rango de presión en kPa es más relevante. Los generadores de vacío deben adaptarse a la demanda de vacío del peor caso del sistema.
Tiempo de respuesta y tasa de ciclo
Los equipos de ciclo alto requieren un tiempo de respuesta que respalde la tasa de ciclo objetivo. Para una máquina que ejecuta 40 ciclos por minuto, el tiempo total del ciclo es de 1,5 segundos. La respuesta de la válvula puede ser sólo de 10 milisegundos, pero si el cilindro tarda 600 milisegundos en moverse 150 mm y la máquina necesita una pausa de 300 ms, las matemáticas dejan sólo 590 milisegundos para los movimientos restantes. Si la respuesta del componente es más lenta que la diseñada, la máquina no tiene amortiguación y fallará en los picos de demanda.
Consumo de aire y eficiencia energética
La eficiencia energética de los sistemas neumáticos suele definirse por la cantidad de aire comprimido consumido por ciclo. Un cilindro con una carrera más larga consume más aire. Una tasa de fuga de tan solo 1 mm en un grifo puede aumentar el consumo de aire en miles de litros al año. Medir el consumo de aire por ciclo de máquina es una herramienta que se pasa por alto pero es eficaz para reducir los costos operativos. En fábricas con miles de ciclos diarios, elegir componentes bien sellados y cilindros del tamaño correcto ahorra mucho más que el ahorro que supone utilizar un proveedor de menor precio.
Vida útil y tasa de desgaste
Las válvulas neumáticas suelen tener una clasificación de millones de ciclos. Una válvula solenoide de alta calidad puede proporcionar 10 millones de ciclos, mientras que un sello de cilindro muy cargado puede necesitar reemplazo después de 2 a 5 millones de carreras. El entorno es una variable clave: el aire polvoriento, húmedo o químicamente agresivo acorta drásticamente la vida útil de los componentes. Un simple cambio a una unidad de filtración o a un material de sellado mejorado puede agregar miles de horas de funcionamiento.
Prácticas de instalación y mantenimiento que evitan el tiempo de inactividad
Una instalación correcta influye tanto en la vida útil como en la calidad de los componentes. El primer paso es verificar que el aire comprimido esté adecuadamente seco y filtrado antes de ingresar a la máquina. La tubería debe limpiarse antes de conectar cualquier accesorio neumático. Los residuos residuales de la tubería son la causa principal de silenciadores bloqueados y carretes atascados. De acuerdo con la práctica típica de mantenimiento industrial, los elementos del filtro de aire deben inspeccionarse cada 4000 horas de funcionamiento o antes si la caída de presión a través del filtro se vuelve notable.
La compatibilidad de los sellos es otro punto que se pasa por alto. La temperatura del aire comprimido y la presencia de niebla de aceite pueden hacer que los sellos de goma se hinchen, se encojan o se agrieten. Es esencial comprobar que el material del sello sea compatible con el rango de temperatura de funcionamiento. En CKT, la práctica de producción interna es probar los sellos bajo un proceso de ensamblaje 100 por ciento interno, lo que brinda una alta visibilidad de cómo se comportan los sellos en condiciones de fabricación controladas.
El mantenimiento de rutina debe incluir verificar el ajuste de la amortiguación del cilindro, limpiar los silenciadores de escape y verificar que los interruptores magnéticos no hayan cambiado su posición de montaje. En muchas fábricas, un simple reposicionamiento de los retardos del interruptor es la causa fundamental de que la máquina pierda una o dos carreras por minuto. Una comprobación acústica de fugas con una solución jabonosa o un moderno detector ultrasónico puede identificar fugas en los acoplamientos, que son la mayor fuente de desperdicio de energía en las plantas neumáticas.
Cuando la confiabilidad de los cilindros se vuelve crítica, surge el tema de la instalación y alineación de los cilindros. La desalineación entre el eje del cilindro y la carga en movimiento puede reducir la vida útil real a solo una fracción de la vida útil diseñada. comprensión Los costos ocultos de la instalación inadecuada del cilindro. es más importante que elegir el cilindro más caro.
Preguntas frecuentes
¿Cómo elijo el equipo de automatización neumática adecuado para mi máquina?
Empiece por definir la tarea: mover, agarrar, presionar, levantar o clasificar. Defina el peso de la carga, la longitud de la carrera, la velocidad requerida, la presión de operación disponible, la velocidad del ciclo y las condiciones ambientales. A partir de esos criterios, calcule el diámetro requerido, elija una válvula solenoide con Cv adecuado y seleccione un F.R.L. dimensionado para el flujo total. Para el manejo de vacío, elija un generador que proporcione el nivel de vacío y el flujo de succión necesarios, luego haga coincidir el tipo de copa con la superficie de la pieza. Con esta secuencia, los componentes se seleccionan basándose en requisitos medibles de la máquina en lugar de preferencias.
¿Por qué mi equipo de automatización neumática funciona lento y poco confiable?
En la mayoría de los casos, la causa es una combinación de caída de presión y flujo inadecuado. Un F.R.L. de tamaño insuficiente. o un filtro parcialmente obstruido es el principal culpable. Una válvula solenoide demasiado pequeña limita el flujo de aire al cilindro, lo que reduce la velocidad de carrera. Los accesorios con fugas y los sellos desgastados también provocan una pérdida gradual de presión. Verificar la presión en la entrada del cilindro y compararla con la presión en la estación reguladora; vale la pena investigar una caída de más de 0,02 a 0,05 MPa.
¿Con qué frecuencia se deben reemplazar los componentes neumáticos en entornos industriales?
Los intervalos de reemplazo dependen del número de ciclos, la presión de operación, la calidad del aire y las condiciones de carga. En máquinas de ciclo alto, las válvulas solenoides suelen inspeccionarse después de 5 millones de ciclos. Es posible que los sellos del cilindro necesiten atención después de 3 a 5 millones de ciclos en funcionamiento continuo. Los filtros generalmente requieren reemplazo de elementos cada 4000 a 8000 horas, dependiendo de la contaminación. El enfoque más confiable es realizar un seguimiento del recuento de ciclos y reemplazar los componentes clave al final de su vida útil, en lugar de esperar a que se produzca una falla total.
¿Cuál es la diferencia entre generadores de vacío de una etapa y de varias etapas?
Los generadores de una sola etapa son compactos y ofrecen un vacío moderado con boquillas internas de diseño simple. Se utilizan comúnmente para piezas pequeñas en aplicaciones de recogida y colocación. Los generadores multietapa tienen múltiples boquillas en serie o en paralelo, lo que produce un mayor vacío y más flujo de succión con un menor consumo de aire comprimido por unidad de vacío. Están especificados para materiales porosos, líneas de succión más largas o aplicaciones en las que se suministran varias copas en grupo.
¿Cómo puedo reducir el consumo de aire comprimido en un sistema neumático sin reducir el rendimiento?
Reduzca la presión de operación al nivel más bajo aceptable, ya que el consumo de aire es proporcional a la presión absoluta. Elija cilindros con la longitud de carrera mínima necesaria. Utilice generadores de vacío con diseño de etapas múltiples cuando se necesite alto vacío. Elimine las fugas manteniendo los acoplamientos y accesorios. Consulte el F.R.L. para la caída de presión y el lubricador para el exceso de flujo de aceite. En muchos casos, simplemente reparar las fugas puede reducir el consumo de aire entre un 20 y un 30 por ciento, sin cambiar ningún parámetro del proceso.