

Lo que realmente distingue a una empresa confiable Fabricante de pinzas neumáticas Del resto
La respuesta corta: un fabricante confiable de pinzas neumáticas se define por tres cosas mensurables, no por textos de marketing: fuerza de agarre repetible a lo largo de miles de ciclos, construcción sellada que resiste la entrada de polvo y humedad y precisión de la carrera de la mandíbula entre 0,02 mm y 0,05 mm. Todo lo demás (color del revestimiento, grosor del catálogo o tamaño de la sala de exposición) es secundario. Los compradores que buscan fabricantes de pinzas neumáticas suelen intentar resolver uno de dos problemas: una pinza que se desgasta demasiado rápido en una línea de alta velocidad o una pinza que no puede mantener una fuerza constante en piezas con diferentes acabados superficiales. Ambos problemas se remontan a elecciones de diseño tomadas en la etapa de fabricación, razón por la cual esta guía se centra en qué verificar antes de realizar un pedido en lugar de descripciones genéricas de productos.
Las pinzas neumáticas siguen siendo la opción de herramientas de extremo de brazo más rentable para trabajos repetitivos de recogida y colocación, y la demanda se ha mantenido fuerte hasta 2026 a medida que el ensamblaje de productos electrónicos, las líneas de subcomponentes automotrices y la automatización de embalaje continúan expandiéndose. Zhejiang CKT neumática Co., Ltd. ha construido su catálogo alrededor de esta curva de demanda exacta, produciendo líneas de pinzas paralelas, angulares y de tres mordazas dirigidas a integradores OEM que necesitan tiempos de entrega constantes además de un rendimiento constante.
Cómo una pinza neumática convierte realmente la presión del aire en fuerza de agarre
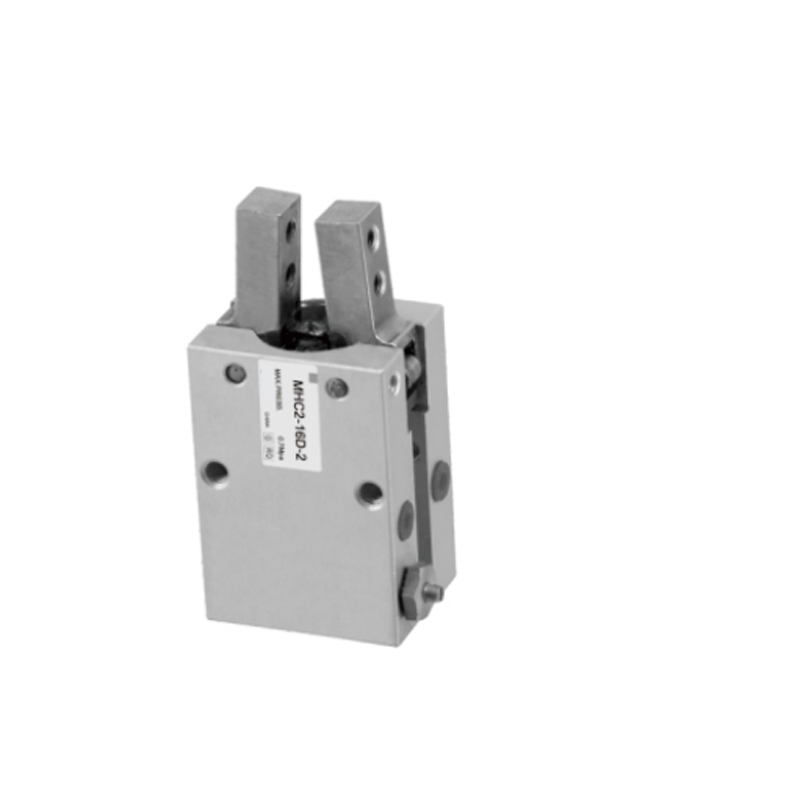
Una pinza neumática es un actuador mecánico que convierte la presión del aire comprimido en un movimiento lineal o angular de la mandíbula a través de un mecanismo de pistón y leva o de pistón y cremallera. El aire ingresa por un puerto, empuja un pistón a lo largo de un orificio y ese movimiento del pistón se traduce en fuerza de cierre de la mandíbula a través de un enlace mecánico. La relación es sencilla, pero a menudo los compradores la malinterpretan al comparar las hojas de especificaciones:
Los componentes centrales en secuencia
- Cuerpo del cilindro: aloja el pistón y define el diámetro del orificio, que establece directamente la fuerza teórica máxima.
- Pistón y varilla: el elemento móvil que recibe presión de aire en uno o ambos lados.
- Varillaje de leva o piñón y cremallera: convierte el recorrido lineal del pistón en movimiento de mandíbula, ya sea paralelo o angular
- Guías de mandíbula: cojinetes lineales o correderas de cola de milano que mantienen el recorrido de la mandíbula libre de juego lateral
- Sellos: el componente más responsable de la confiabilidad a largo plazo, ya que el desgaste de los sellos es la causa principal de la pérdida de fuerza en el campo.
La fórmula que utilizan los integradores para estimar la fuerza de agarre teórica es F = P × A × n , donde P es la presión del aire de suministro, A es el área efectiva del pistón y n es el número de mordazas en contacto con la pieza. Este número es siempre un límite, no una garantía: la fuerza de agarre en el mundo real cae aproximadamente entre un 15 % y un 30 % dependiendo de las pérdidas por fricción en el varillaje, que es exactamente la razón por la que dos pinzas con diámetros de orificio idénticos pueden funcionar de manera muy diferente según la tolerancia de mecanizado y el diseño del varillaje.
Circuitos de simple efecto versus circuitos de doble efecto
Las pinzas de simple efecto dependen de un resorte de compresión para devolver las mordazas a su posición predeterminada, lo que significa que la presión del aire solo funciona en una dirección. Este diseño es común en tamaños de orificio más pequeños donde es deseable una posición de mandíbula normalmente cerrada por seguridad, ya que la pieza permanece agarrada si se pierde presión de aire a mitad del ciclo. En cambio, las pinzas de doble acción dirigen el aire a ambos lados del pistón a través de dos puertos separados, lo que produce una fuerza más constante tanto en la dirección de apertura como de cierre, a costa de necesitar una válvula solenoide de 5/2 o 5/3 vías en lugar de la válvula de 3/2 vías más simple utilizada para circuitos de simple efecto.
El papel del control de flujo y la amortiguación
Las válvulas de control de flujo instaladas en cada puerto de aire regulan la rapidez con la que se desplaza el pistón, lo cual es más importante de lo que la mayoría de los compradores suponen. Una mandíbula que se cierra demasiado rápido en una parte delicada corre el riesgo de marcarla o romperla, mientras que una mandíbula que se cierra demasiado lentamente se convierte en el cuello de botella en un ciclo de recogida y colocación de alta velocidad. Los fabricantes que incorporan puertos de control de flujo ajustables, en lugar de orificios fijos, brindan a los integradores más espacio para ajustar el tiempo del ciclo sin agregar hardware de válvula externo. La amortiguación de final de carrera, que generalmente se logra a través de un pequeño parachoques de elastómero o una cámara interna de amortiguación de aire, reduce el impacto mecánico en el varillaje en las posiciones completamente abierta y completamente cerrada, un detalle que se refleja en los índices de vida útil mucho más de lo que reconocen la mayoría de las hojas de especificaciones.
Comparación de los cuatro tipos de pinzas que los fabricantes suelen producir
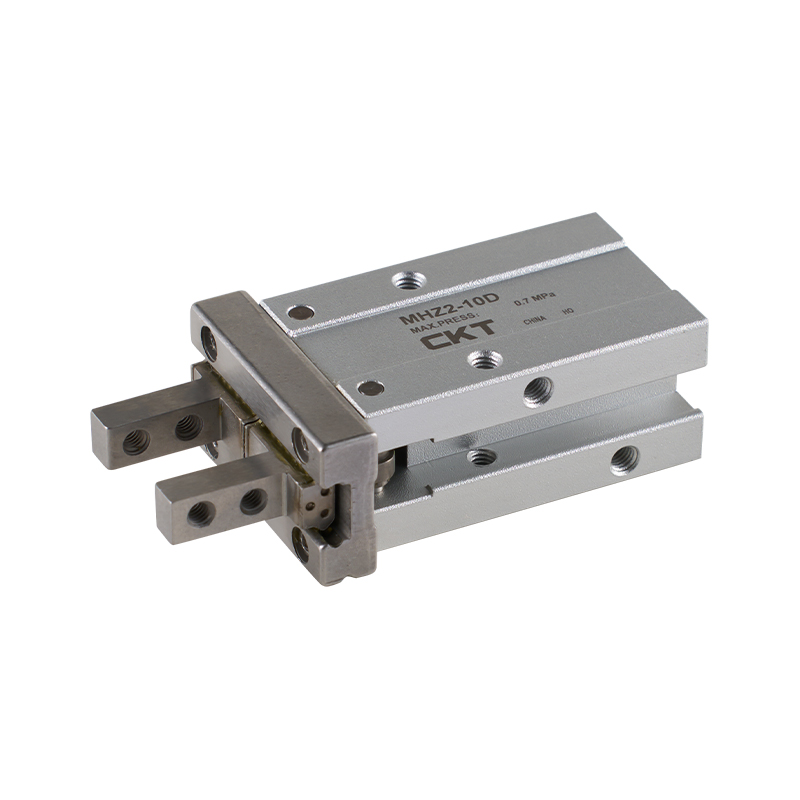
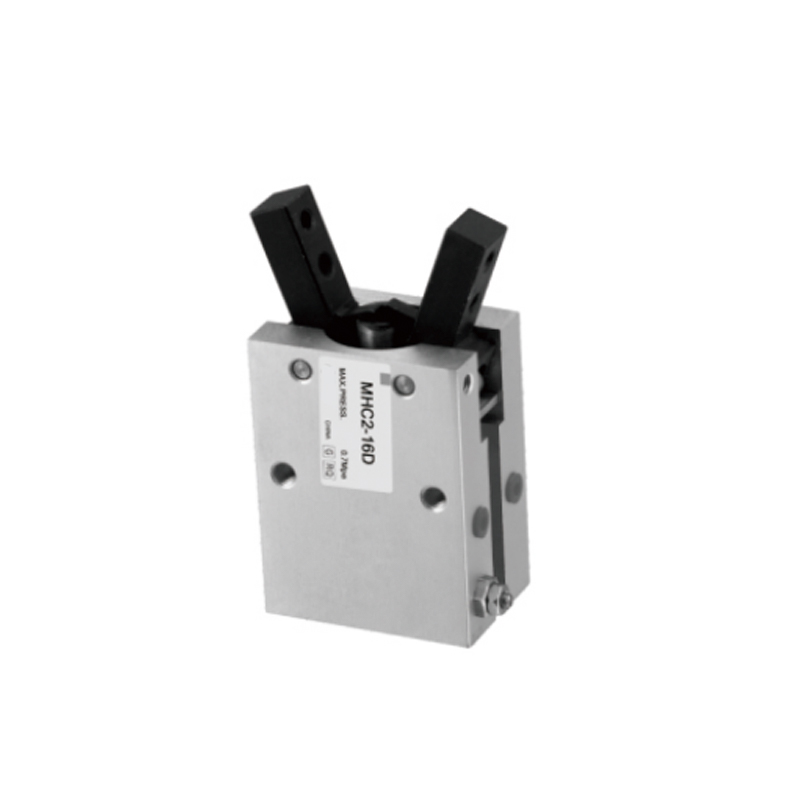
No todas las pinzas neumáticas están construidas de la misma manera y elegir el tipo incorrecto para la aplicación es el error de abastecimiento más común. La siguiente tabla refleja las especificaciones típicas publicadas por fabricantes chinos de tamaño mediano que producirán líneas de pinzas de catálogo estándar en 2026.
| Tipo de pinza | Movimiento de la mandíbula | Rango de diámetro típico | Más adecuado para |
|---|---|---|---|
| Paralelo (dos mandíbulas) | Ambas mandíbulas se mueven simétricamente hacia adentro. | 10 mm a 63 mm | Piezas planas o cilíndricas que necesitan recogida centrada |
| angulares | Las mandíbulas se abren sobre un pivote. | 16 mm a 50 mm | Espacios confinados donde el recorrido lineal de la mandíbula está restringido |
| Centrado en tres mandíbulas | Tres mandíbulas se cierran simultáneamente hacia el centro. | 20 mm a 80 mm | Piezas redondas o simétricas que requieren autocentrado |
| palanca de palanca | Mandíbulas bloqueadas mediante palanca mecánica al final de la carrera | 25 mm a 100 mm | Piezas pesadas que requieren fuerza de sujeción incluso después de la pérdida de aire. |
Las pinzas paralelas representan la mayor parte de los pedidos porque la mayoría de las tareas de recogida y colocación en electrónica y montaje ligero implican piezas planas o cuadradas. Las pinzas de tres mandíbulas ven una demanda constante por parte de los fabricantes que abastecen a los sectores de automoción y mecanizado, donde dominan los componentes redondos y cilíndricos.
Calcular la fuerza de agarre que realmente necesitas
Los integradores siguen una regla: la fuerza de agarre requerida debe ser mínima 4 a 6 veces el peso de la pieza que se manipula y más alto para piezas que se mueven a gran velocidad o sujetas a cargas de impacto, como paradas repentinas en una línea alimentada por un transportador. Un componente de 2 kg que se mueve a una velocidad estándar de recogida y colocación normalmente necesita entre 80 N y 120 N de fuerza de agarre como margen de seguridad, no los 20 N que requeriría la gravedad por sí sola.
Los fabricantes que comprenden esta distinción, en lugar de simplemente citar la fuerza teórica más alta en una hoja de especificaciones, tienden a brindar orientación sobre el tamaño más precisa durante la etapa de cotización. Esta es un área en la que trabajar directamente con el equipo de ingeniería de un fabricante, en lugar de con una pura empresa comercial, tiende a producir mejores resultados, ya que las preguntas sobre el tamaño requieren a alguien familiarizado con la geometría del varillaje interno, no solo con el diámetro del orificio publicado.
Un ejemplo de tamaño trabajado
Considere un soporte de metal fundido de 1,5 kg que se mueve a una velocidad moderada de recogida y colocación con dos mordazas en contacto. Utilizando el factor de seguridad de 4 a 6 veces, la fuerza de agarre objetivo se sitúa entre 59 N y 88 N. Si la presión de suministro se fija en 0,5 MPa, el área efectiva del pistón requerida trabaja hacia atrás desde F = P × A × n: en n = 2 mordazas, al resolver A se obtienen aproximadamente de 59 a 88 milímetros cuadrados de área efectiva del pistón por mordaza una vez que se tienen en cuenta las pérdidas por fricción del varillaje de alrededor del 25 %. En la práctica, esto dirige al integrador hacia una pinza con un diámetro de 20 mm a 25 mm en lugar de una unidad más pequeña de 16 mm que solo alcanzaría el objetivo de fuerza. en el nivel más alto de su rango de presión nominal, sin dejar margen de seguridad si la presión del aire del taller fluctúa durante la demanda máxima del compresor.
Por qué la fricción superficial cambia las matemáticas
Los cálculos anteriores suponen un coeficiente de fricción moderado entre el dedo de la mandíbula y la superficie de la pieza, típicamente en el rango de 0,15 a 0,3 para contacto de metal mecanizado sobre metal mecanizado. Las piezas con superficies aceitosas, pulidas o recubiertas de polvo pueden reducir ese coeficiente significativamente, lo que significa que la misma fuerza de agarre teórica se traduce en una menor capacidad de sujeción real. Esta es la razón por la que se solicitan con tanta frecuencia inserciones de dedos de mandíbula personalizadas con superficies de contacto texturizadas o recubiertas de polímero. — aumentan el coeficiente de fricción efectivo sin necesidad de un cuerpo de agarre más grande y costoso.
factoreses de calidad de materiales y construcción que determinan la vida útil
Dos pinzas pueden parecer idénticas en una hoja de especificaciones y aun así funcionar de manera muy diferente durante un período de servicio de 24 meses. Los diferenciadores casi siempre están ocultos en la elección de materiales y las tolerancias internas más que en algo visible desde el exterior.
Materiales del cuerpo y del pistón
Los cuerpos de aleación de aluminio, generalmente anodizados después del mecanizado, siguen siendo el estándar para aplicaciones sensibles al peso, mientras que los rieles guía de acero endurecido dentro de las guías de las mordazas resisten el desgaste mucho mejor que las guías de aluminio sin tratar en condiciones de ciclo alto. Los fabricantes que producen pinzas con capacidad superior a 2 millones de ciclos casi siempre utilizan acero endurecido y rectificado para los rieles guía de las mordazas. , ya que el contacto aluminio sobre aluminio en la corredera de la mandíbula es la fuente más común de juego prematuro.
Selección de compuestos de sello
Los sellos de caucho de nitrilo (NBR) soportan adecuadamente los ambientes de aire de taller estándar, pero se prefieren los sellos de fluorocarbono (FKM) donde las temperaturas ambiente superan los 60 °C o donde la pinza está expuesta a la neblina de refrigerante, común en aplicaciones de celdas de mecanizado. Los compradores que se abastecen de fabricantes de pinzas neumáticas para líneas de envasado adyacentes a alimentos deben confirmar específicamente la compatibilidad del compuesto de sellado, ya que los sellos NBR estándar pueden degradarse más rápido bajo ciclos de lavado repetidos.
| Componente | Material estándar | Opción mejorada |
|---|---|---|
| cuerpo | Aleación de aluminio anodizado | Aluminio anodizado duro para ambientes abrasivos |
| Carril guía de la mandíbula | Acero cementado | Acero rectificado y cromado |
| Sellos | NBR (caucho de nitrilo) | FKM (fluorocarbono) para exposición a altas temperaturas o refrigerantes |
| Insertos para los dedos de la mandíbula | Acero, sin templar | Geometría de pieza mecanizada a medida, a menudo revestida de polímero |
El consumo de aire es un costo operativo real, no una ocurrencia tardía
Cada ciclo de agarre consume un volumen fijo de aire comprimido proporcional al tamaño del orificio y la longitud de la carrera, y el aire comprimido es uno de los servicios públicos más costosos en una fábrica típica una vez que se tienen en cuenta las pérdidas de generación y distribución. Una pinza de 20 mm de diámetro que funciona una vez por segundo en tres turnos puede consumir una proporción significativamente mayor de la producción de un compresor de lo que los integradores presupuestan durante la etapa de planificación. Los compradores que evalúen varios fabricantes de pinzas neumáticas deben preguntar por el consumo de aire típico por ciclo en la carrera nominal, no solo el diámetro del orificio, ya que dos pinzas con el mismo diámetro pueden diferir en la longitud de la carrera y, por lo tanto, en el consumo de aire por ciclo.
Pinzas neumáticas versus pinzas eléctricas
Las pinzas eléctricas han ganado terreno en aplicaciones que necesitan fuerza programable o retroalimentación de posición, pero las pinzas neumáticas siguen siendo dominantes para trabajos sencillos de recoger y colocar debido a su menor costo unitario y requisitos de control más simples. La siguiente comparación refleja las compensaciones típicas que los compradores consideran al decidir entre los dos.
| Factor | Pinza neumática | Pinza eléctrica |
|---|---|---|
| Costo unitario | Más bajo, normalmente una fracción de una unidad eléctrica equivalente. | Mayor, impulsado por el costo del motor y del controlador |
| control de fuerza | Fijado por presión de suministro, ajustable sólo mediante regulador. | Programable y repetible en múltiples niveles de fuerza. |
| Infraestructura necesaria | Suministro y filtración de aire comprimido. | Cableado eléctrico y controlador de movimiento. |
| Velocidad del ciclo | Generalmente más rápido para un movimiento simple de apertura y cierre. | Ligeramente más lento pero con un control posicional más fino |
Donde las pinzas neumáticas realizan el levantamiento más pesado en todas las industrias
La demanda de fabricantes de pinzas neumáticas abarca un conjunto de industrias más amplio de lo que la mayoría de los compradores esperan inicialmente, y los requisitos de tamaño y configuración de las mandíbulas difieren significativamente entre ellos.
- Montaje de electrónica — pinzas paralelas de pequeño diámetro en el rango de 6 mm a 20 mm para manipular módulos de PCB, conectores y cajas pequeñas
- Subconjunto automotriz — pinzas de palanca y tres mordazas de diámetro mediano a grande para componentes de motor, pistas de rodamientos y piezas metálicas cilíndricas
- Embalaje y manipulación de cajas. — pinzas angulares con dedos de mandíbula extendidos para cajas de cartón, bolsas y productos blandos irregulares
- Máquina atendiendo — pinzas paralelas de alta resistencia clasificadas para exposición repetida a refrigerante y virutas de metal dentro de las celdas de trabajo CNC
- Montaje de dispositivos médicos — pinzas de precisión de pequeño diámetro con estrictas tolerancias de repetibilidad, a menudo inferiores a 0,02 mm
Las aplicaciones de cuidado de máquinas en particular tienden a empujar a los fabricantes hacia carcasas de pinzas selladas con clasificación IP64, ya que el ingreso de refrigerante al orificio del pistón es una de las formas más rápidas de acortar la vida útil en una instalación de pinzas adyacente al CNC.
Montaje de la pinza en un brazo robótico o en un marco de automatización fijo
La mayoría de las pinzas neumáticas se envían con un patrón de brida de montaje estandarizado que coincide con las interfaces comunes de muñeca de robot, pero los compradores que integran una pinza en un marco fijo de recogida y colocación en lugar de un brazo de robot a menudo necesitan un soporte de montaje más simple. Confirmar la interfaz de montaje con antelación evita un retraso común en el que la pinza llega correctamente construida pero el integrador tiene que mecanizar una placa adaptadora antes de poder continuar con la instalación. El enrutamiento de cables y líneas de aire también merece atención temprana: las pinzas montadas en una muñeca de robot en movimiento necesitan una manguera de aire flexible calificada para ciclos flexibles continuos, que es una especificación diferente a la línea de aire rígida utilizada en una pinza de posición fija.
Opciones de retroalimentación del sensor
La detección de posición en una pinza neumática generalmente se maneja a través de interruptores de láminas magnéticos o sensores de estado sólido montados en una ranura a lo largo del cuerpo del cilindro, detectando cuando el pistón alcanza la posición completamente abierta o completamente cerrada. Esta retroalimentación binaria de apertura/cierre es suficiente para la mayoría de las tareas de recogida y colocación, pero las aplicaciones que necesitan detectar una pieza que está presente pero de tamaño insuficiente, a veces denominada función de cierre parcial o detección de piezas, requieren una posición intermedia del sensor o un circuito analógico de detección de piezas basado en presión. Los compradores con este requisito deben confirmar la compatibilidad de la ranura del sensor y el tipo de sensor durante la etapa de cotización en lugar de después de que la pinza ya haya sido mecanizada.
Prácticas de mantenimiento que extienden la vida útil de la pinza más allá del período de garantía
- Inspeccione la filtración de la línea de aire mensualmente: la contaminación por partículas en el aire de suministro es la causa principal de la aceleración del desgaste del sello.
- Vuelva a lubricar el orificio del pistón en un intervalo fijo en lugar de esperar a que disminuya el rendimiento, generalmente cada 500 000 a 1 000 000 de ciclos, según el ciclo de trabajo.
- Verifique el juego de la guía de la mordaza trimestralmente usando un indicador de cuadrante; un juego que excede 0,1 mm indica que el desgaste del riel guía requiere reemplazo
- Verifique el torque de los pernos de montaje después del primer mes de operación, ya que el aflojamiento por vibración es común en las herramientas recién instaladas.
- Siempre que sea posible, realice un seguimiento del recuento de ciclos por pinza, ya que la mayoría de los fabricantes clasifican la vida útil en ciclos en lugar de tiempo calendario.
Las instalaciones que implementan una lubricación programada del orificio en lugar de un mantenimiento reactivo generalmente informan que la vida útil de las pinzas se extiende entre un 30% y un 40% más allá de la clasificación básica del fabricante, según los registros de mantenimiento compartidos por integradores de automatización de tamaño mediano que manejan líneas de producción de turnos múltiples.
Síntomas de campo comunes y lo que generalmente significan
| Síntoma | Causa probable | Solución típica |
|---|---|---|
| La fuerza de agarre se debilita gradualmente | Desgaste del sello o rayado del orificio debido al aire contaminado | Reemplace el kit de sellos, verifique la filtración aguas arriba |
| Juego o bamboleo de la mandíbula en extensión completa | Desgaste del riel guía debido a un alto número de ciclos | Reemplace el conjunto del riel guía |
| Tiempo de ciclo lento o lento | Línea de suministro de aire de tamaño insuficiente o control de flujo obstruido | Verifique el diámetro de la línea y limpie el orificio de control de flujo. |
| Fuga de aire audible del cuerpo | Falla en el sello del pistón o conexión de puerto floja | Primero apriete los accesorios y luego inspeccione los sellos internos. |
| Recogida de piezas inconsistente | Superficie de los dedos de la mandíbula desgastada o contaminada | Limpie o reemplace las inserciones de los dedos de la mandíbula |
Qué verificar antes de realizar un pedido a un fabricante de pinzas neumáticas
El abastecimiento de fabricantes extranjeros introduce una capa de diligencia debida que los compradores nacionales a veces pasan por alto, y saltarla es donde se origina la mayor parte del arrepentimiento por el abastecimiento. Antes de confirmar un pedido, los compradores deben solicitar lo siguiente directamente al equipo de ingeniería de ventas del fabricante:
Documentación a Solicitar
- Curvas reales medidas de fuerza versus presión, no solo la cifra teórica basada en fórmulas
- Vida útil nominal en el ciclo de trabajo específico que se adapta a su aplicación, ya que una clasificación de 5 millones de ciclos a baja velocidad no se transfiere directamente a una línea de alta velocidad.
- Ejemplo de informe de inspección dimensional para determinar el paralelismo y la repetibilidad de las mandíbulas
- Plazo de entrega estándar versus tiempo de entrega para el mecanizado de dedos de mandíbula personalizado, que a menudo es el cuello de botella real en los cronogramas del proyecto.
Zhejiang CKT neumática Co., Ltd. es uno de varios productores chinos establecidos en este espacio que suministran líneas de pinzas de catálogo estándar y mecanizado de dedos de mandíbula personalizado para integradores OEM, y la misma lista de verificación de diligencia debida anterior se aplica independientemente del fabricante de pinzas neumáticas que esté evaluando un comprador. Solicitar unidades de muestra para pruebas de ciclo internas antes de comprometerse con un pedido de producción completo sigue siendo la forma más confiable de validar una nueva relación con el proveedor, particularmente para los compradores que integran pinzas en una línea donde el costo del tiempo de inactividad es alto.
Cómo se ve un cronograma de cotización típico
Para tamaños de orificio de catálogo estándar sin dedos de mandíbula personalizados, la entrega de cotizaciones de un fabricante establecido suele ser rápida, a menudo dentro de uno o dos días hábiles una vez que se confirman la fuerza, la carrera y la interfaz de montaje requeridas. El mecanizado personalizado de los dedos de la mandíbula extiende significativamente ese cronograma, ya que requiere un ciclo de revisión del dibujo antes de que pueda comenzar el mecanizado. Los compradores con una fecha límite de proyecto estricta deben enviar dibujos de piezas para el diseño de los dedos de la mandíbula lo antes posible, incluso antes de finalizar el tamaño del orificio, ya que la geometría de los dedos de la mandíbula y el tamaño de la pinza a menudo se deciden juntos en lugar de en una secuencia estricta.
Construyendo una imagen honesta del costo total de propiedad
El precio unitario es solo una partida del costo real de implementar una pinza neumática en una línea de producción. Una comparación completa del costo total entre dos cotizaciones competitivas debe incluir el precio unitario de la pinza, el costo esperado de reemplazo del kit de sellos durante un período de tres años, el costo del consumo de aire con las tasas reales de eficiencia de electricidad y compresores de la instalación, y el costo laboral del mantenimiento programado versus la reparación reactiva. Una pinza con un precio inicial un 10 % más alto pero con una vida útil doble en rieles guía endurecidos suele resultar más económica después de una implementación de tres años. una vez que se tienen en cuenta la mano de obra de reemplazo y el tiempo de inactividad de la línea, razón por la cual el precio unitario por sí solo es una base pobre para comparar fabricantes de pinzas neumáticas.
Un glosario de referencia rápida para hojas de especificaciones de pinzas
| Término | Lo que significa |
|---|---|
| Diámetro del agujero | Diámetro interno del cilindro, el principal impulsor de la producción de fuerza teórica. |
| Carrera por mandíbula | Distancia que recorre cada mandíbula desde completamente abierta hasta completamente cerrada |
| Repetibilidad | Con qué constancia las mandíbulas regresan a la misma posición ciclo tras ciclo |
| Vida útil nominal | Número de ciclos de apertura y cierre que se espera que realice la pinza antes de que sea necesario un servicio importante |
| Capacidad de carga de momento | Carga máxima descentrada o de torsión que las guías de las mordazas pueden tolerar sin desgaste acelerado |
| Clasificación IP | Una escala estandarizada que describe la resistencia a la entrada de polvo y líquidos en la carcasa de la pinza. |
Preguntas frecuentes
¿Qué presión de aire requieren la mayoría de las pinzas neumáticas para funcionar correctamente?
La mayoría de las pinzas neumáticas industriales están clasificadas para un rango de presión de trabajo de 0,3 MPa a 0,7 MPa (aproximadamente 44 a 100 psi), siendo 0,5 MPa a 0,6 MPa el punto de funcionamiento más común en los sistemas de aire comprimido estándar. Operar por debajo del mínimo nominal reduce proporcionalmente la fuerza de agarre disponible, mientras que exceder el máximo nominal acelera el desgaste del sello.
¿Cuánto tiempo suelen durar las pinzas neumáticas antes de necesitar ser reemplazadas?
Las pinzas de catálogo estándar suelen tener una capacidad nominal de entre 3 y 10 millones de ciclos, según el tamaño del orificio, el material de la guía de la mandíbula y el ciclo de trabajo. Los modelos de servicio pesado con rieles guía de acero endurecido y sellos mejorados pueden extenderse mucho más allá de ese rango con lubricación programada.
¿Pueden las pinzas neumáticas sujetar una pieza si se pierde el suministro de aire a mitad del ciclo?
Las pinzas paralelas estándar asistidas por resorte o de doble acción generalmente liberarán o perderán fuerza de sujeción si la presión del aire cae, razón por la cual los diseños de palanca acodada se especifican para aplicaciones donde la fuerza de sujeción debe mantenerse incluso durante una interrupción momentánea del suministro de aire.
¿Cuál es la diferencia entre pinzas neumáticas de simple efecto y de doble efecto?
Las pinzas de simple efecto usan presión de aire para abrir o cerrar en una dirección y un resorte para devolver las mordazas, mientras que las pinzas de doble acción usan presión de aire para los movimientos de apertura y cierre, generalmente produciendo una fuerza mayor y más consistente en ambas direcciones a costa de requerir dos líneas de aire en lugar de una.
¿Cómo elijo el tamaño de orificio correcto para un peso de pieza específico?
Comience con la fuerza de agarre requerida (generalmente de 4 a 6 veces el peso de la pieza, más alta para el manejo a alta velocidad), luego compare esa cifra con la tabla de fuerza versus presión publicada por el fabricante para cada tamaño de orificio a su presión de suministro disponible, en lugar de dimensionar solo por dimensiones de la pieza.
¿Los fabricantes de pinzas neumáticas suelen ofrecer mecanizado de dedos de mandíbula personalizado?
Sí, la mayoría de los fabricantes establecidos ofrecen mecanizado de dedos de mandíbula personalizado para adaptarse a la geometría de la pieza específica, ya que los dedos de mandíbula planos estándar rara vez son óptimos para piezas irregulares o delicadas. El plazo de entrega para los dedos personalizados suele ser más largo que para las unidades de catálogo estándar, por lo que esto debe confirmarse al principio del proceso de cotización.
¿Cuánto aire consume una pinza neumática típica por ciclo?
El consumo de aire depende del tamaño del orificio y la longitud de la carrera, pero como referencia aproximada, una pinza paralela de tamaño mediano con un diámetro de 20 mm a 25 mm generalmente consume entre 0,05 y 0,15 litros de aire libre por ciclo completo a una presión de suministro de 0,5 MPa. Los compradores que utilizan líneas de alta tasa de ciclos deben solicitar las cifras de consumo medidas del fabricante en lugar de realizar estimaciones únicamente a partir del tamaño del orificio, ya que el diseño del varillaje afecta el volumen barrido real.
¿Se puede utilizar una pinza neumática en un entorno de lavado o adyacente a alimentos?
Sí, pero normalmente requiere una pinza construida con materiales de cuerpo resistentes a la corrosión, compuestos de sellado mejorados aptos para productos químicos de lavado y ranuras de sensores selladas para evitar la entrada de humedad. Las unidades del catálogo estándar generalmente no están clasificadas para exposición repetida a lavados sin estas actualizaciones, por lo que esto debe indicarse explícitamente al solicitar una cotización.
¿Cuál es la diferencia entre repetibilidad de la mandíbula y precisión de la mandíbula?
La repetibilidad describe la consistencia con la que las mandíbulas regresan a la misma posición a lo largo de ciclos repetidos, mientras que la precisión describe qué tan cerca está esa posición de la posición objetivo prevista. Una pinza puede tener una excelente repetibilidad pero aun así estar ligeramente fuera de su posición real si no se calibró correctamente durante la instalación, razón por la cual ambas cifras son importantes para el trabajo de ensamblaje de precisión.
¿Cómo sé si necesito una pinza autocentrante en lugar de una pinza paralela estándar?
Las pinzas autocentrantes, normalmente de tres mordazas, son la opción correcta siempre que la posición central de la pieza sea importante para la precisión de la colocación aguas abajo y la pieza en sí sea redonda o simétrica, ya que las mordazas se cierran simultáneamente hacia un centro común independientemente de dónde aterrice primero la pieza dentro de la abertura de la mordaza. Una pinza paralela estándar de dos mordazas no garantiza este comportamiento de centrado a menos que la pieza ya esté posicionada con precisión antes de que se cierren las mordazas.
¿Qué causa que una pinza neumática desarrolle una oscilación excesiva de la mandíbula con el tiempo?
La oscilación de la mandíbula casi siempre se debe al desgaste del riel guía o al cojinete lineal que mantiene la mandíbula desplazándose en línea recta. Este desgaste se acelera más rápido en los rieles guía de aluminio bajo condiciones de carga lateral alta, razón por la cual los rieles guía de acero endurecido se especifican para aplicaciones de alto ciclo o piezas pesadas.