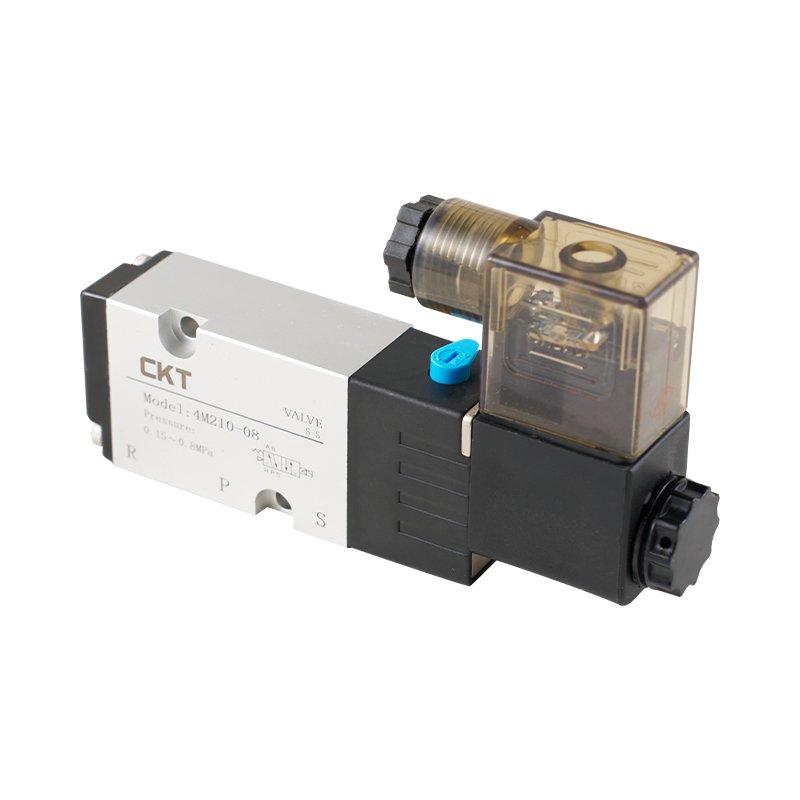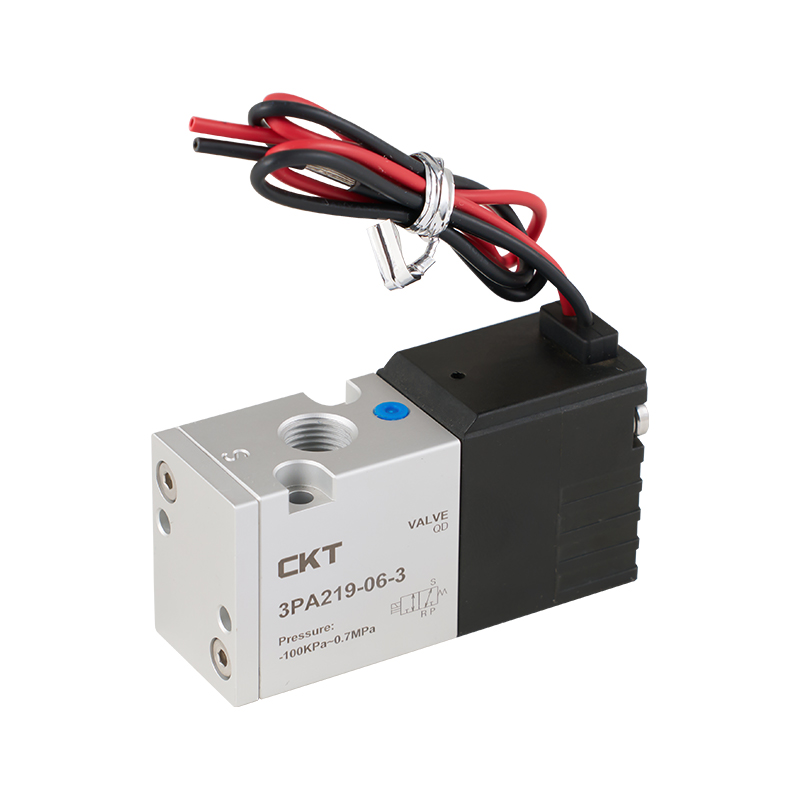


En campos industriales como la petroquímica, el tratamiento de agua y la producción de energía, Válvulas de proceso actúan como "válvulas en los vasos sanguíneos", regulando cada flujo de líquido. Los datos de la industria muestran que en un sistema de producción industrial completo, la cantidad de válvulas de proceso puede llegar a cientos o incluso miles. Su estado operativo afecta directamente la eficiencia de la producción (las fallas de las válvulas pueden reducir la eficiencia de la producción en más del 30%) y la seguridad (aproximadamente el 40% de los accidentes de seguridad industrial están relacionados con fugas o fallas de las válvulas). Sin embargo, la mayoría de los profesionales todavía los perciben sólo como "herramientas de conmutación", ignorando la compleja lógica técnica y los elementos esenciales de operación y mantenimiento detrás de ellos. Este artículo desglosará de manera integral el conocimiento básico de las válvulas de proceso desde las perspectivas de definición, tipos, selección, instalación, manejo de emergencias e inspección diaria, brindando orientación práctica para la producción industrial.
I. ¿Qué son exactamente las válvulas de proceso? ¿Qué papel juegan en los procesos industriales?
Para comprender verdaderamente las válvulas de proceso, primero debemos ir más allá de la comprensión unidimensional de los "interruptores" e interpretarlos desde tres dimensiones: principio de funcionamiento, funciones principales y valor industrial. Desde una definición profesional, las válvulas de proceso son dispositivos de control de fluidos diseñados específicamente para el control de procesos industriales. En comparación con las válvulas domésticas (como las válvulas de grifo), no solo pueden realizar la función básica de encendido y apagado sino también regular con precisión parámetros clave como el flujo de fluido, la presión y la temperatura. También deben adaptarse a condiciones de trabajo complejas en escenarios industriales, como altas temperaturas, altas presiones, fuerte corrosión y alta viscosidad. Su mecanismo de trabajo principal es cambiar el área de la sección transversal efectiva del canal de fluido mediante el movimiento de componentes móviles internos (como núcleos de válvulas, compuertas y bolas), interviniendo así activamente en el proceso de transmisión de fluido.
En los procesos industriales, las válvulas de proceso desempeñan "múltiples funciones" y cada función afecta directamente la estabilidad y seguridad de la producción:
"Regulador de flujo" preciso: en la producción de productos químicos finos, la síntesis de un determinado intermediario farmacéutico requiere un control estricto de la proporción de dos materias primas (por ejemplo, la proporción entre la materia prima A y la materia prima B debe mantenerse en 1:2,5). En este momento, se necesitan dos válvulas de proceso de alta precisión para controlar el flujo de alimentación de las dos materias primas respectivamente. Si la precisión de la regulación de la válvula es insuficiente, incluso una desviación del flujo de solo el 5 % puede provocar una reacción insuficiente y una mayor producción de impurezas, lo que no solo afecta la pureza del producto (posiblemente cayendo del 99,5 % a menos del 95 %), sino que también aumenta el costo de la separación y purificación posteriores. Otro ejemplo es el proceso de concentración de jugos en la industria procesadora de alimentos; Se requieren válvulas de proceso para controlar el flujo de jugo concentrado para garantizar que el caudal del jugo concentrado que ingresa al equipo de esterilización sea estable. Esto evita una esterilización incompleta debido a caudales excesivamente rápidos o sobrecalentamiento local del equipo y el deterioro del jugo debido a caudales excesivamente lentos.
"Guardián de seguridad" confiable: además de las válvulas de seguridad comunes, hay varios "miembros de seguridad" en la familia de válvulas de proceso. Por ejemplo, en las tuberías de transmisión de gas natural, una "válvula de cierre de emergencia" (un tipo de válvula de proceso) monitorea continuamente la presión y el flujo de la tubería. Cuando se detecta una ruptura de la tubería (caída repentina de presión) o una fuga (flujo anormal), puede cerrarse automáticamente en 0,5 segundos para evitar que una gran cantidad de fuga de gas natural cause una explosión. En el sistema de reactores de las empresas químicas también se instala una "válvula de rebose". Cuando el nivel de líquido de los materiales en el reactor excede la altura segura, la válvula de desbordamiento se abrirá automáticamente para descargar el exceso de materiales en un tanque de almacenamiento de respaldo, evitando accidentes por incendio o corrosión causados por el desbordamiento del material.
"Conmutador de procesos" flexible: la producción industrial moderna a menudo requiere una producción flexible de "multiproductos y lotes múltiples", y las válvulas de proceso son los componentes principales para realizar el cambio de procesos. Tomando como ejemplo un taller de pintura de automóviles, es necesario transportar diferentes colores de pintura a la pistola pulverizadora a través del mismo conjunto de tuberías. En este momento, mediante el cambio coordinado de un grupo de válvulas de proceso, se puede realizar el proceso de "conducir la tubería de pintura roja → limpiar la tubería después de la pulverización → cambiar a conducir la tubería de pintura azul". No es necesario instalar tuberías separadas para cada color, lo que reduce en gran medida los costos de equipo y la ocupación del espacio en el taller. En el sistema de torre de destilación de productos petroquímicos, diferentes fracciones como gasolina, diésel y queroseno destiladas se pueden introducir respectivamente en los tanques de almacenamiento correspondientes cambiando diferentes válvulas de proceso, logrando una producción continua y automatizada.
II. ¿Cuáles son los tipos comunes de válvulas de proceso? ¿Cuáles son las diferencias en sus escenarios aplicables?
La clasificación de los tipos de válvulas de proceso no es "arbitraria", sino que está diseñada en función de diferentes requisitos para el control de fluidos en escenarios industriales (como velocidad de conmutación, precisión de regulación, requisitos de sellado y adaptabilidad a las condiciones de trabajo). Los tipos comunes incluyen no sólo válvulas de compuerta, válvulas de bola, válvulas de globo y válvulas de seguridad, sino también válvulas de mariposa, válvulas de retención, válvulas de diafragma, etc. Cada tipo tiene su diseño estructural único y escenarios de aplicación "exclusivos". Mezclarlos y combinarlos a ciegas puede provocar fácilmente fallos en el equipo.
1. Válvulas de compuerta: ¿Por qué se utilizan a menudo en escenarios "completamente cerrados" o "completamente abiertos"?
El diseño estructural de las válvulas de compuerta determina sus "fortalezas" y "debilidades". Sus componentes principales incluyen una compuerta (generalmente rectangular o en forma de cuña), un vástago de válvula y un asiento de válvula. Durante el funcionamiento, la rotación del vástago de la válvula hace que la compuerta se levante verticalmente. Cuando la compuerta está completamente levantada, el fluido puede fluir sin obstáculos a lo largo de un canal recto, con un coeficiente de resistencia al flujo extremadamente bajo (normalmente inferior a 0,1), mucho menor que el de otros tipos de válvulas. Cuando la compuerta está completamente bajada, encaja estrechamente con el asiento de la válvula para lograr el sellado.
En términos de escenarios aplicables, los "campos ventajosos" de las válvulas de compuerta se concentran en tuberías de gran diámetro que necesitan mantener el estado de apertura y cierre durante mucho tiempo y no tienen requisitos de regulación de flujo:
Tuberías principales de transmisión de agua en plantas de abastecimiento de agua: El diámetro de la tubería principal para el suministro de agua desde las obras de agua urbanas al área urbana suele ser de más de 1 metro y necesita suministrar agua las 24 horas del día. La característica de baja resistencia al flujo de las válvulas de compuerta puede reducir el consumo de energía de las bombas de agua (si la resistencia al flujo es demasiado grande, la bomba de agua necesita realizar un trabajo adicional para mantener la presión del agua). Al mismo tiempo, en el estado completamente abierto a largo plazo, no hay fricción relativa entre la compuerta y el asiento de la válvula, y la vida útil puede alcanzar más de 10 años.
Cabezales de vapor en grandes centrales eléctricas: en las centrales térmicas, el vapor de alta temperatura y alta presión (temperatura hasta 540 °C, presión hasta 16 MPa) generado por las calderas se distribuye a varias turbinas a través de cabezales de vapor. El diámetro de los cabezales de vapor suele ser de 0,8 a 1,5 metros y deben permanecer completamente abiertos durante mucho tiempo. La resistencia a altas temperaturas y altas presiones (el material del cuerpo de la válvula es principalmente acero de aleación de cromo-molibdeno) y las ventajas de baja resistencia al flujo de las válvulas de compuerta se adaptan perfectamente a este escenario.
Sin embargo, las "debilidades" de las válvulas de compuerta también son muy obvias: primero, al regular el flujo, si la compuerta está en un estado medio abierto, el fluido causará una fuerte "erosión por estrangulamiento" en la superficie de sellado de la compuerta (el caudal puede ser de 3 a 5 veces mayor que en el estado completamente abierto), lo que provocará desgaste en la superficie de sellado en un corto período y provocará fugas. En segundo lugar, si partículas de impureza (como escoria de soldadura que queda durante la soldadura de tuberías y sedimentos en el fluido) ingresan entre la compuerta y el asiento de la válvula, la compuerta no se puede cerrar completamente, lo que afecta el efecto de sellado. Por lo tanto, las válvulas de compuerta no deben usarse en escenarios que requieran una regulación frecuente del flujo (como la alimentación de reactores en la industria química) o escenarios donde el fluido tenga un alto contenido de sólidos (como el transporte de relaves en minas).
2. Válvulas de bola: ¿Por qué son la primera opción en escenarios de cambio rápido?
El diseño estructural de las válvulas de bola se centra en la "velocidad y el sellado". El núcleo de su válvula es una bola con un orificio en el centro (el diámetro del orificio es igual o ligeramente menor que el diámetro interior de la tubería). Los asientos de sellado (principalmente de politetrafluoroetileno o metal) se instalan a ambos lados de la bola. Durante el funcionamiento, el vástago de la válvula hace girar la bola. Cuando el orificio de la bola está alineado con el eje de la tubería, la válvula está completamente abierta; después de girar 90°, la bola bloquea completamente la tubería y la válvula se cierra completamente.
Esta estructura dota a las válvulas de bola de tres ventajas principales, lo que las convierte en la "primera opción" en escenarios de conmutación rápida:
Velocidad de conmutación extremadamente rápida: las válvulas de compuerta tradicionales requieren girar el vástago de la válvula varias veces para abrirse o cerrarse (por ejemplo, una válvula de compuerta con un diámetro de 100 mm debe girarse entre 10 y 15 veces), mientras que las válvulas de bola solo necesitan girar 90° (alrededor de 1 a 2 segundos para operación manual y se pueden acortar a 0,5 segundos para operación eléctrica), lo que puede reducir efectivamente los riesgos de accidentes en escenarios de emergencia. Por ejemplo, en la tubería de salida de un tanque de almacenamiento de petróleo, si se detecta una caída anormal del nivel de líquido (posible fuga) del tanque de almacenamiento, la válvula de bola eléctrica puede cerrarse instantáneamente para evitar una gran cantidad de fuga de petróleo crudo. En las tuberías de transmisión de GNL (gas natural licuado), la característica de conmutación rápida de las válvulas de bola garantiza que cuando la presión del sistema fluctúa, el fluido se puede cortar de manera oportuna para evitar fugas de fluido a baja temperatura provenientes de equipos o personal de congelación.
Excelente rendimiento de sellado: hay un sello de contacto de línea entre la bola y el asiento de sellado (contacto de superficie para algunas válvulas de bola de alta presión), y el material del asiento de sellado tiene buena elasticidad y resistencia al desgaste, lo que puede adaptarse eficazmente a los cambios en la presión del fluido. Incluso en condiciones de trabajo de baja presión (por ejemplo, 0,1 MPa), se puede lograr una "fuga cero". Por lo tanto, las válvulas de bola se usan ampliamente en escenarios con altos requisitos de sellado, como tuberías de transmisión de solventes en la industria química (los solventes son en su mayoría sustancias inflamables, explosivas o tóxicas, y las fugas pueden causar accidentes de seguridad) y tuberías de transmisión de medicamentos líquidos en la industria farmacéutica (los medicamentos líquidos requieren una alta pureza y no se permite la entrada de impurezas externas ni la fuga de medicamentos líquidos).
Fuerte resistencia a la contaminación: la superficie de la bola es lisa y tiene un efecto de "autolimpieza" durante la rotación. Las impurezas de partículas finas del fluido no se adhieren fácilmente a la superficie de la bola. Por lo tanto, en escenarios donde el fluido contiene una pequeña cantidad de impurezas (como la transmisión de gas urbano, que puede contener trazas de polvo), la tasa de falla de las válvulas de bola es mucho menor que la de las válvulas de compuerta.
Sin embargo, las válvulas de bola también tienen sus limitaciones: las válvulas de bola ordinarias (como las válvulas de bola flotantes) tienen una precisión de regulación baja. Si se utiliza en escenarios que requieren un control de flujo preciso (como dispositivos de reacción de laboratorio), se producirán grandes fluctuaciones de flujo. Aunque las válvulas de bola ajustables (como las válvulas de bola con puerto en V) pueden regular el flujo, tienen altos costos y no son adecuadas para fluidos de alta viscosidad (como asfalto y jarabe), porque los fluidos de alta viscosidad se adherirán a la superficie de la bola, afectando la flexibilidad de conmutación de la válvula.
3. Válvulas de globo: ¿Qué ventajas tienen en escenarios de regulación de flujo?
El diseño estructural de las válvulas de globo se centra en una "regulación precisa". Su núcleo de válvula tiene forma de disco (o aguja) y el asiento de la válvula es anular. Durante la operación, el vástago de la válvula impulsa el núcleo de la válvula para que se mueva hacia arriba y hacia abajo a lo largo del eje del asiento de la válvula, cambiando el espacio entre el núcleo de la válvula y el asiento de la válvula para regular el flujo de fluido. En comparación con las válvulas de bola y las válvulas de compuerta, el canal de flujo de las válvulas de globo tiene forma de "Z" y la resistencia al flujo es relativamente grande cuando está completamente abierta. Sin embargo, esta "desventaja" se convierte en una "ventaja" para una regulación precisa: cuando el fluido fluye en el canal de flujo en forma de "Z", el caudal cambia de manera más estable, lo cual es conveniente para controlar el flujo mediante el ligero movimiento del núcleo de la válvula.
La ventaja de regulación precisa de las válvulas de globo se refleja plenamente en los siguientes escenarios:
Control de alimentación de reactores químicos: en la síntesis de un determinado material polimérico, es necesario agregar lentamente un iniciador (como peróxido) al reactor. La cantidad de iniciador agregado debe controlarse estrictamente entre 0,1% y 0,5% del material total, y la velocidad de adición debe ser uniforme (una adición excesivamente rápida provocará reacciones violentas y un aumento repentino de la temperatura; una adición excesivamente lenta prolongará el tiempo de reacción). En este momento, mediante la ligera elevación del núcleo de la válvula de globo (por ejemplo, un rango de elevación de 0,1 mm), el caudal del iniciador se puede controlar dentro del rango de 0,5 a 1 l/h para garantizar una reacción estable.
Sistemas de fluidos de precisión en laboratorios: en los laboratorios de monitoreo ambiental, es necesario transportar con precisión trazas de reactivos (como soluciones estándar con una concentración de 0,01 mol/L) a los instrumentos de detección a través de sistemas de fluidos. En este momento, la precisión de regulación de las válvulas de globo puede alcanzar ±0,01 L/h, mucho mayor que la de las válvulas de bola (±0,1 L/h), lo que puede garantizar eficazmente la precisión de los datos de detección.
Regulación de temperatura en sistemas de calefacción: en el sistema de calefacción central de grandes edificios de oficinas, se instala una pequeña válvula de globo en la entrada de agua del radiador de cada habitación. Al ajustar el grado de apertura de la válvula de globo (por ejemplo, abrir 1/4 o 1/2), se puede controlar el caudal de agua caliente que ingresa al radiador, ajustando así la temperatura ambiente (de 18 °C a 25 °C) para satisfacer las necesidades de temperatura de diferentes áreas.
Sin embargo, la desventaja de la "alta resistencia al flujo" de las válvulas de globo también limita su rango de aplicación: en tuberías de gran flujo (como tuberías de agua de refrigeración con un diámetro de más de 200 mm), si se utilizan válvulas de globo, la pérdida de presión de la tubería será demasiado grande (posiblemente alcanzando más de 0,5 MPa). Se requiere potencia adicional de la bomba de agua para mantener el caudal, lo que genera un desperdicio de energía. Al mismo tiempo, existe un contacto superficial entre el núcleo de la válvula y el asiento de la válvula de globo, que es propenso a desgastarse después de un uso prolongado. Las piezas de sellado (como los sellos del núcleo de la válvula) deben reemplazarse periódicamente, lo que genera costos de mantenimiento relativamente altos.
4. Válvulas de seguridad: la "barrera de seguridad" de los sistemas industriales: ¿cuál es su principio de funcionamiento?
Las válvulas de seguridad son del tipo "seguridad especializada" entre las válvulas de proceso. Su propósito de diseño es evitar que los sistemas industriales exploten, rompan y otros accidentes debido a que la presión exceda el rango permitido. Por tanto, su principio de funcionamiento tiene dos características: "automaticidad" y "fiabilidad". Los componentes centrales de las válvulas de seguridad incluyen un núcleo de válvula, un asiento de válvula, un resorte (o peso) y una tuerca de ajuste. El proceso de trabajo básico es el siguiente: en condiciones de trabajo normales, la presión del resorte (o peso) presiona firmemente el núcleo de la válvula contra el asiento de la válvula y la válvula se cierra. Cuando la presión del sistema excede el valor preestablecido (es decir, la "presión de ajuste" de la válvula de seguridad), la presión del fluido supera la presión del resorte (o peso) para levantar el núcleo de la válvula y la válvula se abre para descargar el exceso de fluido a través del puerto de descarga. Cuando la presión del sistema cae a la "presión de reajuste" (generalmente entre un 5 % y un 10 % más baja que la presión establecida), la presión del resorte (o peso) presiona el núcleo de la válvula nuevamente contra el asiento de la válvula, la válvula se cierra y el sistema vuelve al funcionamiento normal.
Según los diferentes métodos de accionamiento, las válvulas de seguridad se pueden dividir en tipo resorte, tipo peso, tipo piloto, etc., y los diferentes tipos tienen diferentes escenarios aplicables:
Válvulas de seguridad de tipo resorte: Tienen una estructura simple, tamaño pequeño y son fáciles de instalar. Son adecuados para la mayoría de escenarios industriales (como calderas, recipientes a presión y tuberías a presión). Por ejemplo, en las calderas de vapor, la presión de ajuste de las válvulas de seguridad de resorte generalmente se establece entre 1,05 y 1,1 veces la presión nominal de la caldera (por ejemplo, para una caldera con una presión nominal de 10 MPa, la presión de ajuste se establece en 10,5 MPa). Cuando la presión del vapor en la caldera supera los 10,5 MPa, la válvula de seguridad se abre automáticamente para liberar presión, evitando que la caldera explote debido a la sobrepresión.
Válvulas de seguridad tipo peso: Realizan el sellado a través de la gravedad del peso, tienen una precisión de regulación de alta presión, pero son de gran tamaño y tienen requisitos estrictos en cuanto al ángulo de instalación (deben instalarse verticalmente). Se utilizan principalmente para equipos fijos (como grandes tanques de almacenamiento y reactores). Por ejemplo, en la parte superior de un tanque de almacenamiento de petróleo, se instala una válvula de seguridad del tipo peso. Cuando la presión en el tanque de almacenamiento aumenta debido a la volatilización del material y excede la presión establecida, la válvula de seguridad se abre para descargar el gas volátil a la atmósfera (o a un sistema de recuperación), evitando que el tanque de almacenamiento se deforme.
Válvulas de Seguridad Tipo Piloto: Consisten en una válvula principal y una válvula piloto. La válvula piloto es responsable de monitorear la presión del sistema y la válvula principal es responsable del alivio de presión. Tienen las características de acción sensible y buen rendimiento de sellado y son adecuados para escenarios de alta presión y gran flujo (como grandes tuberías de gas natural y tuberías principales de vapor de centrales térmicas). Por ejemplo, en tuberías de gas natural de larga distancia, la presión de ajuste de la válvula de seguridad de tipo piloto se establece en 1,08 veces la presión de diseño de la tubería. Cuando la presión de la tubería aumenta anormalmente, la válvula piloto se abre primero y la válvula principal se empuja para abrirse a través del circuito de aceite de control (o circuito de gas) para lograr un alivio rápido de la presión.
Cabe señalar que la "presión de ajuste" de las válvulas de seguridad debe calibrarse profesionalmente y verificarse periódicamente (al menos una vez al año). Si la presión establecida es demasiado alta, perderá su función de protección de seguridad; si la presión de ajuste es demasiado baja, la válvula de seguridad se abrirá con frecuencia, lo que provocará desperdicio de líquido y desgaste del equipo.
III. ¿Cómo mantener adecuadamente las válvulas de proceso? ¿Qué detalles de mantenimiento pueden prolongar su vida útil?
La vida útil de las válvulas de proceso depende no sólo de la calidad del producto sino también del "refinamiento" del mantenimiento diario. Según las estadísticas de datos de mantenimiento de equipos industriales, la vida útil de las válvulas de proceso con un buen mantenimiento diario se puede extender entre un 30% y un 50% y la tasa de fallas se puede reducir en más del 60%. Sin embargo, muchas empresas tienen el malentendido de "valorar el mantenimiento sobre la prevención" en el proceso de mantenimiento. Solo realizan mantenimiento cuando la válvula tiene problemas como fugas o atascos, lo que no solo aumenta los costos de mantenimiento sino que también altera los cronogramas de producción. A continuación, detallamos los puntos clave de mantenimiento de las válvulas de proceso desde tres dimensiones principales: limpieza, lubricación y detección de fugas.
1. Limpieza periódica: ¿Por qué se debe evitar que las impurezas "dañen" las válvulas?
Los fluidos industriales a menudo contienen diversas impurezas, como sedimentos en el aceite, sólidos suspendidos en las aguas residuales, incrustaciones en el vapor y partículas sólidas en las materias primas químicas. Si estas impurezas se acumulan dentro de la válvula durante mucho tiempo, provocarán "daños progresivos" en los componentes de la válvula:
Desgaste de las superficies de sellado: Las partículas de impureza pueden incrustarse en las superficies de sellado del núcleo y el asiento de la válvula, provocando rayones y picaduras que dañan el rendimiento del sellado y provocan fugas. Por ejemplo, en la tubería de transporte de lodos de una planta de tratamiento de aguas residuales, las partículas de arena en el lodo fluyen con el fluido y erosionan continuamente la superficie de sellado de la válvula de compuerta. Sin una limpieza oportuna, el sello de la válvula de compuerta fallará dentro de 3 a 6 meses, lo que provocará fugas.
Atasco de componentes móviles: Las impurezas se acumulan en los espacios móviles del vástago y el núcleo de la válvula, lo que dificulta que el vástago de la válvula se levante o que el núcleo gire. En casos graves, la válvula puede atascarse y no poder abrirse o cerrarse normalmente. Por ejemplo, en la tubería de transporte de lodos de la industria química, las partículas sólidas del lodo se adhieren al espacio entre el vástago de la válvula y el cuerpo de una válvula de bola. Sin una limpieza regular, el vástago de la válvula no puede hacer girar la bola, lo que hace que la válvula no funcione.
Obstrucción de los canales de flujo: para válvulas de diámetro pequeño (por ejemplo, válvulas de globo con un diámetro inferior a 15 mm), las partículas de impureza en el fluido pueden bloquear el espacio entre el núcleo de la válvula y el asiento, impidiendo que la válvula regule el flujo normalmente. En las tuberías de transporte de reactivos de laboratorio, por ejemplo, pequeñas impurezas en los reactivos pueden bloquear el espacio central de las válvulas de globo, provocando una caída repentina en el flujo de reactivos e interrumpiendo los experimentos.
Se requieren métodos de limpieza diferenciados para diferentes escenarios:
Escenarios con alto contenido de impurezas (por ejemplo, transporte de relaves de minas, tratamiento de aguas residuales): instale un "filtro tipo Y" o un "filtro de canasta" antes de la entrada de la válvula. La apertura de la pantalla del filtro debe seleccionarse en función del tamaño de las partículas de impureza (normalmente entre 0,1 y 1 mm). Limpie el filtro una vez a la semana (abra el drenaje del filtro para descargar las impurezas) y desmonte el filtro para limpiar la pantalla una vez al mes (enjuáguelo con agua a alta presión o sumérjalo en agentes de limpieza químicos). Además, desmonte la válvula cada 3 meses para limpiar minuciosamente componentes como el núcleo, el asiento y el vástago: para los componentes metálicos, utilice un cepillo de alambre (o papel de lija) para eliminar las impurezas y el óxido de la superficie, luego limpie con un detergente neutro (por ejemplo, jabón para platos diluido); para componentes no metálicos (por ejemplo, sellos de PTFE), limpie con un paño suave para evitar rayar la superficie con herramientas duras.
Escenarios con fluidos limpios (por ejemplo, vapor, agua pura, gas natural): no es necesario desmontar la válvula con frecuencia, pero la superficie externa de la válvula debe limpiarse cada 6 meses (elimine el polvo con aire comprimido y limpie el cuerpo de la válvula con un paño húmedo). Compruebe periódicamente si el puerto de escape de la válvula (por ejemplo, el puerto de escape de una válvula de seguridad) está bloqueado; Si es así, desbloquéelo con un alambre fino (o un alfiler de limpieza específico).
2. Mantenimiento de la lubricación: ¿Qué componentes requieren lubricación regular?
Componentes móviles de Válvulas de proceso (por ejemplo, vástagos de válvulas, cojinetes, mecanismos de transmisión de engranajes) generan fricción durante el funcionamiento. Sin lubricación, el desgaste de los componentes se acelera, la resistencia a la operación aumenta e incluso puede ocurrir "atascamiento". Por lo tanto, el núcleo del mantenimiento de la lubricación es "seleccionar el lubricante correcto, identificar los puntos de lubricación correctos y controlar el ciclo de lubricación".
(1) Identificación de componentes que requieren lubricación
Vástago de válvula: El vástago de la válvula es un componente clave que conecta el núcleo y el mecanismo operativo. Su superficie suele tener roscas (para conectarse al núcleo) o una superficie lisa (para combinar con el prensaestopas). Durante el funcionamiento de la válvula, el vástago roza contra la empaquetadura en el prensaestopas. Sin lubricación, el desgaste de la empaquetadura se acelera y provoca fugas externas. Además, si las roscas del vástago se oxidan debido a la fricción, resulta difícil levantar el vástago, lo que afecta el funcionamiento de la válvula.
Cojinetes: las válvulas de gran diámetro (por ejemplo, válvulas de compuerta y válvulas de bola con un diámetro superior a 300 mm) están equipadas con cojinetes (en su mayoría rodamientos o cojinetes deslizantes) entre el vástago y el cuerpo para reducir la resistencia a la rotación. Durante el funcionamiento, se produce fricción entre los anillos interior/exterior del rodamiento y los elementos rodantes (o superficies deslizantes). Una lubricación insuficiente provoca sobrecalentamiento y desgaste del cojinete y, en casos graves, "agarrotamiento del cojinete", que inutiliza la válvula.
Mecanismos de transmisión de engranajes: los actuadores de válvulas eléctricos o neumáticos generalmente incluyen mecanismos de transmisión de engranajes (por ejemplo, engranajes rectos, engranajes cónicos) para transmitir potencia desde el motor o cilindro al vástago de la válvula. Sin lubricación en los puntos de engrane de los engranajes, el desgaste de la superficie de los dientes se acelera, lo que provoca "pegado de los dientes" (adhesión de la superficie metálica a altas temperaturas) o "descantillado de los dientes", lo que afecta la eficiencia de la transmisión de potencia y puede causar fallas en el actuador.
(2) ¿Cómo seleccionar el lubricante adecuado?
La selección del lubricante debe alinearse con las condiciones operativas de la válvula (temperatura, presión, propiedades del fluido) y los materiales de los componentes. Existen diferencias significativas entre los tipos de lubricantes para diferentes escenarios:
Condiciones de alta temperatura (temperatura > 200 °C, por ejemplo, tuberías de vapor, oleoductos de alta temperatura): se requieren lubricantes resistentes a altas temperaturas, como grasa de disulfuro de molibdeno (resistente a temperaturas de hasta 350 °C) y grasa compleja de sulfonato de calcio (resistente a temperaturas de hasta 250 °C). Estos lubricantes no se descomponen ni se escurren a altas temperaturas y forman una película lubricante estable sobre las superficies de los componentes. Por ejemplo, el vástago y los cojinetes de las válvulas de compuerta en los cabezales de vapor deben recubrirse con grasa de disulfuro de molibdeno para evitar fallas del lubricante a altas temperaturas.
Condiciones de baja temperatura (temperatura < -20 °C, por ejemplo, tuberías de GNL, tuberías de etilenglicol de baja temperatura): son necesarios lubricantes con punto de congelación bajo, como grasa a base de PTFE (punto de congelación < -60 °C) y grasa a base de silicona (punto de congelación < -40 °C). Los lubricantes comunes se solidifican y pierden lubricidad a bajas temperaturas, mientras que estos lubricantes mantienen una buena fluidez. Por ejemplo, el vástago y el asiento de sellado de las válvulas de bola en las tuberías de transporte de GNL deben recubrirse con grasa a base de PTFE para garantizar el funcionamiento normal de la válvula a bajas temperaturas.
Condiciones corrosivas (los fluidos son ácidos, álcalis o soluciones salinas, por ejemplo, tuberías de transporte ácido-base en la industria química): se requieren lubricantes resistentes a la corrosión, como grasa de fluorocarbono (resistente a ácidos y álcalis fuertes) y grasa a base de PEEK (polieteretercetona) (resistente a la corrosión química). Estos lubricantes resisten la erosión de los fluidos, previenen reacciones químicas entre el lubricante y el fluido y protegen las superficies de los componentes de la corrosión. Por ejemplo, el vástago de las válvulas de globo en las tuberías de transporte de ácido clorhídrico debe recubrirse con grasa de fluorocarbono para evitar la corrosión del vástago por el vapor de ácido clorhídrico y daños a la película lubricante.
Condiciones normales (temperatura de -20 °C a 200 °C, los fluidos son agua, aire o productos de petróleo ordinarios, por ejemplo, tuberías de agua del grifo, tuberías de aceite hidráulico): se pueden usar lubricantes de uso general, como grasa a base de litio (adecuada para temperaturas de -20 °C a 120 °C) y grasa a base de calcio (adecuada para temperaturas de -10 °C a 60 °C). Estos lubricantes son rentables y satisfacen las necesidades de lubricación de la mayoría de las condiciones de trabajo normales.
(3) Ciclos de lubricación y métodos operativos
El ciclo de lubricación está determinado por la frecuencia de uso de la válvula y la severidad de las condiciones de operación. Generalmente se aplica el principio de "ciclos más cortos para uso de alta frecuencia y condiciones duras":
Válvulas de uso de alta frecuencia (por ejemplo, válvulas de bola y válvulas de globo que se cambian más de 5 veces por hora): lubrique el vástago y los cojinetes una vez al mes, y el mecanismo de transmisión de engranajes una vez cada 2 meses.
Válvulas de uso de frecuencia media (por ejemplo, válvulas de compuerta y válvulas de retención que se cambian aproximadamente 10 veces al día): lubrique el vástago y los cojinetes una vez cada 3 meses, y el mecanismo de transmisión de engranajes una vez cada 6 meses.
Válvulas de uso de baja frecuencia (por ejemplo, válvulas de seguridad y válvulas de desbordamiento que se cambian 1 o 2 veces al mes): lubrique el vástago y los cojinetes una vez cada 6 meses, y el mecanismo de transmisión de engranajes una vez al año.
Válvulas en condiciones adversas (alta temperatura, baja temperatura, ambientes corrosivos): acorte el ciclo de lubricación en un 50 %. Por ejemplo, las válvulas en condiciones de alta temperatura requieren lubricación del vástago cada 1,5 meses en lugar de 3 meses.
Las operaciones de lubricación siguen el proceso de "limpieza-revestimiento-inspección":
Limpieza: Antes de la lubricación, limpie el polvo y las impurezas de las superficies de los componentes con un paño. Si quedan residuos de lubricante viejo (endurecido o deteriorado) en la superficie, límpielo con un solvente (por ejemplo, gasolina, alcohol) para evitar que se mezclen lubricantes viejos y nuevos, lo que afecta la efectividad de la lubricación.
Recubrimiento: Aplique lubricante uniformemente a las superficies de los componentes. La cantidad de lubricante debe ser moderada: aplique una capa de 0,5 a 1 mm de espesor a las roscas del vástago (lo suficiente para cubrir las roscas), llene 1/3-1/2 del espacio interno del rodamiento (el exceso de lubricante provoca el sobrecalentamiento del rodamiento) y aplique una capa de 0,2 a 0,3 mm de espesor a los puntos de engrane de los engranajes (para asegurar una cobertura uniforme de las superficies de los dientes).
Inspección: Después de la lubricación, opere la válvula manual o eléctricamente 1 o 2 veces para verificar si el funcionamiento es suave. Si se detecta una mayor resistencia o un ruido anormal, verifique si el lubricante se aplica uniformemente o si los componentes están atascados.
3. Detección de fugas: ¿Cómo identificar oportunamente una fuga en la válvula?
La fuga de válvula es el tipo de falla más común. No detectar fugas a tiempo provoca desperdicio de fluidos, contaminación ambiental e incluso accidentes de seguridad (por ejemplo, explosiones causadas por fugas de fluidos inflamables y explosivos). Por lo tanto, la detección de fugas requiere una combinación de "detección regular" e "inspección diaria", utilizando múltiples métodos para garantizar que no haya riesgos de fugas.
(1) Detección de fugas externas: inspección visual de fugas externas
La fuga externa se refiere a la fuga de líquido desde el prensaestopas de la válvula, las conexiones de brida o defectos del cuerpo hacia el exterior. Por lo general, se puede detectar mediante tres métodos: inspección visual, prueba de agua con jabón y prueba de detector de fugas.
Inspección visual: durante las inspecciones diarias, observe si hay rastros de líquido (por ejemplo, gotas de agua, manchas de aceite, cristales) en la superficie externa de la válvula. Por ejemplo, si una válvula de compuerta en una tubería de agua del grifo tiene una fuga desde el prensaestopas, se forman gotas de agua alrededor del vástago de la válvula. Si una válvula de bola en una tubería química tiene una fuga desde la conexión de brida, se forman cristales alrededor de la superficie de sellado de la brida (algunos fluidos químicos cristalizan cuando se exponen al aire). Tenga en cuenta que la inspección visual no es efectiva para detectar fugas en las válvulas de gas (por ejemplo, válvulas de bola de gas natural), por lo que se requieren otros métodos.
Prueba de agua con jabón: para válvulas de gas o válvulas de líquido con sospecha de fugas, aplique agua con jabón (o jabón para platos diluido) en los puntos potenciales de fuga (prensaestopas, superficie de sellado de bridas, soldaduras del cuerpo de la válvula). Si se forman burbujas, existe una fuga y la frecuencia de formación de burbujas indica la tasa de fuga. Por ejemplo, al probar la conexión de brida de una válvula de bola de tubería de gas natural, si se forman de 5 a 10 burbujas por segundo después de aplicar agua con jabón, la tasa de fuga es alta y se requiere mantenimiento de emergencia.
Pruebas de detectores de fugas: para escenarios que requieren alta precisión (p. ej., válvulas de medicamentos líquidos en la industria farmacéutica, válvulas de gas en la industria de semiconductores), se utilizan detectores de fugas profesionales (p. ej., detectores de fugas ultrasónicos, detectores de fugas de hidrógeno). Los detectores de fugas ultrasónicos detectan señales ultrasónicas generadas por fugas de válvulas (las fugas de fluido producen vibraciones de alta frecuencia) y pueden identificar microfugas (tasa de fuga < 0,1 ml/min). Los detectores de fugas de hidrógeno detectan fugas de hidrógeno (se inyecta una pequeña cantidad de hidrógeno en la válvula; la detección de hidrógeno en el exterior indica una fuga) y son adecuados para escenarios con requisitos estrictos de tasa de fuga.
(2) Detección de fugas internas: inspección de fugas entre el núcleo de la válvula y el asiento
La fuga interna se refiere a una fuga de líquido entre el núcleo de la válvula y el asiento (el líquido continúa fluyendo aguas abajo después de cerrar la válvula). Dado que se producen fugas internas dentro de la válvula, es difícil observarlas directamente y requiere juicio mediante métodos de detección de flujo, detección de presión y detección de temperatura.
Detección de flujo: Después de cerrar la válvula, instale un medidor de flujo (por ejemplo, un medidor de flujo de turbina, un medidor de flujo electromagnético) en la tubería aguas abajo. Si el caudalímetro muestra flujo (la tasa de fuga interna permitida suele ser <0,1 % del flujo nominal), existe una fuga interna. Por ejemplo, después de cerrar la válvula de globo de alimentación de un reactor químico, si el caudalímetro aguas abajo muestra un caudal de 0,5 l/h (el flujo nominal es 100 l/h), la tasa de fuga interna alcanza el 0,5 %, excediendo el rango permitido, y el núcleo y el asiento de la válvula requieren mantenimiento.
Detección de presión: Después de cerrar la válvula, instale un manómetro en la tubería aguas abajo y registre la presión inicial. Si la presión continúa aumentando (lo que indica que el fluido aguas arriba se fuga hacia aguas abajo a través de fugas internas) o no se mantiene después de cerrar la válvula de escape aguas abajo (lo que indica que el fluido aguas abajo se escapa hacia aguas arriba a través de fugas internas), existe una fuga interna. Por ejemplo, después de cerrar una válvula de compuerta en una tubería de vapor, la presión inicial en la tubería aguas abajo es de 0 MPa y aumenta a 0,2 MPa después de 1 hora, lo que indica una fuga interna y la superficie de sellado de la compuerta requiere inspección.
Detección de temperatura: para válvulas que manejan fluidos a alta o baja temperatura, la detección de temperatura se puede utilizar para determinar fugas internas. Por ejemplo, después de cerrar una válvula de globo en una tubería de vapor, la temperatura de la tubería aguas abajo debería disminuir gradualmente. Si la temperatura permanece sin cambios o disminuye lentamente, se está escapando vapor a alta temperatura hacia abajo a través de fugas internas. Después de cerrar una válvula de bola en una tubería de GNL, la temperatura de la tubería aguas abajo debería aumentar gradualmente. Si la temperatura permanece baja (por ejemplo, por debajo de -160 °C), el GNL de baja temperatura se está filtrando hacia el río abajo a través de fugas internas.
(3) Tratamiento de fugas: ¿Cómo responder después de detectar una fuga?
Una vez que se detecta una fuga, se toman las medidas de tratamiento adecuadas según el tipo y la tasa de fuga:
Fugas externas menores (por ejemplo, una ligera filtración del prensaestopas sin goteo evidente): primero, intente apretar los pernos del prensaestopas (apriételos uniformemente para evitar la deformación del vástago debido a una fuerza desigual en un lado). Si la fuga se detiene después de apretar, la válvula se puede seguir utilizando; Si la fuga persiste, cierre la válvula para reemplazar la empaquetadura (seleccione el tipo de empaquetadura adecuado para las condiciones de operación).
Fugas externas graves (p. ej., goteo significativo de las conexiones de brida, cuerpo de válvula agrietado que causa fugas): cierre inmediatamente la válvula, cierre las válvulas de aislamiento aguas arriba y aguas abajo de la válvula defectuosa, drene el fluido de la tubería y luego realice el mantenimiento: reemplace la junta de sellado en caso de fugas en la brida (verifique si la superficie de sellado de la brida tiene rayones; de ser así, muela y repárela); reemplace la válvula en caso de cuerpos de válvula agrietados (verifique si el material del cuerpo de la válvula es adecuado para las condiciones de operación para evitar grietas repetidas).
Fugas internas menores (tasa de fuga interna <0,1% del flujo nominal sin afectar la producción): la válvula puede continuar usándose temporalmente, pero la frecuencia de inspección debe acortarse (por ejemplo, de una vez al día a una vez cada 4 horas) para monitorear si la tasa de fuga aumenta. Si la tasa de fuga aumenta gradualmente, apague la válvula para realizar tareas de mantenimiento (por ejemplo, rectificar el núcleo de la válvula y las superficies de sellado del asiento, o reemplazar el núcleo y el asiento).
Fugas internas graves (tasa de fuga interna > 0,5 % del flujo nominal o que afecten la seguridad de la producción): apague inmediatamente la válvula, desmóntela para inspeccionar el desgaste del núcleo y el asiento. Si el desgaste de la superficie de sellado es leve, repárelo esmerilando (use pasta abrasiva y siga los pasos de esmerilado basto, esmerilado fino y esmerilado de precisión). Si el desgaste de la superficie de sellado es severo (profundidad de rayado > 0,2 mm), reemplace el núcleo o el asiento.
IV. ¿Qué errores se cometen fácilmente al seleccionar válvulas de proceso? ¿Cómo evitarlos?
Durante la selección de válvulas de proceso, muchas empresas o profesionales caen en errores de selección debido a un conocimiento incompleto de las válvulas, un énfasis excesivo en un solo indicador (por ejemplo, precio, diámetro) o una replicación ciega de la experiencia de selección de otros escenarios. Estos errores dan como resultado válvulas que no pueden cumplir con los requisitos operativos, lo que aumenta los costos de reemplazo de equipos y potencialmente causa accidentes de producción. A continuación se presentan tres errores comunes y los métodos correspondientes para evitarlos para ayudar a los profesionales a seleccionar las válvulas con precisión.
1. Error 1: centrarse únicamente en el precio e ignorar la adecuación del material de la válvula a las condiciones de funcionamiento
Algunos compradores priorizan el precio al seleccionar válvulas, eligiendo opciones de bajo costo e ignorando la compatibilidad de los materiales de las válvulas con las condiciones de operación (propiedades del fluido, temperatura, presión). Este enfoque de "selección basada en el precio" parece reducir los costos de adquisición, pero en realidad provoca daños rápidos en las válvulas debido a la falta de coincidencia de materiales, lo que aumenta los costos posteriores de mantenimiento y reemplazo e incluso provoca accidentes de seguridad.
Caso típico
Una empresa química seleccionó válvulas de bola ordinarias de acero al carbono (precio unitario de aproximadamente 800 yuanes) para una tubería que transporta ácido clorhídrico al 30 % (temperatura 25 °C, presión 0,8 MPa) para reducir costos. El acero al carbono no puede resistir la corrosión del ácido clorhídrico, por lo que el cuerpo de la válvula desarrolló graves agujeros de corrosión en 1 mes, lo que provocó fugas de ácido clorhídrico. Esto provocó corrosión en los pisos del taller y daños en el equipo. Más tarde, la empresa tuvo que reemplazar las válvulas con válvulas de bola de acero inoxidable 316L resistentes a la corrosión (precio unitario de aproximadamente 3.000 yuanes) y compensar los daños al equipo, lo que resultó en costos totales que excedieron con creces los ahorros de adquisición iniciales.
Método de evitación
Priorice la "idoneidad del material" al seleccionar válvulas y seleccione con precisión los materiales del cuerpo, el núcleo y el sello de la válvula en función de los parámetros operativos:
Aclare los parámetros de funcionamiento: registre información detallada sobre el tipo de fluido (corrosivo, inflamable, explosivo, tóxico), concentración (p. ej., 30 % de ácido clorhídrico, 98 % de ácido sulfúrico), rango de temperatura (p. ej., -10 °C a 80 °C) y presión de funcionamiento (p. ej., 0,5 MPa a 2,5 MPa). Estos parámetros son la base central para la selección de materiales.
Haga coincidir las propiedades del material: seleccione los materiales del cuerpo de la válvula según las características del fluido: para fluidos corrosivos (ácidos, álcalis, soluciones salinas), dé prioridad al acero inoxidable (304, 316L), Hastelloy o aleación de titanio; para fluidos a alta temperatura (>300°C), elija acero de aleación de cromo-molibdeno (15CrMo, 25CrMo); para fluidos de baja temperatura (<-40°C), seleccione acero de baja temperatura (09MnNiD, 16MnD); para fluidos ordinarios (agua, aire, aceite mineral), es aceptable el acero al carbono (Q235, acero 20#).
Verifique las certificaciones de materiales: solicite documentos de certificación de materiales (p. ej., informes de pruebas de materiales, certificados de inspección de terceros) a los proveedores de válvulas para garantizar que el material real de la válvula coincida con las especificaciones indicadas. Evite que los proveedores tomen atajos (por ejemplo, utilizando acero inoxidable 201 en lugar de acero inoxidable 304).
2. Error 2: Buscar ciegamente grandes diámetros e ignorar los requisitos de flujo reales
Algunos profesionales creen que "diámetros más grandes significan un flujo más suficiente" y seleccionan ciegamente válvulas más grandes que el diámetro de la tubería o eligen válvulas de gran diámetro sin calcular el flujo real. Esto no sólo aumenta los costos de adquisición (las válvulas de gran diámetro son mucho más caras que las de pequeño diámetro), sino que también reduce la precisión de la regulación de la válvula y acelera la erosión del fluido, acortando la vida útil de la válvula.
Caso típico
Una fábrica de alimentos seleccionó una válvula de globo de 80 mm de diámetro para una tubería de transporte de jugo (diámetro de tubería de 50 mm, flujo real de 10 m³/h) para "garantizar un flujo suficiente". Durante el uso, la válvula de globo tenía que permanecer en un estado de "pequeña apertura" (solo entre un 10 % y un 20 % de apertura) para controlar el flujo. En este punto, el caudal de jugo alcanzó 5 m/s (el caudal normal debe ser de 1 a 2 m/s). El fluido de alta velocidad provocó una grave erosión en la superficie de sellado del núcleo de la válvula, lo que provocó graves fugas internas en 3 meses. La válvula ya no podía controlar el flujo con precisión y tuvo que ser reemplazada por una válvula de globo de 50 mm de diámetro.
Método de evitación
Al seleccionar válvulas, calcule el diámetro apropiado de la válvula según los requisitos de flujo reales y la curva característica de flujo de la válvula para evitar "usar una válvula grande para flujo pequeño":
Calcule el flujo real: determine los caudales máximo, normal y mínimo de la tubería según los requisitos del proceso de producción. El caudal normal se utiliza normalmente como base para el cálculo del diámetro. Por ejemplo, para la tubería de alimentación de un reactor químico, el caudal máximo es de 15 m³/h, el caudal normal es de 10 m³/h y el caudal mínimo es de 5 m³/h. Para el cálculo del diámetro se debe utilizar el caudal normal de 10 m³/h.
Curvas características de flujo de referencia: los proveedores de válvulas generalmente proporcionan curvas características de flujo para válvulas de diferentes diámetros (que muestran la relación entre la apertura de la válvula y el caudal). Al seleccionar un diámetro, asegúrese de que la apertura de la válvula correspondiente al caudal normal esté entre el 30 % y el 70 %; una apertura inferior al 30 % puede causar desgaste de la superficie de sellado debido a una velocidad excesiva del flujo; una apertura por encima del 70% deja un margen de ajuste insuficiente para hacer frente a las fluctuaciones de flujos.
Haga coincidir el diámetro de la tubería: a menos que existan requisitos especiales (por ejemplo, necesidad de reservas de flujo adicionales), el diámetro de la válvula debe coincidir con el diámetro de la tubería o ser un tamaño más pequeño (por ejemplo, para una tubería de 50 mm de diámetro, se puede seleccionar una válvula de 40 mm o 50 mm) para evitar problemas de ajuste causados por diámetros sobredimensionados.
3. Error 3: ignorar el rendimiento del sellado y centrarse únicamente en las funciones de encendido, apagado y regulación
Algunos profesionales solo se centran en si la válvula puede lograr regulación de flujo o de apertura y cierre durante la selección, ignorando la importancia del rendimiento del sellado. Especialmente en escenarios que involucran fluidos inflamables, explosivos, tóxicos o de alto valor, un rendimiento de sellado insuficiente puede tener consecuencias graves.
Caso típico
Una fábrica farmacéutica seleccionó una válvula de bola con rendimiento de sellado normal (clase de fuga ANSI Clase IV, que permite fugas internas menores) para una tubería que transporta medicamentos líquidos altamente tóxicos (utilizados en la producción de medicamentos contra el cáncer, caros y tóxicos). Durante el uso, la fuga interna de la válvula de bola provocó que una pequeña cantidad de medicamento líquido se filtrara en la tubería aguas abajo, lo que resultó no solo en pérdidas mensuales de aproximadamente 50.000 yuanes debido al desperdicio de medicamento líquido, sino también a la contaminación ambiental del taller debido al medicamento líquido volátil. Los empleados incluso desarrollaron síntomas leves de intoxicación. El problema solo se resolvió después de reemplazar la válvula con una válvula de bola ANSI Clase VI (fuga cero).
Método de evitación
Durante la selección, aclare los requisitos de sellado de la válvula según el nivel de peligro y el valor del fluido, y garantice el rendimiento del sellado desde tres dimensiones: clase de sellado, estructura de sellado y material de sellado:
Determine la clase de sellado: seleccione la clase de sellado según los estándares de la industria. Los estándares de clases de sellado comunes incluyen ANSI (Instituto Nacional Estadounidense de Estándares) e ISO (Organización Internacional de Normalización). ANSI Clase VI es la clase de sellado más alta (cero fugas) y es adecuada para fluidos inflamables, explosivos, tóxicos o de alto valor; ANSI Clase IV es adecuado para fluidos ordinarios (agua, aire).
Seleccione las estructuras de sellado adecuadas: elija la estructura de sellado según los requisitos de sellado: los sellos blandos (materiales de sellado: caucho, PTFE) ofrecen un buen rendimiento de sellado (hasta ANSI Clase VI), pero poca resistencia a altas temperaturas y altas presiones (adecuados para temperaturas <200 °C, presiones <2,5 MPa); Los sellos duros (materiales de sellado: metal, por ejemplo, acero inoxidable, carburo cementado) tienen buena resistencia a altas temperaturas y altas presiones (adecuados para temperaturas >300 °C, presiones >10 MPa), pero un rendimiento de sellado ligeramente inferior (generalmente ANSI Clase IV, que se puede mejorar a ANSI Clase V mediante esmerilado).
Verificar el rendimiento del sellado: Solicite al proveedor que proporcione informes de prueba de rendimiento del sellado de la válvula (por ejemplo, informes de prueba de burbujas, informes de prueba de caída de presión). Si es necesario, realice pruebas de sellado en el sitio (p. ej., prueba de agua con jabón, prueba de detector de fugas) para garantizar que el rendimiento de sellado de la válvula cumpla con los requisitos.
V. ¿Cuáles son las precauciones clave para la instalación de válvulas de proceso? ¿Qué problemas puede causar una instalación incorrecta?
La calidad de la instalación de las Válvulas de Proceso incide directamente en su posterior estabilidad operativa. Muchas fallas de las válvulas no se deben al producto en sí, sino a operaciones de instalación no estándar. La instalación incorrecta puede causar atascos de válvulas, fugas en el sello, reducción de la vida útil e incluso accidentes de seguridad. Por lo tanto, es fundamental centrarse en los detalles clave durante la instalación.
1. Preparación previa a la instalación: pasos de inspección esenciales
La preparación previa a la instalación debe cubrir tres dimensiones: "la válvula en sí, el entorno de la tubería y las herramientas/materiales". Las omisiones en cualquier enlace pueden generar peligros ocultos:
Inspección de la apariencia de la válvula y la integridad de los componentes (con consejos de prueba):
Más allá de las comprobaciones rutinarias de grietas y deformaciones, utilice herramientas especializadas para pruebas auxiliares: utilice un medidor de espesor ultrasónico para comprobar el espesor de la pared del cuerpo de la válvula (la desviación del espesor de la pared debe ser ≤5 % del valor de diseño; por ejemplo, para un espesor de pared de diseño de 10 mm, el espesor real debe ser ≥9,5 mm) para evitar una capacidad de soporte de presión reducida debido a un espesor de pared desigual; utilice una galga de espesores para comprobar el espacio de ajuste entre el núcleo de la válvula y el asiento (espacio ≤0,05 mm para válvulas normales, ≤0,02 mm para válvulas de precisión) para garantizar el rendimiento del sellado; para válvulas eléctricas, realice una prueba de encendido de la carrera de apertura/cierre del actuador (la desviación de la carrera debe ser ≤±1%; por ejemplo, para una carrera nominal de 50 mm, la carrera real debe ser de 49,5 a 50,5 mm) para evitar que una carrera inexacta provoque una apertura/cierre incompleto de la válvula. Si la información de la placa de identificación de la válvula (modelo, clase de presión, material) no coincide con los dibujos de diseño, devuelva la válvula al proveedor incluso si su apariencia está intacta para evitar un uso incorrecto de la válvula.
Inspección previa al tratamiento de tuberías (operaciones específicas del escenario):
Los requisitos de pretratamiento de tuberías varían según el tipo de fluido:
Para tuberías que transportan fluidos limpios (por ejemplo, agua pura, medicamentos farmacéuticos líquidos), enjuague la tubería con agua pura a alta presión (0,8-1,2 MPa) durante 1 a 2 horas, luego séquela con aire comprimido (0,5 MPa) para garantizar que no haya impurezas residuales (juzgue colocando papel de filtro blanco en la salida de la tubería para verificar si hay manchas);
Para tuberías que transportan fluidos a alta temperatura (por ejemplo, vapor, aceite caliente a alta temperatura), desengrase la tubería (limpie la pared interior con tetracloruro de carbono o etanol) para evitar la carbonización de la grasa a altas temperaturas, que puede adherirse a la superficie de sellado de la válvula y afectar el sellado;
Para tuberías que transportan fluidos corrosivos (por ejemplo, ácido clorhídrico, ácido sulfúrico), verifique la integridad de la capa anticorrosión de la pared interior (por ejemplo, capas revestidas de plástico o caucho) y use un probador de chispa (voltaje de 15 a 30 kV) para detectar orificios en la capa anticorrosión (si el probador emite una alarma, existe un orificio y es necesario reparar la capa anticorrosión).
Mientras tanto, la desviación de paralelismo de las bridas de la tubería debe ser ≤0,1 mm/m. Si la desviación es demasiado grande, utilice un alineador de bridas para ajustar y evitar una alineación forzada durante la instalación.
Preparación de Herramientas de Instalación y Materiales Auxiliares (con Normas de Selección):
La selección de herramientas debe coincidir exactamente con el tipo de válvula:
Para válvulas conectadas con bridas, prepare una llave dinamométrica (clase de precisión ≥±3%; por ejemplo, para instalar una válvula de brida DN100, PN1.6MPa, seleccione una llave dinamométrica con un rango de 0-300 N·m) y verifique el valor de torsión según las especificaciones del perno (por ejemplo, para un perno de acero al carbono M20 a 25°C, el torque nominal es de 80-100 N·m; para pernos de acero inoxidable, debido para una buena ductilidad, el par debe reducirse entre un 10 % y un 15 % hasta 72-85 N·m);
Para válvulas soldadas (por ejemplo, válvulas de compuerta de alta presión para plantas de energía), prepare un soldador TIG (rango de ajuste actual 50-300A). La varilla de soldadura debe coincidir con el material del cuerpo de la válvula (por ejemplo, utilice varillas de soldadura E5015-G para cuerpos de válvulas de acero de aleación de cromo-molibdeno. Antes de soldar, seque las varillas a 350 °C y manténgalas calientes durante 1 a 2 horas para evitar la porosidad durante la soldadura);
Para los materiales auxiliares, los materiales de las juntas deben coincidir estrictamente con las condiciones de trabajo: utilice juntas compuestas de grafito flexible (resistencia a la presión ≤4,0 MPa) para temperaturas >400 °C, juntas de PTFE (resistentes a ácidos y álcalis pero a una temperatura ≤200 °C) para fluidos corrosivos y juntas metálicas (enrolladas con tiras de acero inoxidable y tiras de grafito, con excelente rendimiento de sellado) para condiciones de alta presión (>10 MPa).
2. Especificaciones de operación de instalación: detalles que determinan la calidad de la instalación
El proceso de instalación debe seguir los principios de "alineación precisa, aplicación uniforme de fuerza e instalación sin estrés". Cada paso de la operación tiene estándares técnicos claros:
Dirección de instalación de la válvula: nunca instale al revés (con métodos para identificar válvulas que se confunden fácilmente):
Más allá de las válvulas marcadas con flechas de dirección del flujo, algunas válvulas tienen instrucciones de instalación que se confunden fácilmente y requieren una identificación especial:
Válvulas de retención: las válvulas de retención de elevación (los discos de las válvulas se levantan verticalmente) deben instalarse en tuberías horizontales con el disco hacia arriba; las válvulas de retención oscilantes (los discos de la válvula giran alrededor de un eje) se pueden instalar en tuberías horizontales o verticales, y el flujo ingresa desde la dirección que abre el disco;
Válvulas de mariposa: Con núcleos cónicos o en forma de aguja, deben instalarse en la dirección de "entrada baja, salida alta" (el fluido entra por la parte inferior del núcleo y sale por la parte superior). La instalación invertida reduce la precisión de la regulación en más del 50%;
Válvulas reductoras de presión: Las válvulas reductoras de presión operadas por piloto deben instalarse en la dirección de "alta presión hacia adentro, baja presión hacia afuera", con un manómetro instalado en el lado de salida (rango de 1,5 a 2 veces la presión de salida) para evitar la sobrepresión de salida.
Después de la instalación, marque la dirección del flujo en el cuerpo de la válvula con un marcador para facilitar la inspección y el mantenimiento posterior.
Alineación de tuberías y válvulas: evite la instalación forzada (con consejos de ajuste de desviación):
Cuando la desviación del eje entre la tubería y la válvula supera los 0,5 mm/m, ajuste cambiando la posición del soporte de la tubería:
Para pequeñas desviaciones (0,5-1 mm/m), afloje los pernos de fijación del soporte de la tubería y ajuste suavemente la posición de la tubería con una palanca. Por cada 100 mm de longitud ajustada, la desviación debe controlarse dentro de 0,1 mm;
Para desviaciones grandes (>1 mm/m), reemplace la boquilla de la tubería (corte una longitud adecuada de tubería y vuelva a soldar) para garantizar la precisión de la alineación.
Durante la instalación, utilice una herramienta de alineación láser (precisión ±0,01 mm/m) para detectar la desviación del eje y evitar errores causados por el juicio visual. Mientras tanto, reserve un cierto espacio de expansión para las tuberías en ambos extremos de la válvula (por ejemplo, para tuberías con temperaturas >100 °C, reserve un espacio de 10 a 15 mm por cada 10 m de longitud) para evitar que la expansión/contracción de la tubería debido a los cambios de temperatura ejerza una tensión adicional en la válvula.
Apriete de pernos: la aplicación uniforme de la fuerza es clave (con el proceso de operación paso a paso):
El apriete de los pernos de brida requiere tres pasos para garantizar una aplicación uniforme de la fuerza:
Apriete inicial: Utilice una llave dinamométrica para apretar los pernos en secuencia diagonal al 30 % del par nominal (por ejemplo, para un par nominal de 100 N·m, el par inicial es de 30 N·m). En este punto, la junta comienza a encajar en la superficie de sellado;
Apriete intermedio: Después de un intervalo de 15 a 20 minutos (para permitir que la junta se deforme completamente), apriete los pernos al 70% del par nominal (70 N·m) en la misma secuencia. Utilice una galga de espesores para comprobar el espacio de la brida (espacio ≤0,05 mm y distribuido uniformemente);
Apriete final: Después de otros 15-20 minutos, apriete los tornillos al par nominal (100 N·m). Después del ajuste final, marque las posiciones de los pernos (dibuje una línea de alineación en el perno y la brida con pintura) para facilitar la inspección de aflojamiento durante patrullas posteriores.
Para bridas de gran diámetro (>300 mm), aumente el número de ciclos de apriete (4-5 veces) para evitar una compresión incompleta de la junta y fugas posteriores.
3. Consecuencias comunes de una instalación incorrecta: problemas a tener en cuenta (con análisis de casos de accidentes)
Las consecuencias de una instalación incorrecta suelen ser "retardadas" y pueden aparecer sólo entre 1 y 3 meses después de la instalación. La alerta temprana es esencial:
Atasco de válvulas (con caso y solución):
Una refinería instaló una válvula de compuerta DN200 con una desviación de eje de 1,2 mm/m entre la tubería y la válvula. La alineación forzada provocó que el vástago de la válvula soportara esfuerzos de flexión. Después de 2 meses de uso, la válvula de compuerta experimentó un atasco durante la apertura y el cierre y requirió una barra trampa para funcionar. El desmontaje reveló que el vástago de la válvula estaba doblado (grado de flexión 0,5 mm/m) y que el núcleo y el asiento de la válvula estaban desgastados de manera desigual. Solución: Reemplace el vástago de la válvula doblado, ajuste la precisión de la alineación de la tubería con un alineador de bridas y vuelva a instalarla. Después de la reinstalación, la válvula de compuerta volvió a funcionar sin problemas.
Consejo de prevención: Después de la instalación, opere manualmente la válvula de 3 a 5 veces para verificar si hay atascos. Si es anormal, inspeccione inmediatamente la precisión de la alineación.
Fuga en la superficie de sellado (con pasos de investigación de la causa de la fuga):
Una planta química experimentó fugas continuas en la conexión de brida después de instalar una válvula de globo DN150. Inicialmente, fue una filtración menor, pero la fuga aumentó después de 1 semana. Pasos de la investigación: 1. Vuelva a apretar los pernos con una llave dinamométrica y descubrió que algunos pernos solo tenían el 50 % del torque nominal (debido al ajuste no diagonal durante la instalación); 2. Desarme la brida y encontré muescas desiguales en la junta (profundas en un lado, poco profundas en el otro); 3. Inspeccione la superficie de sellado de la brida y encuentre escoria de soldadura residual (tubería no limpiada). Solución: Limpie la escoria de soldadura de la superficie de sellado, reemplace la junta y apriete los pernos paso a paso según el par estándar. El problema de las fugas se resolvió.
Consejo de prevención: Realice una prueba de presión inmediatamente después de la instalación (pruebe la presión entre 1,2 y 1,5 veces la presión de trabajo, manténgala así durante 30 minutos sin fugas, según lo calificado).
Daños en el cuerpo de la válvula (con pruebas de cambio de rendimiento del material):
Una central eléctrica instaló una válvula de compuerta de alta temperatura y alta presión (material 12Cr1MoVG) sin medidas de enfriamiento durante la soldadura (la temperatura de soldadura superó los 800 °C y no se realizó ningún tratamiento térmico posterior a la soldadura), lo que provocó corrosión intergranular en el área soldada del cuerpo de la válvula. Después de 6 meses de uso, apareció una grieta en el área soldada del cuerpo de la válvula y se fugó vapor a alta presión. Las pruebas revelaron que la dureza del área soldada disminuyó de 180 HB a 120 HB, lo que redujo significativamente la dureza del material. Solución: Reemplace el cuerpo de la válvula dañado, use refrigeración por agua durante la soldadura (controle la temperatura de soldadura ≤600 °C) y realice un tratamiento de alivio de tensión a 250 °C durante 2 horas después de la soldadura para evitar la corrosión intergranular.
VI. ¿Cómo manejar las fallas de las válvulas de proceso en diferentes condiciones de trabajo?
El manejo de emergencia de fallas de las válvulas de proceso debe seguir los principios de "la seguridad es lo primero, el aislamiento rápido y la minimización de pérdidas". Los procedimientos de manipulación varían significativamente según las condiciones de trabajo, lo que requiere planes específicos para cada escenario.
1. Fallas de válvulas en tuberías de fluidos inflamables y explosivos: priorizar el aislamiento de fuentes de peligro (con proceso operativo detallado)
El manejo inadecuado de fallas de válvulas en tuberías de fluidos inflamables y explosivos puede causar explosiones. Es esencial seguir estrictamente los pasos:
Manejo de emergencias por fugas (clasificadas por tasa de fugas):
Fugas menores (tasa de fuga <5 ml/min, sin volatilización de gas evidente): cierre inmediatamente las válvulas de aislamiento aguas arriba y aguas abajo de la válvula (use guantes antiestáticos durante la operación para evitar generar chispas estáticas), encienda el extractor de aire a prueba de explosiones en el sitio (volumen de aire ≥1000 m³/h) y use un detector de fugas para monitorear la concentración de la fuga (p. ej., la concentración de fuga de gas natural debe ser ≤0,5 % LEL, es decir, 5% del límite inferior de explosividad). Si la concentración cae a un rango seguro, selle temporalmente el punto de fuga con un sellador específico (por ejemplo, sellador de PTFE a prueba de explosiones) y programe un mantenimiento exhaustivo durante las pausas en la producción;
Fugas moderadas (tasa de fuga de 5 a 50 ml/min, volatilización evidente del gas): además de cerrar las válvulas de aislamiento y encender la ventilación, establezca una zona de advertencia (radio ≥10 m) alrededor del sitio para prohibir la entrada de personal no autorizado. Utilice herramientas a prueba de explosiones para desmontar la válvula (para evitar chispas por colisiones de herramientas), reemplace los componentes de sellado y vuelva a instalarla. Después de la instalación, realice una prueba de estanqueidad (presión de prueba 1,1 veces la presión de trabajo, manténgala durante 1 hora, tasa de fuga ≤0,1%/h);
Fugas graves (tasa de fuga >50 ml/min o concentración de gas que se acerca al límite explosivo inferior): active inmediatamente el plan de respuesta de emergencia, evacue a todo el personal del sitio, apague el suministro de energía principal del sistema (para evitar chispas de los equipos eléctricos), encienda el sistema de rociadores contra incendios de la planta (para reducir la temperatura ambiente y evitar explosiones) y comuníquese con equipos de emergencia profesionales (por ejemplo, departamentos de bomberos, equipos de mantenimiento a prueba de explosiones) para su manejo en el sitio. No intente desmontar la válvula usted mismo.
Manejo de emergencia por atasco de válvulas (con puntas de conmutación de tuberías en espera):
Si la válvula se atasca y no puede cerrarse, cambie a la tubería de reserva en un plazo de 3 minutos:
Abra rápidamente la válvula de entrada de la tubería de reserva (gire el volante 2-3 vueltas en sentido antihorario para asegurar una apertura completa);
Abra lentamente la válvula de salida de la tubería de reserva (monitoree el caudalímetro aguas abajo para evitar el impacto de la tubería debido a cambios repentinos de flujo);
Cerrar la válvula de entrada de la tubería defectuosa (si la válvula de entrada también está atascada, cerrar la válvula de aislamiento principal aguas arriba);
Abra la válvula de drenaje de la tubería defectuosa (ábrala lentamente para descargar el líquido residual y evitar riesgos relacionados con la acumulación).
Después del cambio, verifique que la presión y el flujo de la tubería de reserva sean normales para garantizar una producción continua.
2. Fallas de válvulas en tuberías de fluidos de alta temperatura y alta presión: prevenir quemaduras y daños a los equipos (con estándares de protección y alivio de presión)
Las fugas de fluidos a alta temperatura y alta presión (temperatura >200 °C, presión >1,6 MPa) pueden provocar quemaduras y roturas de tuberías. El manejo de emergencias debe priorizar la protección y el alivio de presión:
Manejo de emergencia por fugas en válvulas (con equipo de protección y métodos de sellado temporal):
Los operadores deben usar equipo de protección completo contra altas temperaturas: guantes resistentes al calor (resistencia a la temperatura ≥500 °C, por ejemplo, guantes de aramida), protectores faciales resistentes al calor (resistencia a la temperatura del vidrio protector ≥800 °C) y ropa protectora para altas temperaturas (por ejemplo, tela compuesta de papel de aluminio, resistencia a la temperatura ≥600 °C). Siga estos pasos:
Cierre lentamente las válvulas de aislamiento aguas arriba y aguas abajo (controle la velocidad de cierre a 10-15 segundos por vuelta para evitar golpes de ariete; la presión del golpe de ariete puede alcanzar de 3 a 5 veces la presión normal y dañar las tuberías);
Si la fuga está en la conexión de la brida, use una abrazadera de sellado de brida dedicada (compuesta por un marco de acero inoxidable y una junta de grafito, resistencia a la presión ≤10 MPa) para el sellado temporal: coloque la abrazadera alrededor de la brida, ajuste los pernos para presionar la junta firmemente contra la superficie de la brida hasta que se detenga la fuga;
Si el cuerpo de la válvula se agrieta y tiene fugas (gran tasa de fuga), abra inmediatamente la válvula de alivio de presión del sistema (controle la tasa de alivio de presión a 0,1-0,2 MPa/min para evitar la deformación del equipo debido a caídas repentinas de presión). Una vez que la presión caiga por debajo de 0,1 MPa, cierre la válvula de aislamiento principal y reemplace el cuerpo de la válvula.
Durante la manipulación, utilice un termómetro infrarrojo para controlar la temperatura del cuerpo de la válvula (para evitar fallos en el equipo de protección debido al calor excesivo). Si la temperatura supera los 600 °C, primero enfríe el cuerpo de la válvula (con aire comprimido) por debajo de 300 °C antes de continuar.
Manejo de emergencia por falla de la válvula de seguridad (con alivio de presión manual y proceso de reemplazo de la válvula en espera):
La falla de la válvula de seguridad (no abrir o cerrar) es un peligro importante en los sistemas de alta presión. Siga este proceso de manipulación:
Abra inmediatamente la válvula de alivio de presión manual (gire el volante en el sentido de las agujas del reloj para abrir lentamente, controle la tasa de alivio de presión para reducir la presión del sistema entre 0,5 y 1,0 MPa por hora) y controle de cerca el manómetro para evitar que la presión baje demasiado e interrumpa la producción;
Cierre las válvulas de aislamiento aguas arriba y aguas abajo de la válvula de seguridad defectuosa (si la válvula de aislamiento es una válvula de compuerta, gire el volante para cerrar completamente y bloquearla para evitar una operación accidental);
Desarme la válvula de seguridad defectuosa (use una llave específica para evitar dañar la superficie de sellado de la brida) e instale una válvula de seguridad de reserva calibrada (con la misma presión de ajuste que la original);
Abra lentamente las válvulas de aislamiento aguas arriba y aguas abajo de la válvula de seguridad de reserva, cierre la válvula de alivio de presión manual y verifique que la presión del sistema sea estable (rango de fluctuación normal ≤ ± 0,05 MPa);
Envíe la válvula de seguridad defectuosa a una institución profesional para su calibración (inspeccione la rigidez del resorte y la superficie de sellado del núcleo de la válvula; reemplace los resortes fatigados y esmerile las superficies de sellado desgastadas) antes de reutilizarla.
3. Fallas de válvulas en tuberías de fluidos corrosivos: evitar la propagación de la corrosión (con estándares de neutralización y limpieza)
Las fugas de fluidos corrosivos pueden provocar corrosión en los equipos y contaminación del suelo. El manejo de emergencias debe priorizar la protección, recolección y neutralización:
Manejo de emergencia por fugas (con equipo de protección y pasos de neutralización):
Los operadores deben usar equipo de protección resistente a la corrosión: guantes resistentes a los ácidos (p. ej., guantes de caucho de nitrilo, resistentes al ácido clorhídrico concentrado y al ácido sulfúrico), ropa resistente a la corrosión (p. ej., ropa de PVC, resistente a la mayoría de los ácidos y álcalis) y gafas protectoras contra salpicaduras de productos químicos (lentes de policarbonato). Siga estos pasos:
Cerrar las válvulas de aislamiento aguas arriba y aguas abajo (utilizar llaves de plástico para evitar la corrosión de las herramientas metálicas);
Recoja el líquido filtrado en un recipiente resistente a la corrosión (por ejemplo, un balde de polietileno con una capacidad ≥50 litros). Agregue previamente un agente neutralizante al balde (por ejemplo, agregue una solución de carbonato de sodio para neutralizar el ácido clorhídrico filtrado a un pH de 6 a 8; agregue ácido clorhídrico diluido para neutralizar el hidróxido de sodio filtrado a un pH de 6 a 8) para evitar la descarga directa;
Enjuague el área de la fuga con abundante agua (volumen de enjuague ≥10L/m², tiempo de enjuague ≥5 minutos). Descargue el agua de enjuague en un tanque exclusivo de tratamiento de aguas residuales resistente a la corrosión, no directamente en las alcantarillas;
Desarme la válvula defectuosa (enjuague la superficie de la válvula con agua para eliminar la corrosión residual), inspeccione si hay corrosión en el núcleo y el asiento de la válvula (p. ej., reemplace los núcleos de acero inoxidable con núcleos de Hastelloy si se producen picaduras), reemplace los componentes dañados y reinstale. Después de la instalación, realice una prueba de estanqueidad (con nitrógeno, presión de prueba 1,2 veces la presión de trabajo, manténgala así durante 30 minutos sin fugas).
VII. ¿En qué se debe centrar la atención durante las inspecciones diarias de las válvulas de proceso? Mantenga esta lista de verificación de inspección a mano
Las inspecciones diarias deben ser "integrales y exhaustivas", combinando "inspección visual, prueba de herramientas y verificación de operación" para identificar los peligros con prontitud. A continuación se muestra una lista de verificación de inspección detallada, con frecuencia y profundidad ajustadas según la importancia de la válvula (válvulas críticas frente a válvulas generales) para optimizar la asignación de recursos.
1. Normas de inspección clasificadas por importancia de las válvulas
En los sistemas industriales, las válvulas se clasifican según su función en válvulas críticas (p. ej., válvulas de alimentación del reactor, válvulas de seguridad del cabezal de vapor, válvulas de aislamiento de fluidos inflamables) y válvulas generales (p. ej., válvulas de compuerta de agua de refrigeración ordinarias, válvulas de drenaje). Sus requisitos de inspección difieren significativamente:
Válvulas críticas (Frecuencia de inspección: una vez al día, monitoreo las 24 horas para algunas):
Además de las comprobaciones básicas, agregue "pruebas de alta precisión" y "registro de estado":
Utilice transmisores de presión para monitorear las diferencias de presión en tiempo real a través de la válvula (por ejemplo, para válvulas de globo de alimentación del reactor, la diferencia de presión normal debe ser ≤0,2 MPa; un aumento repentino indica un posible bloqueo del núcleo de la válvula) y registrar datos de presión por hora;
Para válvulas eléctricas, utilice un multímetro para probar la corriente y el voltaje del actuador (por ejemplo, para una corriente nominal de 10 A, la fluctuación de corriente real debe ser ≤±0,5 A; una corriente anormal indica falla del motor o atasco del núcleo de la válvula);
Realice una "prueba fuera de línea" una vez por semana: cierre las válvulas de aislamiento aguas arriba y aguas abajo, pruebe la presión de la válvula (pruebe la presión 1,1 veces la presión de trabajo, manténgala así durante 1 hora) e inspeccione el rendimiento del sellado;
Establezca un "registro del estado de la válvula" para documentar la presión, el flujo y la sensación de funcionamiento durante cada inspección. Utilice el análisis de tendencias para evaluar el envejecimiento de la válvula (por ejemplo, un aumento mensual de 0,1 ml/min en las fugas en la superficie de sellado indica sellos envejecidos que requieren un reemplazo proactivo).
Válvulas generales (Frecuencia de inspección: una vez por semana, inspección en profundidad una vez por mes):
Centrarse en la "verificación de funciones básicas" para reducir costos de pruebas innecesarios:
Inspeccione visualmente el cuerpo de la válvula en busca de corrosión o fugas obvias y verifique si la manija de operación está intacta;
Opere manualmente la válvula una vez al mes (ciclo de apertura y cierre completo) para verificar si hay atascos. Si la resistencia aumenta significativamente, realice el mantenimiento de la lubricación;
Inspeccione los pernos de las bridas para ver si están flojos una vez por trimestre (use una llave para girar suavemente los pernos; vuelva a apretarlos al 80 % del torque nominal si los pernos giran más de 1/4 de vuelta);
Para válvulas que se usan con poca frecuencia (por ejemplo, válvulas de drenaje), ábralas una vez al mes (durante 5 a 10 segundos) para evitar que el núcleo de la válvula se atasque debido a una inactividad prolongada.
2. Registros de inspección y proceso de manejo de problemas
Las inspecciones no son "trámites": el registro estandarizado y el manejo de circuito cerrado garantizan una resolución oportuna de los peligros:
Elementos clave del registro de inspección:
Utilice la grabación de "copia de seguridad electrónica en papel", que incluye:
Información básica: tiempo de inspección, inspector, número de válvula, ubicación, tipo y especificaciones;
Datos de estado: presión (valores aguas arriba y aguas abajo), temperatura (temperatura de la superficie del cuerpo de la válvula), fuga (presencia/ausencia, tasa de fuga) y estado de funcionamiento (suave/atascado);
Anomalías: descripciones detalladas de las anomalías (p. ej., "Goteo en la conexión de brida de la válvula FV-001, 1 gota cada 10 segundos") y ubicaciones anotadas (con fotografías del sitio).
Cargue registros al sistema de gestión de equipos en tiempo real para revisión remota y trazabilidad por parte de los gerentes.
Proceso de manejo de problemas de circuito cerrado:
Implementar "manejo clasificado y rectificación con plazos determinados" según la gravedad del problema:
Problemas de emergencia (p. ej., fugas graves, atascos que impiden el funcionamiento):
Apague inmediatamente el sistema y active el plan de emergencia (consulte la Sección VI para el manejo de emergencia);
Notificar al personal de mantenimiento para desarrollar un plan de reparación dentro de 2 horas y completar las reparaciones dentro de 24 horas;
Realizar pruebas de presión y funcionamiento después de la reparación antes de reanudar el uso;
Celebre una "reunión de análisis de fallas" para identificar las causas fundamentales (por ejemplo, instalación incorrecta, falta de coincidencia de materiales) y evitar que se repitan.
Problemas generales (p. ej., fugas menores, mayor resistencia operativa):
Documentar los detalles y desarrollar un plan de rectificación (por ejemplo, "Lubricación completa en 3 días");
Los inspectores verifican la rectificación y confirman la resolución;
Si los problemas se repiten (p. ej., 3 fugas en 6 meses), evalúe el reemplazo de la válvula (p. ej., mejora del material, cambio de tipo).
Peligros potenciales (p. ej., sellos envejecidos, corrosión menor del cuerpo de la válvula):
Clasificar los peligros (por ejemplo, riesgo bajo: 3 meses de vida útil restante del sello; riesgo medio: profundidad de corrosión de 0,1 mm que requiere una reinspección quincenal);
Realizar un seguimiento de los peligros en una "lista de riesgos" con reinspecciones periódicas hasta su resolución;
Aborde los peligros de bajo riesgo durante las paradas programadas para evitar interrupciones en la producción.
3. Precauciones de inspección para escenarios especiales
Ajuste los métodos de inspección para entornos extremos para garantizar la seguridad y precisión:
Ambientes de alta temperatura (por ejemplo, cerca de calderas, oleoductos de alta temperatura):
Use equipo de protección para altas temperaturas y evite el contacto directo con el cuerpo de la válvula;
Utilice un termómetro infrarrojo para medir la temperatura de la superficie del cuerpo de la válvula (mantenga una distancia segura de ≥1 m para temperaturas >300 °C). Si la temperatura excede el límite de diseño (por ejemplo, 420 °C para una válvula con clasificación de 400 °C), investigue posibles fugas internas;
Evite inspecciones prolongadas durante períodos de alta temperatura (por ejemplo, tardes de verano) para prevenir un golpe de calor.
Ambientes húmedos/corrosivos (por ejemplo, plantas de tratamiento de aguas residuales, talleres químicos):
Use ropa resistente a la corrosión y zapatos antideslizantes para evitar resbalones o el contacto de la piel con fluidos corrosivos;
Utilice una linterna para inspeccionar áreas ocultas (por ejemplo, fondos de válvulas) propensas a la corrosión;
Aplique aceite antioxidante a las herramientas después de su uso y guárdelas en un lugar seco.
Operaciones a gran altitud (por ejemplo, válvulas en soportes de tuberías):
Utilice un arnés de seguridad de cuerpo completo y párese sobre plataformas estables (evite caminar sobre tuberías sueltas);
Utilice binoculares o drones para inspecciones remotas (mantenga una distancia de 3 a 5 m para evitar colisiones);
Realizar inspecciones con un compañero (una persona que trabaja en altura, una persona que monitorea en el suelo).
4. Mantenimiento y Calibración de Herramientas de Inspección
La precisión de la herramienta afecta directamente los resultados de la inspección. El mantenimiento y la calibración regulares evitan errores de cálculo debidos a errores en las herramientas:
| Tipo de herramienta | Herramientas de ejemplo | Ciclo de calibración | Estándar de calibración/herramientas | Error permitido | Consejos de mantenimiento diario |
| Herramientas de prueba de presión | Transmisor de presión Rosemount 3051 | 6 meses | Calibrador Druck DPI 610 (±0,025%) | ≤±0,1% | Limpiar las interfaces después de su uso; almacenar en áreas libres de vibraciones |
| Herramientas de prueba de temperatura | Termómetro infrarrojo Fluke 62MAX | 6 meses | Bloque seco Ametek (±0,1°C) | ≤±2°C (200-600°C) | Limpie la lente con un paño seco; evitar la contaminación del aceite |
| Herramientas de prueba eléctrica | Multímetro Fluke 117C | 12 meses | Certificación de terceros | ≤±1,0% (tensión/corriente) | Soplar el polvo de los cables de prueba; tenga cables de repuesto a mano |
VIII. Desmantelamiento y reemplazo de válvulas de proceso: ¿Cómo determinar científicamente el momento de reemplazo?
Las válvulas de proceso deben ser desmanteladas y reemplazadas rápidamente cuando lleguen al final de su vida útil o no cumplan con los requisitos de producción, evitando riesgos de seguridad por "uso excesivo". Sin embargo, muchas empresas carecen de estándares de juicio científico, lo que lleva a un reemplazo prematuro (desperdiciando recursos) o a un reemplazo retrasado (creando peligros). A continuación encontrará orientación sobre los criterios de desmantelamiento, los principios de selección de reemplazo y las especificaciones de instalación.
1. Criterios de desmantelamiento: ¿Cuándo se deben reemplazar las válvulas?
Evalúe exhaustivamente el desmantelamiento en función de la vida útil, la degradación del rendimiento y los riesgos de seguridad. Los indicadores de desmantelamiento del núcleo varían según el tipo de válvula:
| Tipo de válvula | Vida útil del diseño (años) | Umbral de vida útil (años, 80 % de la vida útil de diseño) | Estándares de desmantelamiento de componentes críticos | Normas de desmantelamiento de riesgos de seguridad (fluidos inflamables/tóxicos) |
| Válvulas de compuerta/bola | 8-12 | 6.4-9.6 | Desgaste del sello >0,5 mm; Corrosión del vástago de la válvula >20% del espesor de la pared | Fuga interna >2x estándar ANSI Clase VI; parada de emergencia >3 segundos |
| Válvulas de globo/seguridad | 6-10 | 4.8-8.0 | Grietas en el asiento de la válvula >5 mm; Desviación de presión de ajuste de la válvula de seguridad >5% | Repetir la fuga dentro de 1 mes después de 2 reparaciones; alivio de presión inadecuado |
| Válvulas de diafragma | 3-5 | 2.4-4.0 | Grietas por envejecimiento del diafragma; deformación del cuerpo de la válvula >0,2 mm/m | Daño al diafragma que provoca fugas de líquido; falla al aislar el flujo |
Vida útil excedida:
Si una válvula supera el "umbral de vida útil" de la tabla, realice una prueba de rendimiento completa (presión, sellado) incluso si no se ven daños evidentes. Desmantelamiento si las pruebas fallan o el rendimiento se degrada en >30 % (por ejemplo, la precisión de la regulación del flujo cae de ±1 % a ±3 %).
Componentes críticos gravemente dañados:
Desmantelamiento si los costos de reparación exceden el 50 % de una válvula nueva (por ejemplo, una válvula de compuerta con un desgaste del sello de 0,6 mm que requiere rectificado y que cuesta el 60 % de una válvula nueva).
Riesgos de seguridad incontrolables:
Desmantele inmediatamente las válvulas en tuberías de fluidos inflamables/tóxicos si cumplen con los "estándares de riesgo de seguridad" en la tabla (por ejemplo, una válvula de cierre de emergencia de gas natural que tarda 4 segundos en cerrarse).
2. Principios de selección de reemplazo: ¿Cómo elegir una válvula que se ajuste mejor?
Evite "copiar el modelo antiguo": seleccione válvulas según las condiciones de proceso actualizadas y los avances técnicos:
Adaptación de las condiciones de funcionamiento:
Actualizar las especificaciones para los procesos modificados (por ejemplo, aumentar la temperatura de 200 °C a 300 °C: reemplazar las válvulas de compuerta de acero al carbono con válvulas de acero de aleación de cromo-molibdeno; aumentar la presión de 1,6 MPa a 2,5 MPa: actualizar de válvulas de bola PN1,6 a PN4,0). Ajuste los materiales según los cambios en las propiedades del fluido (por ejemplo, cambiar de agua a aguas residuales que contienen azufre: reemplace las válvulas de acero inoxidable 304 con válvulas de acero inoxidable dúplex 2205 para mejorar la resistencia a la corrosión).
Eficiencia Energética y Mejora del Rendimiento:
Dar prioridad a las válvulas energéticamente eficientes para reducir el consumo de energía operativa: reemplazar las válvulas de globo ordinarias por válvulas de globo de baja resistencia al flujo (coeficiente de resistencia al flujo reducido de 5,0 a 2,0, lo que reduce el consumo de energía de la bomba de agua entre un 15 % y un 20 %); reemplace las válvulas manuales con válvulas eléctricas equipadas con posicionadores inteligentes (la precisión de la regulación mejoró de ±5 % a ±0,5 %, lo que reduce los costos de mano de obra y los errores de ajuste).
Reducción de costos de mantenimiento:
Seleccione válvulas con estructuras simples y fácil mantenimiento para reducir los costos operativos a largo plazo: reemplace las válvulas de compuerta que requieren un reemplazo frecuente del empaque por válvulas de compuerta de fuelle sin empaque (el ciclo de reemplazo del empaque se extendió de 3 meses a 3 años); reemplace las válvulas de bola de sello duro propensas a desgastarse por válvulas de bola de sello cerámico resistentes al desgaste (la vida útil de la superficie de sellado se extendió de 1 año a 5 años).
3. Especificaciones de operación de reemplazo: ¿Cómo garantizar la calidad de la instalación de una nueva válvula?
El reemplazo de una nueva válvula sigue un proceso de cuatro pasos: "remoción-limpieza-instalación-prueba" para evitar problemas de rendimiento debido a una operación incorrecta:
Extracción de válvulas antiguas:
Cierre las válvulas de aislamiento aguas arriba y aguas abajo y drene el fluido de la tubería (a través de válvulas de drenaje o de alivio de presión). Para fluidos corrosivos o inflamables, purgue la tubería con gas inerte (por ejemplo, nitrógeno) durante al menos 30 minutos para garantizar una concentración de fluido residual ≤0,1%. Al retirar los pernos de la brida, siga el principio de "aflojamiento gradual y diagonal" para evitar la deformación de la brida debido a una fuerza desigual. Utilice una grúa o un montacargas para levantar la válvula vieja suavemente, evitando colisiones con las interfaces de la tubería.
Limpieza e Inspección de Tuberías:
Lave las interfaces de las tuberías con agua a alta presión (o aire comprimido) para eliminar impurezas y juntas viejas residuales. Utilice un micrómetro interior para verificar que el diámetro interior de la tubería coincida con la nueva válvula (desviación ≤±0,5 mm). Verifique la planitud de la superficie de sellado de la brida con un probador de planitud (desviación ≤0,1 mm/m); si existen rayones o depresiones, repárelos con una esmeriladora (logre una rugosidad superficial Ra ≤0,8μm después del esmerilado).
Instalación de válvula nueva:
Antes de la instalación, verifique que el modelo, las especificaciones y el material de la nueva válvula coincidan con los requisitos de selección. Pruebe la acción de apertura/cierre de la válvula para garantizar un movimiento suave de los componentes internos. Durante la instalación, asegúrese de que la válvula esté alineada con el eje de la tubería (desviación ≤0,5 mm/m). Apriete los pernos de la brida siguiendo el principio de "apriete gradual y diagonal" (consulte el manual de la válvula para conocer los valores de torque; por ejemplo, 180-200 N·m para pernos de la brida DN100, PN4.0MPa). Para válvulas eléctricas, calibre la alineación de la carrera del vástago del actuador (asegure una señal del actuador del 100 % en apertura total y del 0 % en cierre total).
Pruebas posteriores a la instalación:
Realice una prueba de presión (presión de prueba 1,2 veces la presión de trabajo, manténgala durante 30 minutos sin fugas), una prueba de sellado (prueba de fuga interna con nitrógeno a 1,0 veces la presión de trabajo, mantenga durante 1 hora con una tasa de fuga ≤1×10⁻⁶Pa·m³/s; prueba de fuga externa con agua jabonosa en las superficies de sellado, sin burbujas) y una prueba de funcionamiento (3 ciclos de apertura y cierre manual/eléctrico para confirmar un funcionamiento suave y una carrera precisa). Sólo ponga la válvula en servicio después de pasar todas las pruebas y actualice el registro de salud de la válvula.
IX. Conclusión: creación de un sistema de gestión del ciclo de vida completo para válvulas de proceso
El funcionamiento eficiente de las válvulas de proceso no depende de la optimización de un solo enlace, sino que requiere la creación de un sistema de gestión del ciclo de vida completo de "selección-instalación-operación-mantenimiento-desmantelamiento". Desde la selección precisa para evitar "defectos congénitos", la instalación estandarizada para sentar una "base sólida", el mantenimiento meticuloso para extender la "vida útil" y el desmantelamiento científico para lograr un "reemplazo seguro", cada vínculo debe estar estrechamente conectado y estrictamente controlado.
Para las empresas industriales, es esencial establecer un equipo de gestión de válvulas dedicado con técnicos profesionales (p. ej., ingenieros de válvulas, técnicos de operación y mantenimiento), desarrollar sistemas de gestión integrales (p. ej., procedimientos de inspección, estándares de mantenimiento, procesos de desmantelamiento) y aprovechar herramientas digitales (p. ej., sistemas de gestión de equipos, monitoreo de sensores inteligentes) para lograr un monitoreo del estado de las válvulas en tiempo real y una alerta temprana de tendencias. Mientras tanto, fortalecer la capacitación del personal para mejorar las capacidades profesionales de los operadores y el personal de mantenimiento (por ejemplo, capacitación regular en desmontaje de válvulas y diagnóstico de fallas, con calificación requerida antes de asumir el puesto) para evitar fallas por error humano.
Aunque son de tamaño pequeño, las válvulas de proceso son un "eslabón crítico" para garantizar el funcionamiento estable del sistema industrial. Sólo adoptando un pensamiento de gestión científica, estándares operativos rigurosos y una actualización tecnológica continua (y prestando atención a cada detalle) este "administrador invisible" podrá cumplir verdaderamente su papel, salvaguardando la seguridad, la eficiencia y la eficiencia energética de la producción industrial.