

¿Qué hace que los cilindros industriales especializados sean esenciales en la automatización moderna?
Los cilindros industriales especializados son la columna vertebral de los sistemas de automatización contemporáneos. Sin un cilindro que coincida correctamente, ya sea estándar cilindro de aire o un actuador lineal diseñado a medida: las líneas de producción automatizadas no pueden alcanzar los tiempos de ciclo, la precisión o las capacidades de carga que exige la fabricación moderna. La respuesta corta: el cilindro correcto determina directamente el rendimiento, la repetibilidad y el tiempo de actividad total del sistema. Todos los demás componentes de una celda de automatización neumática o electromecánica dependen del rendimiento del cilindro dentro de las especificaciones, en cada ciclo, durante millones de carreras.
La automatización industrial ha cambiado drásticamente en las últimas dos décadas. Donde antes un cilindro de aire genérico disponible en el mercado manejaba la mayoría de las tareas de recogida y colocación o sujeción, los sistemas actuales exigen cilindros diseñados para tamaños de orificio, longitudes de carrera, configuraciones de montaje, presiones de operación y condiciones ambientales específicas. Un cilindro que no coincide incluso en un 10% en el diámetro del orificio puede reducir la fuerza de salida lo suficiente como para causar fallas intermitentes que cuestan miles de dólares por hora en tiempos de inactividad no planificados.
Este artículo cubre cómo seleccionar, especificar e integrar cilindros industriales especializados en sistemas de automatización, prestando atención a las variables de ingeniería que más importan en las aplicaciones reales.
Tipos principales de cilindros industriales utilizados en sistemas de automatización
No todos los cilindros son intercambiables. Los ingenieros de automatización deben comprender las diferencias funcionales entre las familias de cilindros primarios antes de especificar componentes para una nueva celda o un proyecto de modernización.
Cilindros de aire neumáticos
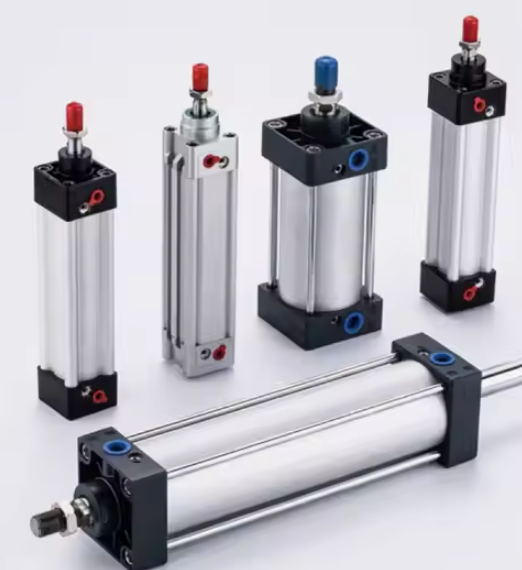
El cilindro de aire sigue siendo el actuador más utilizado en la automatización industrial a nivel mundial. Convierte la presión del aire comprimido en fuerza mecánica lineal, lo que lo hace ideal para aplicaciones de ciclo alto donde el costo por carrera debe ser mínimo. Las presiones de funcionamiento estándar oscilan entre 0,4 MPa y 1,0 MPa (aproximadamente 58 a 145 psi) , entregando salidas de fuerza que escalan directamente con el diámetro del orificio. Un cilindro neumático de 63 mm de diámetro que funciona a 0,6 MPa genera aproximadamente 1.870 N de empuje teórico, suficiente para una amplia gama de tareas de sujeción, expulsión e indexación de piezas.
Los cilindros de aire especializados modernos van mucho más allá del diseño básico de doble efecto. Los ingenieros ahora especifican variantes que incluyen:
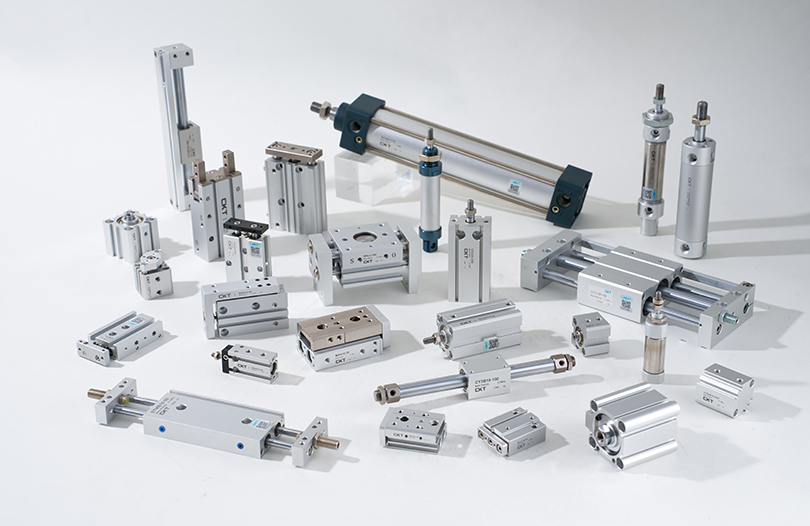
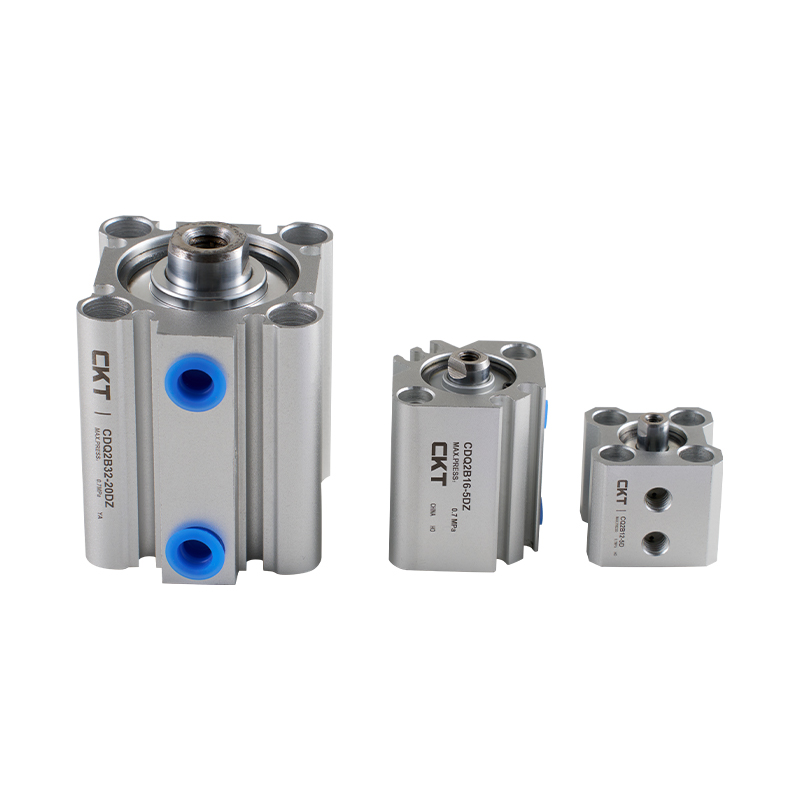
- Cilindros neumáticos compactos/de carrera corta — utilizado en celdas de ensamblaje confinadas donde la envolvente de instalación tiene menos de 100 mm de longitud total
- Cilindros de aire sin vástago — para carreras superiores a 1.000 mm donde un vástago de pistón estándar crearía un momento de flexión inaceptable
- Cilindros de aire guiados — variantes de doble varilla o guiadas por perfil que resisten cargas fuera del eje de hasta 500 N·m sin necesidad de carriles guía externos
- Cilindros de aire en tándem — dos cilindros apilados en serie que comparten el mismo diámetro, duplicando efectivamente la fuerza de salida sin aumentar el diámetro de la huella
- Cilindros de aire para sala limpia — cilindro de acero inoxidable, sellos de PTFE y recubrimientos sin desgasificación para entornos ISO Clase 5 o mejores en automatización farmacéutica y de semiconductores
Cilindros hidráulicos para automatización de cargas pesadas
Mientras que un cilindro de aire alcanza un máximo de valores de fuerza prácticos de alrededor de 30 kN para tamaños de orificio estándar, los cilindros hidráulicos amplían el rango a cientos de kilonewtons. Los sistemas de automatización para estampado de metales, líneas de transferencia de forjado y prensas de ensamblaje de piezas pesadas se basan en actuadores lineales hidráulicos que funcionan entre 140 y 350 bar. La desventaja es la complejidad del sistema: las unidades de energía hidráulica, los patines de filtración, los intercambiadores de calor y la infraestructura de prevención de fugas añaden costos de capital y una carga de mantenimiento que los sistemas neumáticos evitan por completo.
Cilindros de varilla eléctricos
Los actuadores de varilla eléctrica, esencialmente un servomotor que acciona un husillo de bolas o un husillo de rodillo planetario dentro de la envoltura de un cilindro, han arrebatado una importante cuota de mercado a las aplicaciones de cilindros neumáticos que requieren una retroalimentación de posición precisa. ellos ofrecen repetibilidad de posicionamiento de ±0,01 mm o mejor , limitación de fuerza programable y consumo de energía aproximadamente un 70% menor que un circuito neumático equivalente cuando se tiene en cuenta el ciclo de trabajo. Su limitación es la densidad de fuerza máxima: en un tamaño equivalente, un cilindro de varilla eléctrica todavía cuesta de tres a cinco veces más que un cilindro neumático de aire del mismo diámetro, lo que hace que la justificación económica dependa en gran medida del número de ciclos y los requisitos de precisión.
Cómo dimensionar y seleccionar el cilindro adecuado para su sistema de automatización
La selección de cilindros es un cálculo de ingeniería, no una búsqueda en un catálogo. Hacerlo mal provoca fallas prematuras en el sello, pandeo de la varilla o fuerza insuficiente, todo lo cual se manifiesta como un tiempo de inactividad no planificado que excede con creces el costo de un componente correctamente especificado.
Cálculo de fuerza con factor de seguridad
El punto de partida para cualquier ejercicio de dimensionamiento de cilindros neumáticos o hidráulicos es la fuerza de trabajo requerida en el punto de aplicación. Este valor debe incluir:
- Peso de carga útil estática que actúa en contra de la dirección del movimiento.
- Fuerza dinámica requerida para acelerar la carga a la velocidad objetivo dentro del tiempo de carrera disponible
- Fuerzas de fricción de guías, sellos y cualquier mecanismo externo.
- Fuerzas del proceso (sujeción, presión, corte) al final de la carrera
La práctica estándar aplica una factor de seguridad de 1,5 a 2,0 sobre el producto teórico calculado de la fuerza de diámetro interior y presión. Este margen absorbe las fluctuaciones de la presión de suministro (los sistemas de aire comprimido típicos varían ±10% del punto de ajuste), el desgaste del sello durante la vida útil y las variaciones de carga inherentes a los procesos de producción.
Por ejemplo: si una aplicación de sujeción requiere 800 N en la pieza de trabajo y el suministro de aire es de 0,6 MPa, el diámetro mínimo del orificio se calcula en aproximadamente 42 mm con una eficiencia del 100 %. La aplicación de un factor de seguridad de 1,6× empuja el diámetro interior seleccionado a 50 mm o 63 mm, según los tamaños estándar disponibles, lo que garantiza que el cilindro proporcione la fuerza adecuada incluso cuando la presión de suministro cae a 0,5 MPa durante la demanda máxima del sistema.
Análisis de longitud de carrera y pandeo de varilla
La longitud de la carrera afecta directamente la susceptibilidad del vástago del pistón a pandearse bajo carga de compresión. Para cualquier cilindro de aire o actuador neumático con una carrera que exceda aproximadamente 10 veces el diámetro de la varilla, es obligatoria una verificación de pandeo de la columna de Euler. La carga de pandeo crítica depende del diámetro de la varilla, la longitud de la carrera, el material (normalmente acero al carbono o acero inoxidable) y la configuración de montaje: las condiciones de extremo fijo-fijo, fijo libre o pasador-pasador dan diferentes longitudes efectivas de columna.
Una varilla de acero de 20 mm de diámetro con una carrera de 600 mm en una condición de montaje libre fijo tiene una carga de pandeo crítica de aproximadamente 2.850 norte — que puede estar por debajo de la fuerza que el cilindro es capaz de generar. En tales casos, especificar un diámetro de varilla mayor (25 mm o 32 mm) o cambiar a un cilindro guiado agrega soporte lateral que evita el pandeo sin necesidad de que el ingeniero reduzca la presión de operación.
Requisitos de tiempo de ciclo y amortiguación
Las celdas de automatización de alta velocidad, particularmente aquellas que funcionan a 60 o más ciclos por minuto, imponen cargas de impacto significativas al final de la carrera en los componentes del cilindro, las válvulas y las herramientas. A estas velocidades, un cilindro neumático no controlado con una carrera de 100 mm puede desarrollar velocidades de pistón superiores a 1,5 m/s inmediatamente antes de la posición final. La energía cinética absorbida por la tapa del extremo en cada carrera debe gestionarse a través de cojines internos, amortiguadores externos o válvulas de control de flujo en el puerto de escape.
La mayoría de los cilindros de aire industriales especializados con un diámetro superior a 40 mm incluyen cojines de válvula de aguja ajustables en ambas posiciones finales como estándar. Estos permiten el ajuste en campo de la distancia de desaceleración, típicamente entre 5 mm y 30 mm. Para aplicaciones que exigen alta velocidad a mitad de carrera y desaceleración controlada precisa, los amortiguadores hidráulicos externos con amortiguación ajustable brindan un control más preciso que los cojines neumáticos solos.
| Diámetro interior (mm) | Fuerza teórica a 0,6 MPa (N) | Aplicación típica en automatización | Carrera máxima recomendada (mm) |
|---|---|---|---|
| 20 | 188 | Expulsión de piezas pequeñas, actuador de sensor | 200 |
| 32 | 483 | Pick-and-place, sujeción ligera | 400 |
| 50 | 1.178 | Prensado de montaje, accionamiento de puerta | 600 |
| 80 | 3.016 | Sujeción de piezas, elevación de transferencia | 800 |
| 125 | 7.363 | Sujeción de dispositivos pesados, alimentación de prensa | 1.200 |
Diseños de cilindros especializados para entornos de automatización exigentes
Los cilindros de aire del catálogo estándar manejan la mayoría de las aplicaciones benignas en el piso de fábrica. Sin embargo, una parte importante de la automatización industrial opera en entornos que destruyen componentes estándar en cuestión de semanas, a menos que el diseño del cilindro atienda específicamente esas condiciones.
Cilindros resistentes a la corrosión para entornos químicos y de lavado
La automatización del procesamiento de alimentos, el embotellado de bebidas y el envasado de productos farmacéuticos ejecuta ciclos de lavado frecuentes con agua a alta presión, vapor y agentes de limpieza cáusticos. Los cilindros de aire estándar con cilindro de aluminio se corroen rápidamente en estas condiciones. La construcción de cilindro y varilla de acero inoxidable (generalmente grado 304 o 316L), combinada con sellos que cumplen con la FDA en EPDM o PTFE, extiende los intervalos de servicio de semanas a años. La prima de costo para un cilindro de aire de acero inoxidable apto para lavado en comparación con una unidad de aluminio estándar suele ser 40% a 80% — una fracción del costo del tiempo de inactividad debido a la falla de un solo cilindro corroído durante un ciclo de producción.
La automatización del procesamiento químico presenta condiciones aún más duras: ácidos, solventes y ambientes de alta humedad con agua condensada. Las opciones de cilindro aquí incluyen aluminio anodizado duro con orificios revestidos de PTFE, cuerpos compuestos de sulfuro de polifenileno (PPS) o variantes completamente recubiertas de fluoropolímero. La compatibilidad del sello debe verificarse frente a la exposición química específica: los sellos NBR que funcionan bien en entornos petrolíferos se degradan rápidamente en disolventes aromáticos, mientras que los sellos EPDM destacan en vapor y agua caliente, pero se hinchan en fluidos a base de petróleo.
Cilindros de alta temperatura para hornos y celdas de soldadura
La automatización dentro de hornos industriales, sistemas de curado de pintura y celdas de soldadura robótica somete a los cilindros a temperaturas sostenidas de 120 °C a más de 200 °C. Los sellos estándar de Buna-N (NBR) comienzan a degradarse aproximadamente a 100 °C en condiciones dinámicas, lo que provoca fugas y pérdida de fuerza de retención en cientos de horas. Los cilindros especializados para alta temperatura utilizan sellos de silicona o Viton (FKM) clasificados para Servicio continuo de 150°C a 200°C , junto con lubricantes de alta temperatura que no se carbonizan ni salen de las ranuras del sello.
Los entornos de soldadura también exponen el vástago del pistón del cilindro de aire a impactos de salpicaduras y radiación UV del arco eléctrico. Las varillas recubiertas de cromo duro o cerámica resisten la adhesión de salpicaduras y picaduras en la superficie mucho mejor que el acero pulido estándar, lo que reduce directamente el desgaste del sello causado por la contaminación de la superficie de la varilla que ingresa a la zona del sello limpiador.
Aplicaciones de cilindros para atmósferas explosivas (ATEX/IECEx)
Los sistemas de automatización en el manejo de granos, cabinas de pintura, mezcla de productos químicos y procesamiento de petróleo y gas operan en áreas clasificadas como potencialmente explosivas (Zona 1 o Zona 2 según ATEX, o División 1/División 2 según NEC). Los cilindros de aire neumáticos son inherentemente más seguros en estas zonas que los actuadores eléctricos porque el aire comprimido no contiene energía de ignición. Sin embargo, el diseño del cilindro aún debe evitar la acumulación de carga estática en componentes no conductores y no debe generar impactos de metal con metal que puedan generar chispas al final de la carrera. Los cilindros con clasificación ATEX utilizan componentes de polímero conductor, disposiciones de conexión a tierra y topes finales con amortiguación suave para cumplir con los requisitos de la zona sin depender de gabinetes externos a prueba de explosiones.
Cilindros miniatura para automatización de ensamblajes de precisión
El ensamblaje de productos electrónicos, la fabricación de dispositivos médicos y la producción de relojes o instrumentos requieren cilindros de aire con diámetros de 4 mm a 16 mm, carreras de tan solo 1 mm y repetibilidad posicional inferior a 0,05 mm. Los cilindros neumáticos en miniatura a esta escala enfrentan tolerancias de fabricación que representan un porcentaje mayor de las dimensiones de los componentes: una tolerancia de ranura de sello de 0,02 mm en un cilindro de 6 mm de diámetro exige un control de mecanizado mucho más estricto que la misma tolerancia en una unidad de 63 mm de diámetro. Las principales plataformas de cilindros en miniatura logran ciclos de vida que superan 30 millones de golpes a presión nominal máxima a través de acabados de orificio traslapados, sellos compuestos de PTFE de baja fricción y varillas de acero inoxidable rectificadas con precisión.
Integración de Cilindros Industriales con Sistemas de Control de Automatización
Un cilindro no produce valor hasta que se integra en la arquitectura de control del sistema de automatización. La interfaz entre la mecánica del cilindro y la lógica del PLC es donde muchos cilindros aparentemente bien especificados tienen un rendimiento inferior en la práctica.
Detección de posición y retroalimentación
Los diseños modernos de cilindros de aire incluyen rieles de sensores integrados (ranuras en T o ranuras en C mecanizadas en el cilindro) que aceptan interruptores de láminas magnéticos, sensores de efecto Hall de estado sólido o sensores de posición lineal magnetoestrictivos analógicos. Los interruptores de láminas proporcionan una salida simple de apertura/cierre en posiciones finales definidas y cuestan menos de $10 por sensor. Los sensores de efecto Hall ofrecen una vida útil más larga (más de 100 millones de operaciones frente a aproximadamente 10 millones para los interruptores de láminas), mejor resistencia a las vibraciones y tiempos de respuesta más rápidos en el rango de 0,5 ms.
Para aplicaciones que requieren datos de posición continuos en lugar de señales binarias de fin de carrera, como prensas de montaje de sujeción proporcional o de carrera variable, los sensores magnetoestrictivos analógicos integrados en el cilindro proporcionan posición lineal absoluta con resolución de 0,1 mm durante toda la carrera. Esto elimina los codificadores lineales externos, reduce la complejidad del cableado y permite que el PLC monitoree la velocidad de la varilla en tiempo real como herramienta de diagnóstico.
Selección de válvula y tiempo de respuesta
La válvula solenoide que impulsa cada cilindro de aire determina la rapidez con la que el cilindro responde a los comandos del PLC. El tiempo de respuesta de la válvula (el intervalo entre la activación de la bobina y la apertura completa del puerto) varía desde menos de 5 ms para válvulas de asiento de acción directa de alta velocidad hasta 30 a 60 ms para válvulas de carrete estándar a 24 VCC. En una aplicación de 60 ciclos por minuto con un tiempo de ciclo total de 200 ms, una válvula de 50 ms agrega un 25 % al tiempo de actuación neumática y puede hacer que el tiempo de ciclo objetivo sea imposible de alcanzar.
El caudal de la válvula (valor Cv) también debe coincidir con el volumen del cilindro y el tiempo de carrera requerido. Las válvulas de tamaño insuficiente crean un diferencial de presión a través de la válvula durante las carreras de alta velocidad, lo que reduce efectivamente la presión de operación vista por el pistón del cilindro de aire a mitad de la carrera, incluso cuando la presión de suministro es adecuada en la entrada de la válvula. La regla general es seleccionar un valor Cv de válvula que limite la caída de presión a través de la válvula a menos de 10% de la presión de suministro a máxima demanda de caudal.
Integración de bus de campo e IO-Link
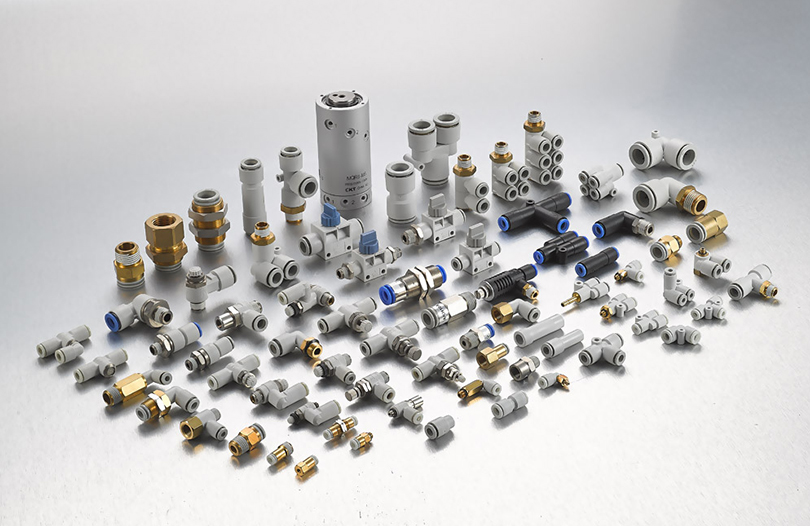
Las arquitecturas de automatización de la Industria 4.0 requieren cada vez más diagnósticos a nivel de cilindro accesibles a través de los sistemas SCADA o MES de la planta. Los conjuntos de válvulas y colectores habilitados para IO-Link permiten que los datos del sensor de posición de cada cilindro, el recuento de carreras, la presión del amortiguador y la desviación del tiempo de ciclo se transmitan al PLC a través de Ethernet industrial estándar (PROFINET, EtherNet/IP, EtherCAT) sin agregar cableado de E/S discreto. Un nodo maestro IO-Link puede servir hasta ocho estaciones de cilindros a través de un solo cable, lo que reduce drásticamente la complejidad del cableado del panel en celdas de automatización densas con 20 o más cilindros.
Esta conectividad permite el mantenimiento predictivo: si un cilindro de aire en particular comienza a tardar un 15% más en completar su carrera (un patrón detectable al comparar los bordes de los sensores con marca de tiempo), el sistema puede marcar el cilindro para su inspección antes de que cause una falla de producción. Los estudios de automatización de talleres de carrocería de automóviles han demostrado que los programas de mantenimiento predictivo que utilizan diagnósticos a nivel de cilindro reducen el tiempo de inactividad neumática no planificado en 35% a 55% en comparación con programas de reemplazo de intervalo fijo.
Industrias clave que impulsan la demanda de cilindros industriales especializados
Comprender qué industrias consumen el mayor volumen de cilindros especializados ayuda a aclarar las prioridades de diseño que los fabricantes e integradores de sistemas deben abordar.
Fabricación de automóviles
Un único taller de carrocería contiene entre 800 y 2500 cilindros neumáticos e hidráulicos individuales en las estaciones de soldadura, manipulación y montaje. Las tasas de ciclo comúnmente alcanzan de 240 a 480 golpes por hora por estación, lo que significa que un solo cilindro de aire en una línea de alto volumen acumula más de 4 millones de accidentes cerebrovasculares por año . Las especificaciones del cilindro aquí enfatizan la vida útil del sello, la durabilidad del cojín y la facilidad de reemplazo en línea sin quitar la estructura de montaje.
Automatización de embalaje y logística
Los sistemas de clasificación, sellado y formación de cajas de alta velocidad funcionan a velocidades que exigen tiempos de carrera del cilindro inferiores a 100 ms. Los cilindros de aire sin vástago con acoplamiento magnético o conexiones de banda mecánica se utilizan con frecuencia para transferencias horizontales de recorrido largo (500 mm a 2000 mm) donde una varilla convencional se movería en voladizo de manera inaceptable. La automatización del embalaje también funciona en tres turnos al día, 350 días al año, lo que hace que el tiempo medio entre fallos (MTBF) sea un criterio de especificación principal en lugar de una preocupación secundaria.
Ensamblaje de semiconductores y electrónica
Los robots de manipulación de obleas, las máquinas de unión de troqueles y los equipos de ensamblaje de PCB utilizan cilindros de aire en miniatura y actuadores de varilla eléctrica que requieren estándares de limpieza submicrónicos. Los cilindros en estos entornos no deben generar partículas, deben resistir la desgasificación que contaminaría sustratos sensibles y deben mantener la precisión posicional durante miles de millones de ciclos. El mercado mundial de equipos semiconductores, valorado en más de 100 mil millones de dólares al año, impulsa el desarrollo continuo de tecnología de accionamiento neumático ultralimpia y de alta precisión.
Procesamiento de alimentos y bebidas
Las líneas de llenado, las máquinas porcionadoras y las células de envasado en las plantas de alimentos deben funcionar de forma segura con las superficies en contacto con el producto. Los cilindros de aire en estas aplicaciones requieren lubricantes aceptados por el USDA (aceites aptos para alimentos grado H1), materiales de sellado que cumplan con la FDA y superficies externas lisas sin grietas que alberguen bacterias. Las variantes de acero inoxidable diseñadas según los estándares de protección de ingreso IP69K resisten la limpieza con vapor a alta presión a 80 °C sin degradación del sello ni ingreso de agua al orificio del cilindro.
Mejores prácticas de mantenimiento para maximizar la vida útil del cilindro
Incluso el cilindro industrial especializado de la más alta calidad se degrada prematuramente cuando se descuidan los fundamentos del mantenimiento. Las siguientes prácticas, aplicadas consistentemente, extienden los intervalos de servicio promedio al ciclo de vida nominal del fabricante en lugar de a una fracción del mismo.
- Mantenga la calidad del aire comprimido según ISO 8573-1 Clase 3 o mejor para aplicaciones industriales generales de cilindros de aire. El aire contaminado que transporta agua, aceite de compresor y partículas es la principal causa de degradación de los sellos y rayado del orificio. Un conjunto de filtro, regulador y lubricador (FRL) en el punto de uso con drenaje automático de condensado no es negociable.
- Lubrique correctamente, o no lubrique en absoluto. Muchos cilindros de aire modernos con sellos compuestos de PTFE están diseñados para funcionar sin lubricación externa (sin aceite). La introducción de aceite en un cilindro sin aceite puede hinchar los sellos de PTFE y provocar fallas prematuras. Siempre confirme los requisitos de lubricación con la especificación específica del sello del cilindro antes de la puesta en servicio.
- Inspeccione el estado de la superficie de la varilla a intervalos programados. Las picaduras, rayaduras o daños en el revestimiento del vástago del pistón aceleran el desgaste del sello limpiador y permiten que la contaminación entre en el orificio. Las varillas que muestren defectos superficiales que cubran más del 5% del área de contacto dentro de la longitud de una carrera del limpiador deben reemplazarse en lugar de pulirse.
- Verifique el ajuste del cojín después de cualquier reemplazo de cilindro o cambio de montaje. Un cojín mal ajustado que permite que el pistón impacte la tapa del extremo a toda velocidad genera fuerzas máximas varias veces superiores a la fuerza operativa, dañando el cilindro, las herramientas conectadas y la estructura de la máquina simultáneamente.
- Realice un seguimiento del recuento de brazadas siempre que sea posible a través de contadores de ciclos PLC y compararlos con las especificaciones de vida útil del sello calificadas por el fabricante. El reemplazo proactivo del kit de sellos al 80 % de la vida útil nominal cuesta aproximadamente entre $30 y $150 en piezas y una hora de mano de obra, frente a entre $500 y $5000 en tiempo de inactividad no planificado cuando el cilindro falla durante la producción.
- Elimine las cargas laterales en los cilindros tipo varilla. Incluso una desalineación de 5° entre el eje del cilindro y la dirección de desplazamiento de la carga crea una carga lateral continua en el buje del vástago y el sello, lo que reduce la vida útil entre un 40 % y un 70 % en estudios de casos documentados. Los acoplamientos de varilla flotante o los soportes autoalineantes compensan desalineaciones menores sin requerir una realineación precisa de todo el montaje del cilindro.
Comparación de cilindros neumáticos, hidráulicos y eléctricos para decisiones de automatización
Ninguna tecnología de actuador triunfa en todos los escenarios de automatización. La decisión entre un cilindro de aire neumático, un cilindro hidráulico o un actuador de varilla eléctrica debe tomarse en función de los requisitos operativos, de costo y de rendimiento específicos de cada eje de aplicación.
| Criterio | Cilindro de aire neumático | Cilindro hidráulico | Actuador de varilla eléctrica |
|---|---|---|---|
| Rango de fuerza (estándar) | Hasta ~30 kN | Hasta 500kN | Hasta ~50 kN |
| Precisión de posición | ±0,5–2 mm (tope final) | ±0,1–1 mm (servoválvula) | ±0,01–0,05 mm |
| Costo inicial (relativo) | Bajo | Medio-alto | Alto |
| Eficiencia energética | Bajo (25–35% overall) | Medio (60–75%) | Alto (85–95%) |
| Tasa de ciclo máxima | Muy alto (300 CPM posibles) | Medio (limitado por el flujo de aceite) | Alto (servo-dependent) |
| Limpieza | Alto (dry air options) | Bajo (oil leak risk) | muy alto |
| Idoneidad para zonas peligrosas | Excelente (variantes ATEX) | Bueno (líquido antichispas) | Requiere motor con clasificación Ex |
Los datos anteriores ilustran un patrón consistente: el cilindro de aire gana en costo, velocidad e idoneidad para un ambiente limpio para la mayoría de las tareas de automatización que no exigen fuerza o precisión extremas más allá de ±0,5 mm. Los cilindros hidráulicos siguen siendo la única opción práctica para aplicaciones de movimiento lento de gran fuerza. Los actuadores eléctricos justifican su sobreprecio principalmente en aplicaciones donde el posicionamiento intermedio programable, la limitación de fuerza o el registro del consumo de energía crean un valor de producción mensurable.
Tendencias que moldean el futuro de los cilindros industriales en la automatización
El cilindro como clase de componente ha evolucionado significativamente durante la última década y continúa desarrollándose en respuesta a los requisitos del sistema de automatización que eran especificaciones de nicho hace cinco años pero que ahora son criterios de adquisición convencionales.
Recuperación de Energía en Sistemas Neumáticos
El aire comprimido es caro: generar 1 Nm³ de aire a 0,7 MPa normalmente cuesta entre 0,02 y 0,04 dólares, dependiendo de la eficiencia del compresor y las tarifas eléctricas locales. Una planta de fabricación con 500 cilindros de aire que funcionan a tasas promedio puede gastar entre 50 000 y 200 000 dólares al año sólo en aire comprimido. Los circuitos de aumento de presión, los sistemas de recuperación de aire de circuito cerrado y los diseños de cilindros energéticamente eficientes con un volumen muerto reducido se especifican cada vez más en los nuevos proyectos de automatización a medida que los mandatos de sostenibilidad se vuelven más estrictos. Algunos accionamientos neumáticos avanzados ahora recuperan el aire de escape de la carrera de retorno para presurizar parcialmente la carrera de avance, lo que reduce el consumo neto de aire hasta en 30% .
Fabricación aditiva para geometrías de cilindros personalizadas
La fabricación aditiva de metales (fusión de lecho de polvo por láser, deposición de energía dirigida) ha abierto la puerta a diseños de actuadores y cilindros de aire con geometrías internas imposibles de lograr mediante el mecanizado convencional. El colector integrado dentro del cuerpo del cilindro, los canales de enfriamiento conformados para aplicaciones de alta temperatura y las secciones estructurales con topología optimizada que reducen el peso entre un 20% y un 40% sin reducir la resistencia están pasando de la etapa de prototipo a la producción en serie para aplicaciones de automatización especializadas. Los plazos de entrega para cuerpos de cilindros totalmente personalizados se están reduciendo de 12 a 16 semanas (mecanizado tradicional personalizado) a 3 a 5 semanas para las variantes fabricadas aditivamente.
Robótica blanda y actuadores neumáticos compatibles
Para tareas de automatización que involucran piezas de trabajo delicadas, irregulares o de geometría variable (manipulación de productos frescos, manipulación de textiles, ensamblaje de componentes electrónicos frágiles), los cilindros de aire rígidos tradicionales se complementan con actuadores neumáticos blandos fabricados con materiales elastoméricos. Estos actuadores de tipo fuelle o reforzados con fibra producen movimientos de agarre o flexión a baja presión (menos de 0,1 MPa) con una flexibilidad inherente que evita daños a la pieza de trabajo. Representan una nueva frontera en accionamiento neumático que los catálogos de cilindros estándar aún no abordan por completo, pero que aparece cada vez más en los documentos de requisitos para los sistemas de automatización de próxima generación.
Monitoreo de condición integrado a nivel de cilindro
La convergencia de la tecnología de sensores MEMS, los protocolos de comunicación IO-Link y la informática de punta está produciendo conjuntos de cilindros de aire con transductores de presión, sensores de temperatura y monitores de vibración incorporados que informan datos de salud en tiempo real a los sistemas de control de la planta. En lugar de depender únicamente de los sensores de posición de final de carrera, estos cilindros inteligentes monitorean los perfiles de presión interna, detectan un comportamiento anómalo del amortiguador y acumulan datos de recuento de ciclos en una memoria no volátil que persiste durante los ciclos de encendido. El cilindro documenta de manera efectiva su propio historial de servicio, una capacidad que los equipos de mantenimiento en instalaciones con alto tiempo de actividad ahora consideran un criterio de selección en lugar de una opción premium.