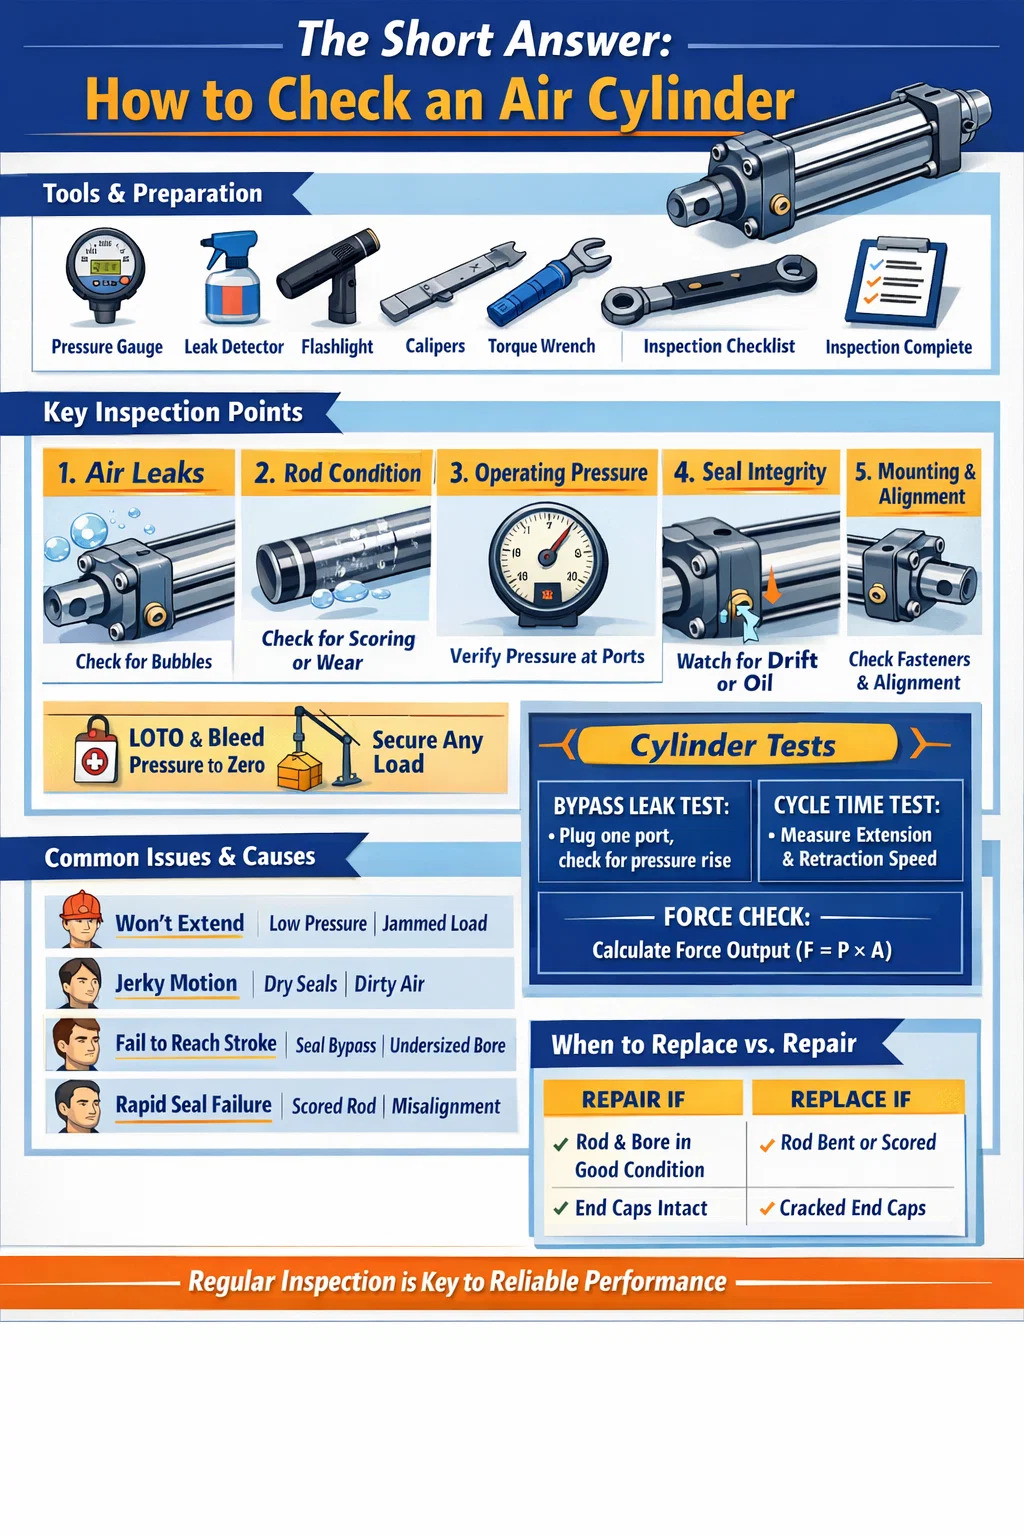


La respuesta corta: cómo comprobar un cilindro de aire
Para comprobar un cilindro de aire , debe inspeccionarlo en cinco áreas principales: fuga de aire, presión de funcionamiento, condición del vástago del pistón, integridad del sello y estabilidad del montaje. Un cilindro neumático en buen estado debe extenderse y retraerse suavemente sin vacilación, mantener la presión sin fugas audibles y no mostrar fugas de aceite visibles ni rayaduras en la varilla. Si cualquiera de estas condiciones falla, el cilindro requiere atención inmediata antes de volver a ponerlo en servicio.
La mayoría de las fallas de los cilindros de aire no ocurren repentinamente. Se desarrollan gradualmente debido al desgaste, la contaminación o la lubricación inadecuada. Al saber qué buscar y cuándo buscar, podrá detectar los problemas en una etapa temprana, antes de que provoquen paradas de la máquina, defectos del producto o incidentes de seguridad. El proceso de inspección que se describe a continuación se aplica a los cilindros neumáticos estándar de doble efecto, a los cilindros de simple efecto y a la mayoría de las variantes de cilindros compactos o guiados utilizados en la automatización industrial.
Herramientas y preparación antes de comenzar
Antes de tocar el cilindro de aire, reúna las herramientas adecuadas y haga que el área de trabajo sea segura. Saltarse la preparación es una de las razones más comunes por las que los resultados de la inspección se omiten o se leen mal.
lo que necesitarás
- Manómetro digital o analógico (adaptado al rango operativo de su sistema)
- Solución de agua con jabón o spray comercial para detección de fugas.
- Paño limpio y sin pelusa
- Linterna o lámpara de inspección
- Llave dinamométrica para comprobar el apriete de los sujetadores
- Calibres o micrómetro para medir el diámetro de la varilla (para inspecciones detalladas)
- Formulario de registro de mantenimiento o lista de verificación de inspección
Pasos de seguridad antes de la inspección
Aísle siempre el suministro de aire comprimido al circuito que contiene el cilindro. Utilice un procedimiento de bloqueo/etiquetado (LOTO) en la válvula de suministro de aire. Purgue la presión aguas abajo a cero utilizando el escape manual del sistema o una válvula de purga. Confirme la presión cero en el manómetro antes de tocar cualquier accesorio, puerto o sujetador. Aire comprimido incluso a presiones de taller modestas, normalmente 80 a 120 PSI (5,5 a 8,3 bares) — puede causar lesiones graves si los racores se aflojan bajo presión.
Si el cilindro es parte de una aplicación de carga vertical (que sostiene un cabezal de prensa, una abrazadera o un dispositivo de elevación), soporte mecánicamente la carga antes de despresurizarla. Nunca confíe únicamente en la presión del aire para sostener una carga durante la inspección.
Comprobación de fugas de aire: el paso más crítico
La fuga de aire es el modo de falla más común en los cilindros neumáticos. Incluso una pequeña fuga desperdicia aire comprimido continuamente, lo que aumenta los costos de energía y reduce la fuerza del actuador. Una fuga tan pequeña como un orificio de 1 mm de diámetro a 7 bar puede desperdiciar más de 3.600 litros de aire libre por hora , cuesta cientos de dólares al año sólo en electricidad, por cilindro.
Fugas externas
Vuelva a presurizar el cilindro en condiciones controladas y supervisadas. Aplique agua jabonosa o spray detector de fugas a todas las superficies externas: accesorios de puerto, tuercas de tirante, juntas de tapa de extremo, área de sello de varilla (donde la varilla del pistón sale de la tapa delantera) y cualquier tornillo de la válvula de aguja de amortiguación. Esté atento a la formación y crecimiento de burbujas. Una fuga lenta puede tardar entre 10 y 15 segundos en mostrar un burbujeo visible, así que no se apresure en este paso.
Preste especial atención a la zona de sellado del vástago. Las burbujas que se forman constantemente alrededor de la varilla a medida que gira indican un sello de varilla desgastado o un sello limpiador dañado. Esto es especialmente común en cilindros que han acumulado más de 5 millones de ciclos o ha estado operando en ambientes sucios donde las partículas aceleran el desgaste del sello de labio.
Fugas internas (fugas de derivación)
Una fuga interna, donde el aire pasa por alto los sellos del pistón y cruza de una cámara a la otra, es más difícil de detectar visualmente, pero causa el mismo problema. El síntoma suele ser un movimiento lento o desviado: el cilindro se desliza cuando debería mantener la posición, o no se extiende o retrae completamente bajo carga incluso con la presión de suministro correcta.
Para probar fugas de derivación sin desarmar: con el cilindro al final de la carrera en cualquier dirección, presurice un puerto y tape el puerto de escape opuesto. Si la presión en la cámara obstruida aumenta con el tiempo, el aire cruza el pistón, lo que confirma un sello del pistón desgastado. Un cilindro sano debería mostrar Aumento de presión cero en la cámara sellada durante 60 segundos. .
Inspección del vástago del pistón en busca de desgaste y daños
El vástago del pistón es uno de los componentes más expuestos de un cilindro neumático. Entra y sale cientos de miles de veces, expuesto al entorno circundante en cada movimiento de extensión. Incluso un defecto menor en la superficie de la varilla acelerará el desgaste del sello de la varilla, convirtiendo lo que sería un simple reemplazo del sello en ciclos de mantenimiento repetidos.
Inspección visual de la varilla
Limpie la varilla con un paño sin pelusa e inspeccione toda su longitud expuesta bajo buena iluminación. Busque:
- Marcaciones o rayones — los rayones longitudinales que corren a lo largo del eje de la varilla permiten que el aire escape más allá del sello de la varilla y son motivo para reemplazar o repulir inmediatamente la varilla.
- Corrosión o picaduras — las manchas de óxido o las picaduras en las varillas cromadas dañan la superficie de contacto del sello. Incluso un óxido superficial ligero que no se limpia es una señal de advertencia.
- Abolladuras o puntos planos — estos indican un impacto externo. Una varilla doblada o abollada crea una carga lateral desigual en el sello de la varilla y el buje.
- Película de aceite en la superficie de la varilla. — una película ligera y limpia de lubricante es normal en los sistemas lubricados. El llanto de aceite pesado o la formación de gotas indican un sello de varilla roto.
control dimensional
Para cilindros en aplicaciones de precisión o aquellos que se sospecha que tienen carga lateral, mida el diámetro de la varilla en múltiples puntos a lo largo de su longitud con calibradores. Compare con el diámetro nominal de la varilla y la tolerancia del fabricante. La mayoría de los cilindros de aire estándar ISO 15552 utilizan varillas de acero endurecido y cromado con una tolerancia h8 o h9, para un Varilla nominal de 25 mm, el rango de diámetro aceptable es de aproximadamente 24,967 mm a 24,987 mm . Cualquier lectura mensurable de conicidad, ovalidad o tamaño insuficiente indica un desgaste que comprometerá el sellado.
Verificación de la rectitud de la varilla
Coloque la varilla extraída sobre una placa de superficie plana o bloques en V y gírela lentamente. Cualquier oscilación visible o puntos altos indican que está doblado. Alternativamente, monte un indicador de cuadrante en una base magnética y barra a lo largo de la varilla mientras la gira. Un descentramiento máximo de 0,05 mm por 100 mm de longitud de varilla es un criterio de aceptación común. Las varillas dobladas deben reemplazarse; el enderezamiento no es aceptable para las varillas de cilindros neumáticos.
Comprobación de la presión de funcionamiento y el rendimiento del cilindro
Incluso si un cilindro de aire no muestra fugas externas y tiene una varilla limpia, es posible que aún esté funcionando por debajo de las especificaciones. Las pruebas de presión y comportamiento del ciclo le brindan una imagen funcional que las comprobaciones puramente visuales no pueden proporcionar.
Verificación de la presión de suministro
Conecte un medidor calibrado lo más cerca posible del puerto del cilindro (si es posible, directamente en el conector de entrada). Con el cilindro funcionando normalmente, registre la presión en los puertos de extensión y retracción. Compare estas lecturas con la presión operativa especificada para la aplicación.
Una caída de presión de más de 10–15% entre el punto de ajuste del regulador y la entrada del cilindro durante el movimiento sugiere una restricción excesiva del flujo en el circuito: una válvula de control de flujo parcialmente obstruida, una línea de suministro de tamaño insuficiente o un silenciador/silenciador sucio en el lado del escape. Este tipo de falta de presión provoca un movimiento lento incluso en un cilindro mecánicamente sano.
Medición de velocidad y tiempo de ciclo.
Cronometre la carrera completa de extensión y retracción con un cronómetro o con el contador de ciclos PLC de la máquina. Compare con los datos de puesta en marcha originales o con el tiempo de ciclo esperado por el fabricante a su presión de funcionamiento. Un cilindro que solía completar una carrera de 200 mm en 0,4 segundos pero que ahora tarda 0,7 segundos (sin cambios en la presión o la carga) muestra desgaste interno, fricción en el sello o falla de lubricación.
Comprobación de salida de fuerza
La fuerza de salida teórica de un cilindro neumático se calcula como:
F = P×A , donde F es la fuerza (Newtons), P es la presión (Pa) y A es el área del pistón (m²).
Para un cilindro de 63 mm de diámetro a 6 bar (600.000 Pa), la fuerza de extensión teórica es de aproximadamente 1.870 N (190 kgf) . En la práctica, la fuerza real se reduce por la fricción del sello del vástago, la contrapresión en el lado de escape y cualquier problema de alineación mecánica. Si su cilindro no puede mover cargas que anteriormente manejaba sin problemas, este cálculo le ayuda a determinar si el problema es una presión de suministro insuficiente o una degradación mecánica.
| Tamaño del orificio (mm) | Área del pistón (cm²) | Extender la fuerza a 6 bar (N) | Extender la fuerza a 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Inspección de sellos: cuándo reemplazarlos sin desensamblarlos
Los sellos son los componentes más propensos al desgaste dentro de cualquier cilindro neumático. El sello del pistón, el sello del vástago y el sello limpiador se degradan con el tiempo debido a los ciclos de calor, la contaminación y el estrés físico de la compresión y la extensión. Muchos técnicos esperan hasta que fallan para reemplazar los sellos, pero en ese momento, el sello con fugas a menudo ha dañado los componentes adyacentes.
Signos de desgaste del sello del vástago (visibles sin desmontaje)
- Residuos aceitosos o apariencia húmeda en la superficie de la varilla justo afuera de la tapa frontal
- Aire que pasa por la varilla en la extensión (audible o detectable con la mano cerca del área del sello de la varilla)
- Acumulación de suciedad y mugre en la varilla que no está presente en ninguna otra parte de la máquina; esto indica que el sello limpiador ya no raspa la varilla para limpiarla al retraerse.
Signos de desgaste del sello del pistón (deducidos del comportamiento)
- El cilindro se desplaza lentamente bajo carga sin ningún movimiento ordenado.
- El cilindro no logra mantener una posición de sujeción, lo que requiere presión de aire continua para mantenerla.
- Salida de fuerza reducida a pesar de la presión de suministro correcta: el aire pasa por alto el pistón en lugar de empujarlo
- Movimiento errático o entrecortado, a veces llamado "stick-slip", causado por una fricción desigual del sello a medida que el sello del pistón se desgasta de manera desigual
Consideraciones sobre el material del sello y la temperatura.
Los sellos de cilindros neumáticos estándar están hechos de NBR (caucho de nitrilo), clasificados para aproximadamente -20°C a 80°C . En entornos de mayor temperatura (cerca de hornos, autoclaves o prensas de conformación en caliente), estos sellos fallan prematuramente. Si su cilindro quema repetidamente los sellos en menos de un año en un ambiente caluroso, la solución es actualizar a sellos de PTFE o Viton, no reemplazarlos con más frecuencia. Los sellos de Viton generalmente pueden soportar temperaturas continuas de hasta 200ºC .
Comprobación del montaje y alineación del cilindro
Un montaje deficiente es responsable de un gran porcentaje de fallas prematuras de los cilindros de aire. Cuando un cilindro está desalineado con su trayectoria de carga, cada carrera crea una carga lateral en la varilla y el buje de la varilla. Esto acelera el desgaste del sello del vástago, puede arquear el vástago del pistón con el tiempo y eventualmente daña el orificio del cilindro.
Qué comprobar en el montaje.
- Par de apriete del sujetador de montaje — revise todas las tuercas de los tirantes, los pernos de brida y los tornillos de montaje de las patas con una llave dinamométrica. Con el tiempo, la vibración afloja los sujetadores. Una tapa de extremo floja puede crear una fuga de aire en la junta de la tapa; un soporte de pie flojo puede hacer que el cilindro se balancee durante la carrera, creando una desalineación dinámica.
- Conexión del extremo del vástago — Inspeccione el pasador de horquilla, el ojo de la varilla o la conexión de rosca macho/hembra del extremo de la varilla. El desgaste en el orificio del pasador de horquilla es un signo de desalineación angular. La horquilla o el extremo de la varilla deben girar libremente pero sin juego radial perceptible.
- Rectitud del cuerpo del cilindro — mirar a lo largo del cuerpo del cilindro y compararlo con la dirección del movimiento de la carga impulsada. Cualquier ángulo visible entre el eje del cilindro y la trayectoria de carga indica desalineación. incluso una desalineación de 1° en un cilindro de carrera de 200 mm genera aproximadamente 3,5 mm de desplazamiento lateral en el extremo de la varilla, más que suficiente para crear una carga lateral mensurable.
- Dispositivos anti-rotación — en cilindros guiados o no giratorios, comprobar que el chavetero antigiro o la varilla guía exterior estén intactos y no desgastados. Una función antirrotación fallida permite que el vástago del pistón gire bajo carga, torciendo y dañando las mangueras y los sensores conectados a él.
Soporte de montaje y estructura de soporte.
Inspeccione el soporte o marco en el que se monta el cilindro. Las grietas en los soportes soldados, los orificios de los pernos alargados o las almohadillas de montaje deformadas indican que el cilindro ha estado absorbiendo cargas de impacto para las que no fue diseñado. Estos problemas estructurales deben corregirse, no sólo el cilindro en sí. Instalar un cilindro nuevo en un soporte agrietado o deformado producirá la misma falla en una fracción de la vida útil normal.
Inspección de cojines, puertos y comportamiento al final de la carrera
Muchos cilindros neumáticos están equipados con cojines internos: válvulas de aguja ajustables en cada tapa de extremo que restringen el flujo de escape cerca del final de la carrera, desacelerando el pistón suavemente para evitar el impacto. Cuando los cojines fallan o están mal ajustados, el pistón golpea con fuerza contra la tapa del extremo en cada ciclo. Con el tiempo, esto provoca fatiga del metal en la tapa del extremo, afloja los tirantes y puede agrietar el cañón.
Comprobación del ajuste del cojín
Con el cilindro funcionando normalmente, escuche y observe la desaceleración al final de la carrera. Un cilindro adecuadamente amortiguado debería disminuir notablemente la velocidad y llegar al final de su carrera con una parada suave, no con un golpe fuerte. Si escucha un impacto de metal contra metal al final del recorrido, la aguja del amortiguador está demasiado abierta (proporcionando una restricción insuficiente) o el sello del amortiguador dentro de la tapa del extremo se ha desgastado y requiere desmontaje para reemplazarlo.
Ajuste la válvula de aguja del amortiguador un cuarto de vuelta a la vez y observe el efecto. El objetivo es la parada más suave posible sin crear un efecto de "rebote", donde una restricción excesiva hace que el cilindro se cale justo antes del final de la carrera. La mayoría de los fabricantes recomiendan un ajuste del amortiguador que hace que el pistón descanse en aproximadamente 5 a 15 mm de recorrido. antes del tope mecánico.
Comprobación de puertos y accesorios de aire
Inspeccione todas las conexiones roscadas del puerto de aire. Busque roscas dañadas, accesorios con rosca cruzada o cuerpos de accesorios a presión agrietados. Un accesorio que se ha quitado y reinstalado repetidamente en tapas de extremo de aluminio eventualmente dañará las roscas; si esto se detecta a tiempo, un inserto de rosca (Helicoil) puede reparar el puerto sin reemplazar la tapa de extremo. Si se deja hasta que el accesorio se salga bajo presión, normalmente se debe reemplazar toda la tapa del extremo.
Verifique que los silenciadores y los silenciadores de los puertos de escape no estén obstruidos. Un escape bloqueado crea una contrapresión que se opone al movimiento del cilindro, lo que reduce la fuerza efectiva y ralentiza los tiempos de los ciclos. En ambientes sucios, los silenciadores de escape deben limpiarse o reemplazarse cada 6 a 12 meses como elemento de mantenimiento estándar.
Comprobación de lubricación: cilindros sin aceite versus cilindros lubricados
Los cilindros neumáticos modernos se diseñan cada vez más como unidades sin aceite, utilizando sellos y casquillos autolubricantes impregnados de PTFE que no requieren lubricación externa. Sin embargo, los sistemas más antiguos y los cilindros de servicio pesado generalmente dependen de un lubricador de línea (engrasador) aguas arriba en el circuito de aire para entregar una neblina controlada de aceite a la corriente de aire.
Para sistemas de cilindros lubricados
- Verifique el nivel de aceite del recipiente del lubricador. Un lubricador seco es una de las causas más comunes de desgaste prematuro del sello. Rellene con el tipo de aceite especificado por el fabricante (generalmente Aceite para turbinas ISO VG 32 o equivalente . No utilice aceite pesado para máquinas; las gotas son demasiado grandes para viajar eficazmente a través del circuito de aire.
- Verifique la tasa de goteo del lubricador, generalmente configurada en 1 gota por cada 10 pies cúbicos estándar (SCF) de flujo de aire , o según lo especificado por el fabricante del cilindro. Muy poco aceite provoca desgaste; demasiado aceite provoca la acumulación de aceite en los cuerpos de las válvulas y los cilindros, lo que provoca adherencia y contaminación.
- Si el sistema ha estado funcionando sin aceite durante un período prolongado, no se limite a rellenar el lubricador y reanudar el funcionamiento. Los sellos secos que han estado funcionando sin lubricación pueden haber desarrollado microdesgarros que no volverán a sellar correctamente una vez que se restablezca el aceite.
Para cilindros sin aceite
Los cilindros sin aceite nunca deben usarse después de un lubricador. La introducción de aceite en un cilindro diseñado para funcionamiento con aire seco contamina los sellos de PTFE, hincha ciertos materiales de los sellos y atrae polvo en el aire que se convierte en una pasta abrasiva dentro del cilindro. Si su instalación tiene un sistema centralizado de distribución de aire lubricado, los cilindros sin aceite deben alimentarse a través de un ramal dedicado no lubricado con un filtro coalescente para eliminar cualquier residuo de aceite.
Comprobación del cilindro del cilindro de aire y las tapas de los extremos
El cilindro (tubo del cuerpo) y las tapas de los extremos son componentes estructurales. Si bien rara vez fallan en servicio normal, están sujetos a cargas de fatiga en cada ciclo y pueden desarrollar grietas o deformaciones bajo condiciones de carga anormales: eventos de sobrepresión, cargas de choque o desalineación a largo plazo.
Inspección de barriles
Con el cilindro desenergizado, inspeccione visualmente el exterior del cañón en toda su longitud. Busque:
- Abolladuras, deformaciones o abultamientos: un cilindro abultado indica que el cilindro ha experimentado sobrepresión o un impacto lateral severo.
- Corrosión en barriles de aluminio o acero: la corrosión superficial debilita la pared y eventualmente puede permitir que se forme una grieta fina. En el procesamiento de alimentos o en entornos al aire libre, esto es especialmente relevante.
- Condición de la barra de dirección: en los cilindros con barra de dirección (el tipo más común), verifique que cada barra de dirección esté recta y que no haya grietas en las secciones roscadas. Una barra de dirección doblada indica que el cilindro ha absorbido una carga de impacto perpendicular a su eje.
Inspección de la tapa final
Inspeccione ambas tapas de los extremos en busca de grietas, especialmente alrededor de los orificios de entrada del puerto y en las esquinas por donde pasan los tirantes. Las grietas finas a menudo solo son visibles con un aumento o con pruebas de tintes penetrantes. Cualquier grieta confirmada en una tapa de extremo es un reemplazo obligatorio: los componentes presurizados con grietas estructurales no se pueden reparar mediante soldadura, relleno o encintado.
Lista de verificación completa de inspección del cilindro de aire
Utilice esta lista de verificación durante el mantenimiento programado o cuando investigue una queja sobre el rendimiento del cilindro. Un pase en cada categoría indica que el cilindro está en condiciones de servicio. Cualquier resultado de falla debería desencadenar la acción correctiva correspondiente antes de que el cilindro regrese a producción.
| Artículo de inspección | Método | Condición de aprobación | Acción fallida |
|---|---|---|---|
| Fugas de aire externas | Solución de jabón bajo presión. | Sin burbujas en ninguna junta o sello. | Apriete los accesorios o reemplace los sellos |
| Fuga de derivación interna | Prueba de enchufar y presurizar | Aumento de presión cero en 60 segundos | Desarmar y reemplazar sellos de pistón. |
| Superficie del vástago del pistón | Inspección visual de limpieza | Sin marcas, óxido ni abolladuras. | Reemplazar o volver a cromar la varilla |
| Rectitud de la varilla | Indicador de cuadrante en bloques en V | ≤ 0,05 mm por 100 mm | Reemplace la varilla |
| Presión de suministro en puerto | Manómetro en línea | Dentro del 10% del punto de ajuste durante el movimiento | Borrar restricciones, verificar tamaño de línea |
| Par de apriete del sujetador de montaje | llave dinamométrica | Según las especificaciones, no hay movimiento. | Vuelva a apretar según las especificaciones |
| Comportamiento del amortiguador | Observar el movimiento de final de carrera | Desaceleración suave, sin impacto | Ajuste la aguja o reemplace el sello del cojín |
| Estado del cañón y la tapa del extremo | Inspección visual | Sin grietas, abolladuras ni corrosión. | Reemplace el componente dañado |
| Nivel de aceite lubricante | Comprobación visual del nivel del recipiente. | Aceite visible en la mirilla | Rellene con aceite de grado correcto |
| Silenciador de escape | Comprobación de flujo/visual | Flujo de escape sin restricciones | Limpiar o reemplazar el silenciador |
¿Con qué frecuencia se debe inspeccionar un cilindro neumático?
La frecuencia de la inspección depende del ciclo de trabajo del cilindro, el entorno y la criticidad del proceso. No existe un intervalo universal: un cilindro que funciona tres turnos al día, siete días a la semana en una fundición polvorienta necesita una atención mucho más frecuente que uno que funciona dos veces por turno en una sala de montaje limpia.
| Condición | Intervalo de inspección recomendado | Intervalo de reemplazo del sello |
|---|---|---|
| Trabajo liviano, ambiente limpio | Cada 12 meses | Cada 3 a 5 años o 20 millones de ciclos |
| Entorno industrial normal y de servicio medio | Cada 6 meses | Cada 1 o 2 años o 10 millones de ciclos |
| Ambientes pesados, polvorientos o húmedos | Cada 3 meses | Anualmente o 5M de ciclos |
| Alta temperatura o exposición a sustancias químicas | visual mensual; cheque completo trimestral | Cada 6 meses |
Más allá de los intervalos basados en el tiempo, implemente activadores basados en condiciones. Cada vez que un cilindro muestra un nuevo síntoma (tiempo de ciclo más lento, nuevo ruido, falla del sensor de posición o fuga visible), trátelo como un evento de inspección no programado, independientemente de cuándo se completó el último MP programado. Esperar al siguiente intervalo programado cuando ya han aparecido los síntomas significa esperar a que se produzca un fallo.
Problemas comunes de los cilindros de aire y sus causas fundamentales
Al revisar un cilindro neumático, poder rastrear un síntoma hasta su causa raíz ahorra tiempo y evita fallas repetidas. A continuación se detallan los problemas que se encuentran con más frecuencia y sus fuentes más probables.
El cilindro no se extiende ni se retrae
- No hay presión de suministro: verifique el funcionamiento de la válvula solenoide aguas arriba y la unidad FRL
- Vástago del pistón agarrotado: causado por falta de lubricación o desgaste severo del casquillo del vástago
- Obstrucción mecánica externa: la carga está atascada o el cilindro está bloqueado mecánicamente al final de la carrera.
- Válvula de aguja de amortiguación demasiado cerrada: el cilindro se detiene antes de llegar a la tapa del extremo debido a la presión de escape atrapada
El cilindro se mueve erráticamente o con movimientos bruscos
- Stick-slip de sellos secos: agregue lubricación o actualice a un modelo de cilindro prelubricado
- Suministro de aire contaminado: las partículas o el agua en el suministro de aire causan una fricción desigual. Inspeccione y dé servicio al filtro de aire y al separador de agua.
- Válvulas de control de flujo de tamaño insuficiente: el flujo insuficiente provoca un comportamiento oscilante. Revise los requisitos de caudal con respecto a la clasificación Cv de la válvula instalada.
El cilindro no llega al final de su carrera bajo carga
- Presión de funcionamiento demasiado baja: verifique el punto de ajuste del regulador y compruebe si hay caída de presión en líneas de suministro largas
- Tamaño del orificio insuficiente para la carga: vuelva a calcular la fuerza requerida usando F = P × A y actualice el orificio si es necesario
- Bypass severo del sello del pistón: el cilindro no puede generar presión completa en la cámara porque el aire cruza el pistón más rápido de lo que se suministra.
Fallo rápido y repetido del sello
- Aire de suministro contaminado: partículas tan pequeñas como 10 micrones actúan como abrasivo contra los labios del sello. Instale un filtro coalescente de 5 micras aguas arriba.
- Superficie de la varilla rayada: una varilla dañada destruye los sellos nuevos en cuestión de días. La varilla debe corregirse antes de que el reemplazo del sello haga alguna diferencia.
- Cilindro desalineado: la carga lateral daña los labios del sello de manera desigual. Corrija la alineación antes de volver a sellar.
- Material de sello incorrecto para el medio ambiente: actualice el material del sello para que coincida con la temperatura de funcionamiento real y la exposición química.
Cuándo reemplazar todo el cilindro de aire o cuándo repararlo
No todos los problemas con los cilindros requieren un reemplazo completo. Los kits de sellos para tamaños de cilindros ISO estándar están ampliamente disponibles y son económicos; reemplazar los sellos en un cilindro de 63 mm de diámetro generalmente cuesta menos de $20 en partes , frente a entre 80 y 250 dólares por un cilindro nuevo equivalente. Pero el reemplazo del sello sólo vale la pena si los demás componentes todavía están en condiciones de servicio.
La reparación es la elección correcta cuando:
- El orificio del cañón es liso y está dentro de la tolerancia (sin rayaduras ni corrosión).
- El vástago del pistón es recto y su acabado superficial está intacto.
- Las tapas de los extremos no tienen grietas y las roscas están en buenas condiciones.
- El cilindro no ha superado aproximadamente el 50% de su vida útil prevista.
- Una pieza de repuesto idéntica tiene un largo plazo de entrega y la producción no puede esperar
Reemplace el cilindro cuando:
- El orificio del cañón está rayado o corroído: los sellos nuevos fallarán rápidamente contra una superficie del orificio dañada.
- La varilla está doblada, profundamente rayada o por debajo del diámetro mínimo; las varillas no se pueden reparar de manera confiable en el campo.
- Las roscas de las tapas de los extremos están peladas o las tapas de los extremos están agrietadas.
- El cilindro ha sido reparado varias veces y sigue fallando en intervalos cortos: un patrón de fallas repetidas indica un problema sistémico (cilindro incorrecto para la aplicación) que la reparación no resolverá
- El cilindro tiene un tamaño no estándar u obsoleto y los kits de sellos ya no están disponibles.
Antes de ordenar un reemplazo, documente completamente las especificaciones del cilindro existente: diámetro del orificio, longitud de carrera, estilo de montaje (biela, cuerpo perfilado o cuerpo redondo), tamaño y ubicación del puerto, tipo de rosca del extremo del vástago y cualquier característica especial (acero inoxidable, pistón magnético, especificación de sala limpia). Solicitar un cilindro con la posición de puerto o el tipo de extremo de varilla incorrectos requerirá modificaciones mecánicas adicionales y retrasará aún más la reparación.